
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-21 Origen: Sitio


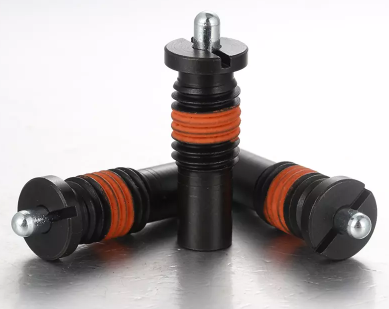
El posicionamiento rápido, la alineación, la indexación y la fijación de componentes en carcasas de chapa metálica o de paredes delgadas presentan una limitación mecánica estricta. Se enfrenta a un espesor de material insuficiente para soportar herrajes roscados estándar. Intentar roscar paneles delgados para émbolos estándar conduce directamente a pelar la rosca. Compromete la fuerza de sujeción y garantiza fallos mecánicos prematuros. La compensación con tuercas soldadas o insertos roscados añade peso innecesario. También aumenta las operaciones secundarias y aumenta los gastos generales de montaje. Los ingenieros deben encontrar una manera confiable de asegurar estos componentes sin depender de roscas internas tradicionales.
Especificar la alternativa sin rosca correcta requiere una evaluación rigurosa de su entorno mecánico. Debe analizar el espesor del panel, los requisitos de carga lateral, las herramientas de instalación, el espacio libre del lado ciego y la resistencia a las vibraciones. Seleccionando el derecho El émbolo de resorte para paneles delgados garantiza estabilidad mecánica a largo plazo y un rendimiento de indexación repetible.
El espesor del panel dicta el método de fijación: los émbolos de ajuste a presión requieren un espesor de material mínimo para mantener un ajuste de interferencia, mientras que los diseños de brida y montaje en placa distribuyen las cargas a lo largo de la superficie del panel, acomodando calibres ultrafinos.
El control de tolerancia es fundamental para el ajuste a presión: la implementación exitosa de émbolos con resorte de ajuste a presión depende de un dimensionamiento estricto de los orificios; tolerancias inadecuadas provocan la deformación del panel o la extracción del émbolo bajo cargas dinámicas.
La distribución de la carga varía según el diseño: los émbolos con resorte de montaje en placa actúan como émbolos con resorte laterales superiores, ofreciendo máxima resistencia a las fuerzas laterales y al desgarro al utilizar una huella más amplia asegurada mediante remaches, tornillos o soldaduras.
Velocidad de ensamblaje frente a mantenimiento: si bien las opciones de ajuste a presión (ajuste a presión) y brida ofrecen una instalación rápida y fácil de automatizar, presentan una mayor complejidad de reemplazo en comparación con las alternativas modulares o de montaje en superficie.
Los estándares de ingeniería mecánica dictan reglas específicas para el enganche de roscas. Un sujetador roscado estándar generalmente requiere un espesor de material mínimo igual a 1,0 a 1,5 veces su diámetro nominal. Si especifica un émbolo M6, necesitará al menos 6 mm de espesor de material para lograr una resistencia óptima de la rosca. Los gabinetes de chapa metálica, los conductos HVAC y los chasis electrónicos a menudo utilizan acero de calibre 16 o 18. Estos materiales miden aproximadamente entre 1,2 mm y 1,5 mm de espesor.
Al roscar un panel de 1,5 mm para una rosca M6x1,0 se obtienen exactamente una rosca y media. Este acoplamiento mínimo no puede soportar la fuerza axial constante ejercida por un resorte interno. Cuando el operador engancha el pasador, el esfuerzo cortante se transfiere por completo a esa única raíz de hilo. La realidad matemática hace que los émbolos roscados estándar sean inútiles en estas aplicaciones. Debe realizar la transición a métodos de retención sin rosca para garantizar la integridad mecánica.
Calibre de chapa metálica (acero) |
Espesor nominal (mm) |
Paso de rosca máximo posible |
Viabilidad del émbolo roscado |
|---|---|---|---|
Calibre 12 |
2,65 mm |
~2,5 hilos (M6x1,0) |
Marginal / Alto Riesgo |
Calibre 16 |
1,52 mm |
~1,5 hilos (M6x1,0) |
Falla / Tiras inmediatamente |
Calibre 20 |
0,91 mm |
< 1 Rosca (M6x1.0) |
Imposible |
Los paneles delgados rara vez existen de forma aislada. Por lo general, encierran componentes internos muy apretados. Las placas de circuito impreso, los mazos de cables y los mecanismos móviles a menudo se encuentran a milímetros detrás de la superficie del panel. Esta limitación espacial dicta la longitud máxima permitida del cuerpo de su hardware de indexación.
Debe medir la holgura exacta del lado ciego antes de especificar un componente. La profundidad limitada a menudo obliga a los ingenieros a elegir diseños compactos de punta esférica en lugar de pasadores retráctiles de punta larga. Las variantes de punta esférica contienen resortes más cortos y requieren menos profundidad de carcasa. Si su aplicación exige un pasador de punta larga para un bloqueo positivo, debe calcular cuidadosamente el saliente de la carcasa para evitar colisiones internas. Un pasador que se extienda demasiado más allá de la parte posterior del panel golpeará el cableado interno durante la retracción.
El uso de hardware estándar en paneles delgados introduce modos de falla graves. El corte del hilo se produce casi inmediatamente bajo cargas dinámicas. Cuando un operador acciona el émbolo, la fuerza lateral arranca el hilo único de la delgada lámina de metal. Esto deja un agujero pelado e inutilizable que requiere soldadura y nueva perforación para repararlo.
La deformación del panel presenta otro riesgo importante. Los resortes de alta tensión ejercen una presión constante contra el material huésped. Si el panel carece de rigidez estructural, esta fuerza constante inclina el metal hacia afuera. Además, el uso de insertos roscados incompatibles puede provocar corrosión galvánica. Presionar un inserto de latón en un panel de aluminio crea un efecto de batería en ambientes húmedos. Esto degrada rápidamente el material huésped alrededor del sitio de instalación.
Debe evaluar las posibles soluciones comparándolas con cuatro estrictas métricas de rendimiento. Primero, la fuerza de retención mide la resistencia del componente a la extracción axial. El sujetador debe permanecer asentado cuando el resorte interno se comprime. En segundo lugar, la capacidad de carga lateral evalúa la resistencia a las fuerzas cortantes. El cuerpo del émbolo no debe inclinar ni rasgar el panel cuando se aplica presión lateral.
En tercer lugar, la presión de indexación constante garantiza que el mecanismo interno funcione sin problemas durante miles de ciclos. Finalmente, la repetibilidad de la instalación es importante para el escalamiento de la producción. El método de fijación elegido debe permitir a los trabajadores de la línea de montaje instalar los componentes de forma rápida y consistente sin dañar el panel anfitrión.
Los ajustes de interferencia aseguran el cuerpo de ajuste a presión sin depender de roscas. El diámetro exterior del cuerpo del émbolo mide ligeramente mayor que el diámetro interior del orificio receptor. Forzar el cuerpo de gran tamaño dentro del orificio de tamaño pequeño crea una presión radial masiva. Esta fricción bloquea el componente en su lugar.
Los fabricantes ofrecen cuerpos lisos y moleteados. Los cuerpos lisos funcionan mejor en materiales más duros como el acero inoxidable o el acero con alto contenido de carbono. Los cuerpos moleteados presentan pequeñas crestas que muerden materiales más blandos como el aluminio o el plástico. El moleteado desplaza el material más blando, creando un bloqueo mecánico que aumenta drásticamente la fuerza de retención. Debe hacer coincidir el estilo de la carrocería con el material del panel para lograr el máximo poder de sujeción.
Necesita una preparación exacta del orificio para que esto funcione. No se puede simplemente perforar un agujero e insertar un Émbolo con resorte a presión . Las brocas helicoidales estándar crean agujeros lobulados y ligeramente triangulares. Estas imperfecciones reducen el contacto de la superficie y comprometen el ajuste de interferencia. El componente eventualmente se aflojará por vibración.
Debe utilizar escariadores de precisión para lograr una circularidad exacta y tolerancias estrictas H7. La relación matemática entre el diámetro exterior (OD) del émbolo y el diámetro interior (ID) del orificio dicta el éxito. Una interferencia de 0,02 mm a 0,05 mm generalmente proporciona una retención óptima. Si se excede esta tolerancia, se corre el riesgo de agrietar los paneles quebradizos o deformar gravemente las láminas de metal delgadas.
Taladre un agujero piloto de 1 mm de tamaño inferior.
Continúe con una broca helicoidal estándar de 0,5 mm de tamaño inferior.
Termine el orificio utilizando un escariador de sujeción para alcanzar la tolerancia H7 exacta.
Verifique el diámetro del orificio utilizando un medidor calibrado de pasa/no pasa.
Los diseños de ajuste a presión se adaptan a varios estilos de nariz para satisfacer requisitos funcionales específicos. Las variantes de punta esférica utilizan una esfera de cerámica o acero endurecido. Proporcionan una indexación suave y continua. Los operadores los utilizan para ajustes deslizantes donde se produce un contacto continuo entre las superficies de contacto.
Los pasadores retráctiles de punta larga ofrecen un bloqueo seguro y positivo. El pasador cilíndrico se extiende profundamente dentro de un orificio coincidente, impidiendo cualquier movimiento lateral. Estos pasadores requieren retracción manual mediante un anillo de tracción o un mango en T. Debe asegurarse de que la fuerza de retención del ajuste a presión supere la fuerza necesaria para tirar del mango de retracción. De lo contrario, todo el conjunto se saldrá del panel durante la operación.
Las líneas de montaje de gran volumen se benefician enormemente de la tecnología de ajuste a presión. Las máquinas automáticas de recogida y colocación pueden insertar estos componentes rápidamente mediante prensas neumáticas. Eliminan el lento proceso de roscado y aplicación manual de torque. Esto mantiene la línea de montaje en movimiento de manera eficiente.
Destacan en entornos donde las cargas laterales siguen siendo mínimas. Si el vector de fuerza principal es la compresión axial contra el resorte, un ajuste a presión con la tolerancia adecuada se mantiene seguro. También son adecuados para aplicaciones que requieren un acabado superficial al ras, ya que el cuerpo puede asentarse completamente debajo de la cara del panel.
La vibración de la máquina destruye los ajustes de interferencia con el tiempo. Los micromovimientos constantes pueden hacer que el cuerpo liso salga gradualmente del agujero. Debe evaluar el perfil de vibración de su maquinaria antes de especificar este tipo. Si la máquina se sacude violentamente, un ajuste a presión estándar fallará.
La dependencia de estrictas tolerancias de mecanizado aumenta el tiempo de fabricación. Si su taller de fabricación tiene dificultades para mantener tolerancias de escariado estrictas, experimentará altas tasas de fallas. Los orificios de tamaño insuficiente provocan que el panel se pandee durante la inserción. Los agujeros de gran tamaño provocan que los componentes se caigan durante el funcionamiento.
El collar integrado cambia completamente la dinámica mecánica de la instalación. Este collar actúa como un tope mecánico positivo. Evita la inserción excesiva durante el proceso de ensamblaje y proporciona una superficie de asiento definida contra el panel delgado.
Cuando un operador aplica una gran fuerza axial al pasador de indexación, la brida transfiere esa energía directamente a la cara del panel. No depende únicamente de la fricción radial para la retención axial. Este diseño resuelve fundamentalmente el problema de empuje común en aplicaciones estándar de ajuste a presión. El collar se lleva la peor parte del impacto.
Puedes instalar un émbolo con resorte de brida desde la parte delantera o trasera del panel. El montaje frontal sigue siendo el enfoque más común. El cuerpo pasa a través del orificio hasta que la brida toca fondo en la superficie exterior. Se asegura usando una prensa de eje equipada con un troquel de prensado personalizado que hace contacto con la brida exterior, no con el delicado pasador de punta.
Para mayor seguridad, los ingenieros suelen utilizar anillos de retención en el lado ciego. El cuerpo del émbolo presenta una pequeña ranura mecanizada. Una vez insertado, un técnico coloca un anillo de seguridad en la ranura detrás del panel. Esto atrapa la lámina de metal entre la brida delantera y el circlip trasero. Los adhesivos estructurales aplicados debajo de la brida también pueden proporcionar una retención permanente a prueba de vibraciones.
Absorber cargas axiales directamente en la cara del panel representa una enorme ventaja estructural. En aplicaciones de indexación de servicio pesado, los operadores a menudo golpean las piezas coincidentes contra el pasador de resorte. Un ajuste de interferencia estándar eventualmente podría ceder y atravesar el metal delgado.
El collar con bridas distribuye esta energía de impacto en una superficie más amplia. Protege la integridad del orificio y garantiza que la profundidad del émbolo se mantenga perfectamente constante durante la vida útil de la máquina. Esta consistencia es vital para las plantillas de alineación de precisión y los equipos de embalaje automatizados.
El principal inconveniente implica la protrusión de la superficie. El collar queda orgulloso de la superficie del panel. Esta ligera elevación puede interferir con los componentes que se acoplan al ras y se deslizan por la cara del panel. Debe tener en cuenta esta altura adicional en sus modelos CAD.
En materiales gruesos, simplemente deberá taladrar el orificio para empotrar la brida. Sin embargo, las chapas finas carecen de la profundidad necesaria para el avellanado. Si su aplicación exige una superficie exterior perfectamente plana y sin obstrucciones, el diseño con bridas probablemente provocará interferencias mecánicas.
Este diseño abandona por completo el concepto de retención por orificios pasantes. A El émbolo de resorte de montaje en placa integra el mecanismo de resorte en una placa base plana preperforada. Esta placa se monta directamente sobre la superficie del panel en lugar de depender de la fricción del orificio.
La placa base suele presentar dos o cuatro orificios de montaje. El cuerpo del émbolo se extiende paralelo o perpendicular a la superficie de montaje, según el diseño de soporte específico. Este enfoque modular separa el mecanismo de indexación del método de sujeción estructural. Le brinda control total sobre cómo fija la unidad al chasis.
La placa base distribuye eficazmente las fuerzas laterales y axiales sobre una superficie significativamente mayor. Cuando las fuerzas de corte laterales golpean el pasador de indexación, no se concentran en el borde delgado de un solo orificio perforado. En cambio, la fuerza se transfiere a través de la amplia placa base y se distribuye uniformemente entre múltiples puntos de fijación.
Esta distribución de carga mitiga el riesgo de desgarro del panel en chapas de metal ultrafinas. También resulta invaluable cuando se trabaja con compuestos o plásticos frágiles que se agrietan fácilmente bajo tensión concentrada. La amplia huella actúa como refuerzo estructural para el material anfitrión.
Las aplicaciones que requieren una gran resistencia a cargas laterales exigen esta arquitectura específica. Los émbolos de orificio pasante estándar actúan como palancas cuando se someten a cargas laterales. El pasador actúa como brazo de palanca y el panel delgado actúa como punto de apoyo. Las cargas laterales pesadas deformarán rápidamente el orificio del panel.
Un sistema montado en placa elimina este efecto de palanca. Asegura el cuerpo rígidamente contra la superficie. Funciona excepcionalmente bien en carriles deslizantes, rieles laterales de transportadores y pestillos de puertas pesados donde las fuerzas de impacto lateral son frecuentes y severas.
La placa base se fija mediante sujetadores secundarios. Los remaches ciegos ofrecen una solución rápida y permanente para recintos de chapa delgada. Requieren acceso a un solo lado del panel y proporcionan una excelente resistencia al corte. Simplemente taladre el panel, inserte los remaches y apriételos.
Los tornillos autorroscantes funcionan bien en paneles de aluminio un poco más gruesos. Para obtener máxima resistencia en gabinetes de acero, la soldadura por puntos de la placa base proporciona una unión indestructible. En aplicaciones donde está prohibida la perforación, los adhesivos estructurales de alta resistencia pueden unir la placa plana directamente a la superficie del panel.
Especifique este diseño para indexación de servicio pesado en gabinetes delgados. Sobresale en aplicaciones de modernización donde el equipo de escariado de orificios de precisión no está disponible en el campo. Los equipos de mantenimiento pueden perforar fácilmente orificios de paso estándar y remachar la placa en su posición utilizando herramientas manuales básicas.
Los entornos con vibraciones extremas también se benefician de este enfoque. Los remaches y las soldaduras no retroceden ante oscilaciones de alta frecuencia. Esto garantiza que el mecanismo de indexación permanezca fijado permanentemente al chasis independientemente de la vibración de la máquina.
La mayor huella física requiere más superficie inmobiliaria. Debe asegurarse de que exista espacio adecuado en el panel para acomodar la placa base ancha. En recintos electrónicos densamente poblados, este espacio puede no existir.
La fijación secundaria agrega pasos al proceso de ensamblaje. A diferencia de una operación de ajuste a presión en un solo paso, el montaje de la placa requiere posicionar el soporte, perforar múltiples orificios e instalar remaches o tornillos individuales. Esto aumenta el tiempo de mano de obra y ralentiza las líneas de producción de gran volumen.
Debe hacer coincidir el tipo de émbolo con su vector de fuerza principal. Si la aplicación implica altas fuerzas de corte laterales, como una puerta corrediza pesada que golpea un pasador de indexación, necesita un diseño montado en placa. La amplia base evita la deformación del panel.
Si la fuerza principal es la compresión axial, como un componente que empuja directamente hacia abajo sobre una punta esférica, un diseño con brida proporciona el tope mecánico necesario para evitar el empuje. Para aplicaciones livianas con fuerzas mínimas en cualquier dirección, un ajuste a presión estándar ofrece la solución más eficiente.
Elija una punta esférica para una alineación deslizante continua. La esfera rodante reduce la fricción y evita el rozamiento contra las superficies de contacto. Funciona perfectamente para mecanismos de retención y aplicaciones tensoras donde las piezas se deslizan unas sobre otras con frecuencia.
Seleccione un pasador de punta larga para una sujeción fija y segura. El pasador se bloquea en un orificio correspondiente, impidiendo todo movimiento lateral. Debe tener en cuenta las limitaciones de profundidad de su gabinete de panel delgado al seleccionar la longitud del pasador. Asegúrese de que el pasador retraído despeje completamente la superficie de contacto para permitir el movimiento sin obstáculos.
Seleccione los cuerpos del émbolo y los materiales de la punta según la superficie de contacto para evitar el desgaste prematuro. Los cuerpos de acero inoxidable resisten la corrosión en ambientes hostiles. Los cuerpos de acero al carbono ofrecen una mayor resistencia a la tracción para uso industrial pesado.
Para el material de la punta, las bolas de acero brindan durabilidad contra superficies de contacto de metal duro. Si está indexando contra aluminio o plástico blando, especifique un pasador o bola de Delrin (POM). La punta de polímero evita rayones y rozaduras en el componente acoplado más blando.
Compare los requisitos de herramientas y los tiempos de ciclo para cada método. Las opciones con bridas y ajuste a presión requieren prensas de eje. Una vez configurado, un operador puede instalar cientos de unidades por hora. El rendimiento es excepcionalmente alto para entornos de producción.
El montaje de placas requiere herramientas de remachado o estaciones de soldadura. El tiempo de ciclo por unidad es significativamente mayor debido a los múltiples puntos de fijación. Sin embargo, las herramientas suelen ser más baratas y portátiles, lo que las hace más adecuadas para aplicaciones de bajo volumen o de modernización en campo.
Evaluar la dificultad de extraer y reemplazar un componente dañado en campo. Los émbolos a presión son muy difíciles de quitar de paneles delgados sin dañar el orificio. A menudo hay que perforarlos o utilizar extractores de extracción especializados.
Los diseños montados en placa ofrecen una facilidad de servicio superior. Un técnico puede simplemente perforar los remaches, quitar el soporte dañado y remachar uno nuevo en su lugar. El orificio del panel original permanece intacto y sin daños.
Tipo de émbolo |
Resistencia de carga primaria |
Herramientas de instalación |
Espesor del panel requerido |
Utilidad |
|---|---|---|---|---|
Ajuste a presión |
Axial ligero / Lateral ligero |
Prensa de árbol, escariador de precisión |
Moderado (Necesita profundidad para la fricción) |
Difícil (Riesgo de daño al agujero) |
Brida |
Axial pesado/lateral ligero |
Prensa de cenador |
Delgada a moderada |
Moderado |
Montaje en placa |
Lateral pesado/Axial pesado |
Remachadora, Taladro, Soldadora |
Ultrafino (carga distribuida) |
Fácil (perforar remaches) |
Presionar herrajes en láminas de metal delgadas conlleva un alto riesgo de doblar el panel. La fuerza hacia abajo de la prensa de eje puede deformar fácilmente una carcasa de acero de 1,5 mm. Debe mitigar este riesgo utilizando herramientas de respaldo adecuadas en el taller.
Siempre coloque un bloque de acero endurecido directamente debajo del panel durante la instalación. El bloque de matriz debe tener un orificio de paso ligeramente más grande que el cuerpo del émbolo. Esto sostiene la lámina de metal alrededor de la circunferencia inmediata del orificio, lo que obliga al metal a permanecer plano mientras el componente presiona en su lugar. Controle cuidadosamente su fuerza de inserción utilizando una prensa neumática con manómetro regulado.
Los entornos de alta vibración destruyen los ajustes de interferencia. Para proteger los componentes bridados y de ajuste a presión contra la oscilación, debe implementar estrategias de retención secundarias. Los compuestos retenedores de líquidos, como Loctite 603 o 638, brindan un excelente seguro contra el retroceso.
Aplique una pequeña gota de adhesivo anaeróbico al cuerpo moleteado antes de presionarlo contra el panel. El compuesto cura en ausencia de aire, llenando los espacios microscópicos entre las superficies metálicas. Esto bloquea el componente permanentemente en su lugar. Alternativamente, diseñe topes mecánicos secundarios, como anillos de retención montados en la parte trasera, para impedir físicamente que el componente retroceda.
Presionar metales diferentes juntos en un panel delgado crea un riesgo de corrosión galvánica. Si presiona un cuerpo de acero inoxidable contra un panel de acero al carbono galvanizado, la humedad provocará una reacción. El revestimiento de zinc actúa como ánodo y se corroe rápidamente para proteger el acero inoxidable.
Aborde esto especificando los revestimientos apropiados. Haga coincidir el material del hardware con el material del panel siempre que sea posible. Si debe mezclar metales, aíslelos. Utilice adhesivos estructurales aislantes o especifique componentes con revestimientos de zinc y níquel que minimicen la diferencia de potencial galvánico entre las dos superficies.
No existe una solución universal para la indexación en paneles delgados. El hardware roscado estándar falla debido a un compromiso insuficiente del material. Su elección depende completamente del equilibrio del espesor del material disponible, los vectores de carga primaria, el espacio libre del lado ciego y el volumen de ensamblaje esperado. Comprender las limitaciones mecánicas de su gabinete específico evita costosas fallas en el campo.
Elija un diseño de ajuste a presión para aplicaciones de gran volumen y baja carga lateral donde pueda mantener estrictos controles de mecanizado. Seleccione un diseño con bridas cuando necesite un tope de profundidad positivo para absorber fuertes impactos axiales sin atravesar el metal. Opte por un diseño montado en placa cuando el espesor de su panel no pueda soportar un ajuste de interferencia o cuando la resistencia máxima al corte lateral no sea negociable.
Calcule las fuerzas finales axiales y laterales requeridas para determinar la capacidad de carga necesaria para su aplicación específica.
Verifique el límite elástico del material de su panel para asegurarse de que pueda soportar la expansión radial de ajuste a presión sin agrietarse.
Solicite modelos CAD precisos a su proveedor para verificar los espacios libres del lado ciego y evitar colisiones internas.
Realice pruebas de prototipos físicos con herramientas de ensamblaje de producción reales antes de finalizar las especificaciones en el taller.
R: Generalmente se necesitan al menos 2 mm de espesor de material para generar suficiente fricción radial. Los materiales de menos de 2 mm carecen de la superficie necesaria para mantener el ajuste de interferencia. Es probable que el componente se rompa bajo cargas dinámicas.
R: Debe utilizar un escariado de precisión para lograr un estándar de tolerancia H7. Mida el diámetro exterior exacto del cuerpo del émbolo. Dimensione su orificio escariado de 0,02 mm a 0,05 mm más pequeño que ese diámetro. Esto crea una fricción óptima sin fracturar el panel.
R: Especifique un diseño montado en placa cuando su panel sea demasiado delgado para roscar un paso de rosca completo. También debe usarlo cuando la aplicación implique fuertes fuerzas de corte laterales. La amplia placa base distribuye las cargas laterales entre múltiples puntos de fijación.
R: El espacio libre del lado ciego dicta la longitud máxima permitida del cuerpo. Los diseños de punta esférica cuentan con resortes internos más cortos y cuerpos compactos. Encajan perfectamente en espacios reducidos. Los pasadores de punta larga requieren carcasas más profundas para acomodar el recorrido del pasador, lo que exige más espacio vacío detrás del panel.
R: No, el collar integrado se asienta naturalmente sobre la superficie para actuar como un tope mecánico. Lograr una instalación al ras requiere avellanar el panel para empotrar la brida. Las chapas finas rara vez tienen la profundidad necesaria para esta operación.
R: Un diseño montado en placa asegurado con remaches ciegos o soldaduras por puntos proporciona la mayor resistencia a las vibraciones. Si debe utilizar un diseño de orificio pasante, especifique una variante con bridas. Asegúrelo con un anillo de retención trasero o un compuesto de retención anaeróbico de alta resistencia.
R: Quitarlos de paneles delgados a menudo daña el orificio anfitrión. Debe utilizar una herramienta de extracción especializada o perforar con cuidado el núcleo para aliviar la presión radial. Después de la extracción, normalmente es necesario instalar un reemplazo de gran tamaño para compensar el desgaste del orificio.


