
Zobrazení: 0 Autor: Editor webu Čas publikování: 21. 8. 2026 Původ: místo


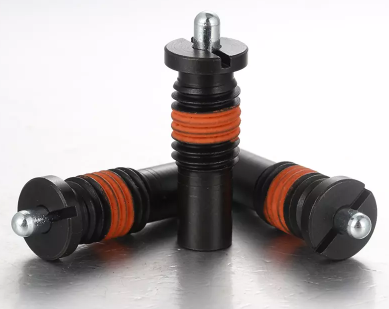
Rychlé umístění, vyrovnání, indexování a zajištění součástí v plechových nebo tenkostěnných skříních představuje přísné mechanické omezení. Čelíte nedostatečné tloušťce materiálu pro podporu standardního závitového hardwaru. Pokus o řezání tenkých panelů u standardních plunžrů vede přímo k odstranění závitu. Omezuje přídržnou sílu a zaručuje předčasné mechanické selhání. Kompenzace navařenými maticemi nebo závitovými vložkami přidává zbytečnou váhu. Zvyšuje také sekundární operace a zvyšuje režii sestavy. Inženýři musí najít spolehlivý způsob, jak zajistit tyto komponenty, aniž by se spoléhali na tradiční vnitřní závity.
Určení správné bezvláknové alternativy vyžaduje pečlivé vyhodnocení vašeho mechanického prostředí. Musíte analyzovat tloušťku panelu, požadavky na boční zatížení, instalační nástroje, vůli na slepé straně a odolnost proti vibracím. Výběr vpravo pružinový plunžr pro tenké panely zajišťuje dlouhodobou mechanickou stabilitu a opakovatelné indexování.
Tloušťka panelu určuje způsob upevnění: Lisované plunžry vyžadují minimální tloušťku materiálu, aby se zachovalo usazení s přesahem, zatímco konstrukce upevnění na desku a příruby rozloží zatížení po povrchu panelu a přizpůsobí se ultratenkým měřidlům.
Kontrola tolerance je pro lisování kritická: Úspěšná implementace lisovaných pružinových plunžrů závisí na přísném dimenzování otvorů; nesprávné tolerance vedou buď k deformaci panelu nebo k vytažení plunžru při dynamickém zatížení.
Rozložení zatížení se liší podle konstrukce: Pružinové plunžry montované na desku fungují jako vynikající boční pružinové plunžry, které nabízejí maximální odolnost proti bočním silám a vytržení díky využití širšího záběru zajištěného pomocí nýtů, šroubů nebo svarů.
Rychlost montáže vs. údržba: Zatímco možnosti lisovaného uložení (push-fit) a příruby nabízejí rychlou instalaci vhodnou pro automatizaci, představují vyšší složitost výměny ve srovnání s modulárními nebo povrchově montovanými alternativami.
Strojírenské normy diktují specifická pravidla pro záběr závitu. Standardní závitový spojovací prvek obvykle vyžaduje minimální tloušťku materiálu rovnající se 1,0 až 1,5 násobku jeho jmenovitého průměru. Pokud zadáte plunžr M6, potřebujete k dosažení optimální pevnosti závitu tloušťku materiálu alespoň 6 mm. Plechové skříně, potrubí HVAC a elektronické šasi často využívají ocel o tloušťce 16 nebo 18. Tyto materiály mají tloušťku přibližně 1,2 mm až 1,5 mm.
Poklepáním na 1,5mm panel pro závit M6x1,0 získáte přesně jeden a půl závitu. Tento minimální záběr nemůže odolat konstantní axiální síle vyvíjené vnitřní pružinou. Když operátor zasáhne čep, smykové napětí se zcela přenese na tento jediný kořen závitu. Matematická realita činí standardní závitové plunžry v těchto aplikacích nepoužitelnými. Chcete-li zajistit mechanickou integritu, musíte přejít na metody uchovávání bez vláken.
Měrka plechu (ocel) |
Nominální tloušťka (mm) |
Maximální možné stoupání závitu |
Životaschopnost závitového plunžru |
|---|---|---|---|
12 Gauge |
2,65 mm |
~2,5 vláken (M6x1,0) |
Marginální / vysoké riziko |
16 Gauge |
1,52 mm |
~1,5 vlákna (M6x1,0) |
Selhání / Okamžitě se odizoluje |
20 Gauge |
0,91 mm |
< 1 závit (M6x1,0) |
Nemožné |
Tenké panely zřídka existují izolovaně. Obvykle obsahují pevně zabalené vnitřní součásti. Desky s plošnými spoji, kabelové svazky a pohyblivé mechanismy často sedí milimetry za povrchem panelu. Toto prostorové omezení určuje maximální povolenou délku těla vašeho indexovacího hardwaru.
Před určením součásti musíte změřit přesnou vůli na slepé straně. Omezená hloubka často nutí konstruktéry, aby zvolili kompaktní konstrukce s kulovým nosem před zatahovacími kolíky s dlouhým nosem. Varianty s kulovým čelem obsahují kratší pružiny a vyžadují menší hloubku pouzdra. Pokud vaše aplikace vyžaduje dlouhý čep pro pozitivní zamykání, musíte pečlivě vypočítat vyčnívání pouzdra, abyste zabránili vnitřním kolizím. Kolíček, který přesahuje příliš daleko za zadní část panelu, narazí při zatahování do vnitřního vedení.
Použití standardního hardwaru v tenkých panelech zavádí režimy vážného selhání. Smyk závitu nastává téměř okamžitě při dynamickém zatížení. Když operátor zasáhne plunžr, boční síla vytrhne jediný závit z tenkého plechu. Zůstane tak odizolovaná nepoužitelná díra, jejíž oprava vyžaduje svařování a převrtání.
Deformace panelu představuje další významné riziko. Vysokonapěťové pružiny vyvíjejí konstantní tlak na hostitelský materiál. Pokud panelu postrádá strukturální tuhost, tato konstantní síla ohne kov směrem ven. Kromě toho může použití nekompatibilních závitových vložek vyvolat galvanickou korozi. Zalisování mosazné vložky do hliníkového panelu vytváří ve vlhkém prostředí efekt baterie. To rychle degraduje hostitelský materiál v okolí místa instalace.
Potenciální řešení musíte vyhodnotit na základě čtyř přísných výkonnostních metrik. Za prvé, přídržná síla měří odpor součásti vůči axiálnímu vytažení. Upevňovací prvek musí zůstat usazen, když se vnitřní pružina stlačí. Za druhé, kapacita bočního zatížení vyhodnocuje odolnost vůči smykovým silám. Těleso plunžru nesmí naklánět nebo trhat panel, když působí boční tlak.
Za třetí, konzistentní indexovací tlak zajišťuje, že vnitřní mechanismus funguje hladce po tisíce cyklů. A konečně, opakovatelnost instalace je důležitá pro škálování výroby. Zvolený způsob upevnění musí pracovníkům montážní linky umožnit rychlou a důslednou instalaci komponent bez poškození hostitelského panelu.
Přesahující lícování zajišťuje zasunovací tělo bez spoléhání se na závity. Vnější průměr těla plunžru je o něco větší než vnitřní průměr přijímacího otvoru. Zatlačení nadrozměrného tělesa do poddimenzovaného otvoru vytváří masivní radiální tlak. Toto tření zajistí součást na místě.
Výrobci nabízejí hladká i vroubkovaná těla. Hladká těla fungují nejlépe v tvrdších materiálech, jako je nerezová ocel nebo ocel s vysokým obsahem uhlíku. Vroubkovaná těla mají drobné rýhy, které se zakousnou do měkčích hostitelských materiálů, jako je hliník nebo plasty. Vroubkování vytlačuje měkčí materiál a vytváří mechanické spojení, které dramaticky zvyšuje přídržnou sílu. Chcete-li dosáhnout maximální přídržné síly, musíte styl těla přizpůsobit materiálu panelu.
Aby to fungovalo, potřebujete přesnou přípravu otvoru. Nemůžete jednoduše vyvrtat díru a vložit a lisovaný pružinový píst . Standardní spirálové vrtáky vytvářejí laločnaté, mírně trojúhelníkové otvory. Tyto nedokonalosti snižují povrchový kontakt a omezují interferenční uložení. Součást se nakonec uvolní vibracemi.
K dosažení přesné kruhovitosti a přísných tolerancí H7 musíte použít přesné výstružníky. Matematický vztah mezi vnějším průměrem plunžru (OD) a vnitřním průměrem otvoru (ID) určuje úspěch. Interference 0,02 mm až 0,05 mm obecně poskytuje optimální retenci. Při překročení této tolerance hrozí prasknutí křehkých panelů nebo vážné deformace tenkého plechu.
Vyvrtejte vodicí otvor o velikosti 1 mm.
Pokračujte standardním spirálovým vrtákem o velikosti 0,5 mm.
Dokončete otvor pomocí upínacího výstružníku, abyste dosáhli přesné tolerance H7.
Ověřte průměr otvoru pomocí kalibrovaného go/no-go měřidla.
Press-fit designy se přizpůsobí různým stylům nosu, aby odpovídaly specifickým funkčním požadavkům. Varianty s kulovým nosem využívají kalenou ocelovou nebo keramickou kouli. Poskytují hladké, rolovací indexování. Operátoři je používají pro posuvné úpravy, kde dochází k trvalému kontaktu mezi protilehlými plochami.
Zatahovací kolíky s dlouhým nosem nabízejí bezpečné, pozitivní zamykání. Válcový čep zasahuje hluboko do protilehlého otvoru a zabraňuje jakémukoli bočnímu pohybu. Tyto kolíky vyžadují ruční zatažení pomocí tažného kroužku nebo T-držadla. Musíte zajistit, aby přídržná síla lisovaného uložení přesáhla sílu potřebnou k vytažení zatahovací rukojeti. Jinak se celá sestava během provozu vytáhne z panelu.
Velkoobjemové montážní linky nesmírně těží z technologie lisovaného uložení. Automatizované vychystávací stroje mohou tyto součásti rychle vkládat pomocí pneumatických lisů. Eliminují časově náročný proces řezání závitů a ruční aplikace krouticího momentu. Díky tomu se montážní linka pohybuje efektivně.
Vynikají v prostředí, kde boční zatížení zůstává minimální. Pokud je primárním silovým vektorem axiální tlak proti pružině, správně tolerované lisované uložení bezpečně drží. Jsou také vhodné pro aplikace vyžadující zarovnanou povrchovou úpravu, protože tělo může sedět zcela pod čelem panelu.
Vibrace stroje časem ničí rušivé uložení. Neustálými mikropohyby lze hladké tělo postupně vysunout z otvoru. Před specifikací tohoto typu musíte vyhodnotit profil vibrací vašeho strojního zařízení. Pokud se stroj prudce třese, standardní lisované uložení selže.
Spoléhání se na přísné tolerance obrábění prodlužuje dobu výroby. Pokud má vaše dílna potíže s udržením přísných tolerancí vystružování, zaznamenáte vysokou poruchovost. Poddimenzované otvory způsobují vybočení panelu během vkládání. Příliš velké otvory mají za následek vypadávání součástí během provozu.
Integrovaný límec zcela mění mechanickou dynamiku instalace. Tento límec funguje jako pozitivní mechanický doraz. Zabraňuje nadměrnému vložení během procesu montáže a poskytuje definovanou dosedací plochu proti tenkému panelu.
Když operátor aplikuje velkou axiální sílu na indexovací kolík, příruba přenese tuto energii přímo do čela panelu. Při axiální retenci se nespoléhá pouze na radiální tření. Tato konstrukce zásadně řeší problém protlačování běžný u standardních lisovaných aplikací. Obojek nese hlavní nápor nárazu.
Můžete nainstalovat a přírubový pružinový píst buď z přední nebo zadní části panelu. Nejběžnějším přístupem zůstává přední montáž. Těleso prochází otvorem, dokud příruba nedosedne na vnější povrch. Zajistíte jej pomocí vřetenového lisu vybaveného vlastní lisovací matricí, která se dotýká vnější příruby, nikoli jemného nosního kolíku.
Pro extrémní bezpečnost inženýři často používají pojistné kroužky na slepé straně. Tělo plunžru má malou obrobenou drážku. Po vložení technik zacvakne pojistný kroužek do drážky za panelem. Tím dojde k zachycení plechu mezi přední přírubou a zadním pojistným kroužkem. Strukturální lepidla aplikovaná pod přírubu mohou také zajistit trvalé zadržení odolné proti vibracím.
Absorbování axiálního zatížení přímo do čela panelu představuje obrovskou konstrukční výhodu. V náročných aplikacích s indexováním operátoři často přirážejí protilehlé díly proti pružinovému kolíku. Standardní uložení s přesahem se může nakonec podvolit a protlačit tenkým kovem.
Přírubový límec rozděluje tuto energii nárazu na širší plochu. Chrání integritu otvoru a zajišťuje, že hloubka plunžru zůstane dokonale konzistentní po celou dobu životnosti stroje. Tato konzistence je zásadní pro přesné vyrovnávací přípravky a automatizovaná balicí zařízení.
Primární nevýhoda zahrnuje povrchové vyčnívání. Límec hrdě sedí na povrchu panelu. Toto mírné vyvýšení může narušovat zalícované součásti klouzající po ploše panelu. S touto dodatečnou výškou musíte počítat ve svých CAD modelech.
V tlustých materiálech byste jednoduše zahloubili otvor pro zapuštění příruby. Tenký plech však postrádá hloubku potřebnou pro zahloubení. Pokud vaše aplikace vyžaduje dokonale rovný vnější povrch bez jakýchkoliv překážek, bude přírubový design pravděpodobně způsobovat mechanickou interferenci.
Tento design zcela opouští koncepci uchycení průchozího otvoru. A pružinový plunžr pro montáž na desku integruje pružinový mechanismus do ploché, předvrtané základní desky. Tuto desku namontujete přímo na povrch panelu a nemusíte se spoléhat na tření v otvoru.
Základní deska má obvykle dva nebo čtyři montážní otvory. Těleso plunžru se rozprostírá buď rovnoběžně nebo kolmo k montážnímu povrchu, v závislosti na konkrétní konstrukci držáku. Tento modulární přístup odděluje indexovací mechanismus od konstrukčního způsobu upevnění. Poskytuje vám úplnou kontrolu nad tím, jak jednotku připevníte k podvozku.
Základní deska efektivně rozkládá boční a axiální síly na výrazně větší plochu. Když boční smykové síly narazí na indexovací čep, nesoustředí se na tenkou hranu jediného vyvrtaného otvoru. Místo toho se síla přenáší přes širokou základní desku a rozděluje se rovnoměrně mezi více upevňovacích bodů.
Toto rozložení zatížení snižuje riziko vytržení panelu u ultratenkých plechů. Je také neocenitelný při práci s křehkými kompozity nebo plasty, které při soustředěném namáhání snadno praskají. Široká stopa působí jako strukturální vyztužení hostitelského materiálu.
Aplikace vyžadující vysokou odolnost proti bočnímu zatížení vyžadují tuto specifickou architekturu. Standardní plunžry s průchozím otvorem fungují jako páky, když jsou vystaveny bočnímu zatížení. Čep funguje jako rameno páky a tenký panel funguje jako opěrný bod. Silné boční zatížení rychle deformuje otvor panelu.
Systém namontovaný na desce tento pákový efekt eliminuje. Pevně připevňuje tělo k povrchu. Funguje výjimečně dobře v posuvných kolejnicích, bočních kolejnicích dopravníků a těžkých dveřních západkách, kde jsou boční nárazové síly časté a silné.
Základní desku zajistíte pomocí sekundárních spojovacích prvků. Trhací nýty nabízejí rychlé a trvalé řešení pro tenké plechové skříně. Vyžadují přístup pouze k jedné straně panelu a poskytují vynikající pevnost ve smyku. Jednoduše navrtáte panel, vložíte nýty a pevně je utáhnete.
Samořezné šrouby fungují dobře v mírně silnějších hliníkových panelech. Pro maximální pevnost v ocelových krytech poskytuje bodové svařování základní desky nezničitelné spojení. V aplikacích, kde je vrtání zakázáno, mohou vysokopevnostní strukturální lepidla přilepit plochou desku přímo k povrchu panelu.
Určete tento design pro těžké indexování v tenkých skříních. Vyniká v aplikacích dodatečné montáže, kde zařízení na přesné vystružování otvorů není v terénu k dispozici. Týmy údržby mohou snadno vyvrtat standardní volné otvory a přinýtovat desku na místo pomocí základních ručních nástrojů.
Z tohoto přístupu těží také prostředí s extrémními vibracemi. Nýty a svary při vysokofrekvenčním kmitání neustupují. To zajišťuje, že indexovací mechanismus zůstane trvale připevněn k podvozku bez ohledu na vibrace stroje.
Větší fyzická stopa vyžaduje více povrchových nemovitostí. Musíte zajistit dostatečný prostor na panelu pro umístění široké základní desky. V hustě zabalených elektronických skříních tento prostor nemusí existovat.
Sekundární upevnění přidává kroky k procesu montáže. Na rozdíl od jednokrokové operace lisovaného uložení vyžaduje montáž desky umístění držáku, vyvrtání více otvorů a instalaci jednotlivých nýtů nebo šroubů. To zvyšuje pracovní dobu a zpomaluje velkoobjemové výrobní linky.
Musíte odpovídat typu pístu vašemu primárnímu vektoru síly. Pokud aplikace zahrnuje vysoké boční smykové síly – například těžké posuvné dveře narážející na otočný čep – potřebujete provedení namontované na desce. Široká základna zabraňuje deformaci panelu.
Je-li primární silou axiální komprese – jako součást tlačí přímo dolů na kulový nos – přírubová konstrukce poskytuje nezbytnou mechanickou zarážku, aby se zabránilo protlačení. Pro nenáročné aplikace s minimálními silami v obou směrech nabízí standardní lisované uložení nejúčinnější řešení.
Vyberte si kulový nos pro plynulé posuvné vyrovnání. Valivá koule snižuje tření a zabraňuje zadření o dosedající povrchy. Funguje perfektně pro aretační mechanismy a napínací aplikace, kde části po sobě často klouzají.
Vyberte kolík s dlouhým nosem pro pevné a bezpečné držení. Čep se zablokuje do protilehlého otvoru, což zabraňuje jakémukoli bočnímu pohybu. Při výběru délky kolíku musíte zohlednit hloubková omezení vašeho tenkého panelu. Ujistěte se, že zasunutý kolík zcela vyčnívá z protilehlé plochy, aby byl umožněn volný pohyb.
Vyberte materiál těla plunžru a nosu podle spojovacího povrchu, abyste zabránili předčasnému opotřebení. Tělesa z nerezové oceli odolávají korozi v drsném prostředí. Tělesa z uhlíkové oceli nabízejí vyšší pevnost v tahu pro těžké průmyslové použití.
U materiálu nosu zajišťují ocelové kuličky odolnost proti tvrdým kovovým povrchům. Pokud indexujete proti měkkému hliníku nebo plastu, zadejte čep nebo kuličku Delrin (POM). Polymerový nos zabraňuje poškrábání a zadření na měkčí spojovací součásti.
Porovnejte požadavky na nástroje a doby cyklů pro každou metodu. Možnosti lisovaného uložení a příruby vyžadují vřetenové lisy. Po nastavení může operátor nainstalovat stovky jednotek za hodinu. Propustnost je výjimečně vysoká pro produkční prostředí.
Montáž desky vyžaduje nýtovací nástroje nebo svařovací stanice. Doba cyklu na jednotku je výrazně delší díky více upevňovacím bodům. Nástroje jsou však často levnější a přenosnější, takže se lépe hodí pro maloobjemové aplikace nebo aplikace v terénu.
Vyhodnoťte obtížnost vyjmutí a výměny poškozené součásti v terénu. Zalisované plunžry je notoricky obtížné odstranit z tenkých panelů bez poškození otvoru. Často je musíte odvrtat nebo použít specializované vytahovací stahováky.
Deskové provedení nabízí vynikající servis. Technik může nýty jednoduše odvrtat, odstranit poškozený držák a na jeho místo přinýtovat nový. Původní otvor panelu zůstává nedotčen a nepoškozen.
Typ pístu |
Primární odolnost proti zatížení |
Montážní nářadí |
Požadována tloušťka panelu |
Obslužnost |
|---|---|---|---|---|
Press-Fit |
Lehké axiální / lehké laterální |
Arbor Press, Přesný výstružník |
Střední (potřebuje hloubku pro tření) |
Obtížné (riziko poškození díry) |
Příruba |
Těžké axiální / lehké laterální |
Arbor Press |
Tenký až střední |
Mírný |
Montáž na desku |
Těžká boční / Těžká axiální |
Nýtovač, vrtačka, svářečka |
Ultratenký (rozložená zátěž) |
Snadné (vyvrtejte nýty) |
Lisování hardwaru do tenkého plechu s sebou nese vysoké riziko ohnutí panelu. Síla lisu směrem dolů může snadno deformovat 1,5 mm ocelový kryt. Toto riziko musíte zmírnit použitím vhodných nástrojů pro zálohování v dílně.
Během instalace vždy umístěte blok z tvrzené oceli přímo pod panel. Blok matrice musí mít vůli o něco větší než tělo plunžru. To podpírá plech kolem bezprostředního obvodu díry a nutí kov zůstat plochý, zatímco součást tlačí na místo. Pečlivě kontrolujte svou sílu vkládání pomocí pneumatického lisu s regulovaným manometrem.
Prostředí s vysokými vibracemi ničí rušivé uložení. Chcete-li zajistit lisované a přírubové součásti proti kmitání, musíte implementovat sekundární retenční strategie. Směsi zadržující kapaliny, jako je Loctite 603 nebo 638, poskytují vynikající pojištění proti zpětnému vypadnutí.
Naneste malou kapku anaerobního lepidla na vroubkované tělo před jeho zatlačením do panelu. Směs vytvrzuje v nepřítomnosti vzduchu a vyplňuje mikroskopické mezery mezi kovovými povrchy. Tím se komponenta trvale uzamkne na místě. Alternativně navrhněte sekundární mechanické dorazy, jako jsou přídržné kroužky namontované vzadu, které fyzicky blokují součást před vycouváním.
Lisování rozdílných kovů v tenkém panelu vytváří riziko galvanické koroze. Pokud vtlačíte tělo z nerezové oceli do panelu z pozinkované uhlíkové oceli, vlhkost spustí reakci. Zinkování působí jako anoda a rychle koroduje, aby chránilo nerezovou ocel.
Vyřešte to specifikací vhodného pokovení. Kdykoli je to možné, přizpůsobte materiál hardwaru materiálu panelu. Pokud musíte míchat kovy, izolujte je. Použijte izolační konstrukční lepidla nebo specifikujte součásti se zinkovo-niklovým pokovením, které minimalizuje rozdíl galvanického potenciálu mezi těmito dvěma povrchy.
Univerzální řešení pro indexování v tenkých panelech neexistuje. Standardní závitový hardware selže kvůli nedostatečnému záběru materiálu. Vaše volba závisí výhradně na vyvážení dostupné tloušťky materiálu, vektorů primárního zatížení, vůle na slepé straně a očekávaného objemu sestavy. Pochopení mechanických omezení vašeho konkrétního krytu zabrání nákladným poruchám v terénu.
Vyberte si lisovaný design pro velkoobjemové aplikace s nízkým bočním zatížením, kde můžete udržovat přesné kontroly obrábění. Vyberte si přírubový design, když potřebujete pozitivní hloubkový doraz pro absorbování těžkých axiálních nárazů bez protlačení kovu. Pokud tloušťka vašeho panelu nemůže unést přesah nebo když je maximální příčná pevnost ve smyku nesmlouvavá, zvolte provedení namontované na desce.
Vypočítejte si požadované axiální a boční koncové síly, abyste určili nezbytnou nosnost pro vaši konkrétní aplikaci.
Ověřte mez kluzu materiálu vašeho panelu, abyste se ujistili, že odolá radiální expanzi lisovaným uložením bez praskání.
Vyžádejte si od svého dodavatele přesné modely CAD, abyste ověřili prostorové vzdálenosti na slepé straně a zabránili vnitřním kolizím.
Před dokončením specifikace v dílně proveďte fyzické testování prototypu se skutečnými výrobními montážními nástroji.
Odpověď: Obecně potřebujete tloušťku materiálu alespoň 2 mm, abyste vytvořili dostatečné radiální tření. Materiály tenčí než 2 mm postrádají povrchovou plochu potřebnou k uchycení přesahu. Součást se pravděpodobně při dynamickém zatížení roztrhne.
Odpověď: K dosažení normy tolerance H7 musíte použít přesné vystružování. Změřte přesný vnější průměr těla plunžru. Velikost vystruženého otvoru je o 0,02 mm až 0,05 mm menší, než je tento průměr. To vytváří optimální tření bez prasknutí panelu.
Odpověď: Pokud je váš panel příliš tenký na to, aby se do něj dalo zašroubovat celé stoupání závitu, určete provedení pro montáž na desku. Měli byste jej také použít, když aplikace zahrnuje velké boční smykové síly. Široká základní deska rozděluje boční zatížení na více upevňovacích bodů.
Odpověď: Vůle na slepé straně určuje vaši maximální povolenou délku těla. Konstrukce s kulovým nosem se vyznačují kratšími vnitřními pružinami a kompaktními tělesy. Perfektně se hodí do stísněných prostor. Kolíky s dlouhým nosem vyžadují hlubší pouzdra, aby se přizpůsobily pohybu kolíků, což vyžaduje více volného prostoru za panelem.
Odpověď: Ne, integrovaný límec přirozeně sedí na povrchu a funguje jako mechanická zarážka. Dosažení zapuštěné instalace vyžaduje zahloubení panelu pro zapuštění příruby. Tenký plech jen zřídka má hloubku potřebnou pro tuto operaci.
Odpověď: Konstrukce namontovaná na desce zajištěná slepými nýty nebo bodovými svary poskytuje nejvyšší odolnost proti vibracím. Pokud musíte použít konstrukci s průchozím otvorem, zadejte variantu s přírubou. Zajistěte jej zadním pojistným kroužkem nebo vysokopevnostní anaerobní upevňovací směsí.
Odpověď: Jejich odstranění z tenkých panelů často poškodí hostitelský otvor. Musíte použít specializovaný extrakční nástroj nebo opatrně vyvrtat jádro, abyste uvolnili radiální tlak. Po odstranění je obvykle nutné nainstalovat nadrozměrnou náhradu, aby se vyrovnalo opotřebení otvoru.


