+86-769-85303229 +86- 13763283864 jennyguo@fazcwj.com

Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 21.08.2026 Pôvod: stránky


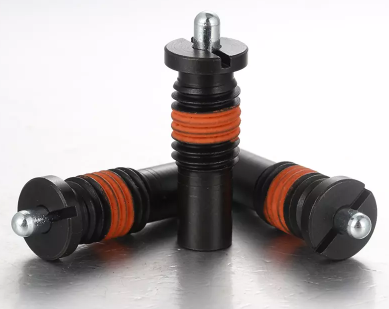
Rýchle umiestnenie, zarovnanie, indexovanie a zaistenie komponentov v plechových alebo tenkostenných krytoch predstavuje prísne mechanické obmedzenie. Čelíte nedostatočnej hrúbke materiálu na podporu štandardného závitového hardvéru. Pokus o klepanie na tenké panely pre štandardné plunžery vedie priamo k odizolovaniu závitov. Znižuje prídržnú silu a zaručuje predčasné mechanické zlyhanie. Kompenzácia pomocou privarených matíc alebo závitových vložiek pridáva zbytočnú váhu. Zvyšuje tiež sekundárne operácie a zvyšuje réžiu montáže. Inžinieri musia nájsť spoľahlivý spôsob zabezpečenia týchto komponentov bez toho, aby sa spoliehali na tradičné vnútorné závity.
Určenie správnej alternatívy bez závitov si vyžaduje dôkladné vyhodnotenie vášho mechanického prostredia. Musíte analyzovať hrúbku panelu, požiadavky na bočné zaťaženie, inštalačné nástroje, vôľu na slepej strane a odolnosť voči vibráciám. Výber doprava pružinový plunžer pre tenké panely zaisťuje dlhodobú mechanickú stabilitu a opakovateľné indexovanie.
Hrúbka panela určuje metódu upevnenia: Lisované piesty vyžadujú minimálnu hrúbku materiálu, aby sa udržali s presahom, zatiaľ čo dizajny na upevnenie dosky a príruby rozdeľujú zaťaženie po povrchu panelu a vyhovujú ultratenkým meradlám.
Kontrola tolerancie je kritická pre lisovanie: Úspešná implementácia lisovaných pružinových plunžerov sa spolieha na prísne dimenzovanie otvorov; nesprávne tolerancie vedú buď k deformácii panelu, alebo k vytiahnutiu piestu pri dynamickom zaťažení.
Rozloženie zaťaženia sa líši podľa dizajnu: Pružinové plunžery s montážou na tanier fungujú ako vynikajúce bočné pružinové plunžery, ktoré ponúkajú maximálnu odolnosť voči bočným silám a vytrhnutiu pomocou širšej stopy zaistenej nitmi, skrutkami alebo zvarmi.
Rýchlosť montáže vs. údržba: Zatiaľ čo možnosti nalisovania (push-fit) a príruby ponúkajú rýchlu inštaláciu vhodnú pre automatizáciu, predstavujú vyššiu zložitosť výmeny v porovnaní s modulárnymi alebo povrchovo namontovanými alternatívami.
Normy strojného inžinierstva diktujú špecifické pravidlá pre záber závitov. Štandardný závitový spojovací prvok zvyčajne vyžaduje minimálnu hrúbku materiálu rovnajúcu sa 1,0 až 1,5 násobku jeho menovitého priemeru. Ak zadáte piest M6, na dosiahnutie optimálnej pevnosti závitu potrebujete hrúbku materiálu aspoň 6 mm. Plechové kryty, HVAC potrubia a elektronické šasi často využívajú oceľ s hrúbkou 16 alebo 18. Tieto materiály merajú hrúbku približne 1,2 mm až 1,5 mm.
Poklepaním na 1,5 mm panel pre závit M6x1,0 získate presne jeden a pol závitu. Tento minimálny záber nemôže vydržať konštantnú axiálnu silu vyvíjanú vnútornou pružinou. Keď operátor zapojí kolík, šmykové napätie sa úplne prenesie na tento jediný koreň závitu. Matematická realita robí štandardné závitové piesty v týchto aplikáciách nepoužiteľnými. Na zabezpečenie mechanickej integrity musíte prejsť na metódy uchovávania bez vlákien.
Meradlo plechu (oceľ) |
Nominálna hrúbka (mm) |
Maximálne možné stúpanie závitu |
Životaschopnosť piestu so závitom |
|---|---|---|---|
12 Gauge |
2,65 mm |
~2,5 vlákna (M6x1,0) |
Marginálne/vysoké riziko |
16 Gauge |
1,52 mm |
~1,5 vlákna (M6x1,0) |
Zlyhanie / Okamžité odizolovanie |
20 Gauge |
0,91 mm |
< 1 závit (M6x1,0) |
nemožné |
Tenké panely zriedka existujú izolovane. Zvyčajne obsahujú pevne zabalené vnútorné komponenty. Dosky s plošnými spojmi, káblové zväzky a pohyblivé mechanizmy často sedia niekoľko milimetrov za povrchom panela. Toto priestorové obmedzenie určuje maximálnu povolenú dĺžku tela vášho indexovacieho hardvéru.
Pred špecifikovaním komponentu musíte zmerať presnú vôľu na slepej strane. Obmedzená hĺbka často núti inžinierov zvoliť si kompaktné konštrukcie s guľovým nosom pred výsuvnými kolíkmi s dlhým nosom. Varianty s guľovým nosom obsahujú kratšie pružiny a vyžadujú menšiu hĺbku puzdra. Ak vaša aplikácia vyžaduje kolík s dlhým nosom pre pozitívne uzamykanie, musíte starostlivo vypočítať vyčnievanie krytu, aby ste predišli vnútorným kolíziám. Kolík, ktorý presahuje príliš ďaleko za zadnú časť panelu, narazí počas sťahovania do vnútorného vedenia.
Používanie štandardného hardvéru v tenkých paneloch prináša vážne poruchy. Pri dynamickom zaťažení dochádza takmer okamžite k šmyku závitu. Keď operátor zapojí piest, bočná sila vytrhne jediný závit z tenkého plechu. Takto zostane odizolovaný nepoužiteľný otvor, ktorý si vyžaduje zváranie a opätovné vŕtanie na opravu.
Deformácia panelov predstavuje ďalšie významné riziko. Vysokonapäťové pružiny vyvíjajú konštantný tlak na hostiteľský materiál. Ak panelu chýba konštrukčná tuhosť, táto konštantná sila ohne kov smerom von. Okrem toho môže použitie nekompatibilných závitových vložiek spustiť galvanickú koróziu. Zalisovanie mosadznej vložky do hliníkového panelu vytvára efekt batérie vo vlhkom prostredí. To rýchlo degraduje hostiteľský materiál okolo miesta inštalácie.
Potenciálne riešenia musíte vyhodnotiť na základe štyroch prísnych výkonnostných metrík. Po prvé, prídržná sila meria odpor komponentu voči axiálnemu vytiahnutiu. Keď sa vnútorná pružina stlačí, upevňovací prvok musí zostať na svojom mieste. Po druhé, kapacita bočného zaťaženia vyhodnocuje odolnosť voči šmykovým silám. Teleso piestu nesmie nakloniť alebo roztrhnúť panel, keď pôsobí bočný tlak.
Po tretie, konzistentný indexovací tlak zaisťuje, že vnútorný mechanizmus funguje hladko počas tisícok cyklov. Nakoniec, opakovateľnosť inštalácie je dôležitá pre škálovanie výroby. Zvolený spôsob upevnenia musí pracovníkom montážnej linky umožniť rýchlu a dôslednú inštaláciu komponentov bez poškodenia hostiteľského panelu.
Lícovanie s presahom zaisťuje zasúvacie telo bez spoliehania sa na závity. Vonkajší priemer tela piestu je o niečo väčší ako vnútorný priemer prijímacieho otvoru. Zatlačenie nadrozmerného telesa do poddimenzovaného otvoru vytvára masívny radiálny tlak. Toto trenie uzamkne komponent na mieste.
Výrobcovia ponúkajú hladké aj vrúbkované telá. Hladké telo funguje najlepšie v tvrdších materiáloch, ako je nehrdzavejúca oceľ alebo oceľ s vysokým obsahom uhlíka. Vrúbkované telá majú drobné ryhy, ktoré sa zahryznú do mäkších hostiteľských materiálov, ako je hliník alebo plasty. Vrúbkovanie vytláča mäkší materiál a vytvára mechanické spojenie, ktoré dramaticky zvyšuje prídržnú silu. Aby ste dosiahli maximálnu priľnavosť, musíte štýl tela prispôsobiť materiálu panelu.
Aby to fungovalo, potrebujete presnú prípravu otvoru. Nemôžete jednoducho vyvŕtať otvor a vložiť a nalisovaný pružinový piest . Štandardné špirálové vrtáky vytvárajú laločnaté, mierne trojuholníkové otvory. Tieto nedokonalosti obmedzujú kontakt s povrchom a ohrozujú lícovanie s presahom. Komponent sa nakoniec rozvibruje.
Na dosiahnutie presnej kruhovitosti a prísnych tolerancií H7 musíte použiť presné výstružníky. Matematický vzťah medzi vonkajším priemerom piestu (OD) a vnútorným priemerom otvoru (ID) určuje úspech. Interferencia 0,02 mm až 0,05 mm vo všeobecnosti poskytuje optimálnu retenciu. Pri prekročení tejto tolerancie hrozí riziko prasknutia krehkých panelov alebo vážnej deformácie tenkého plechu.
Vyvŕtajte vodiaci otvor s veľkosťou 1 mm.
Pokračujte štandardným špirálovým vrtákom s podpriemerom 0,5 mm.
Dokončite otvor pomocou upínacieho výstružníka, aby ste dosiahli presnú toleranciu H7.
Overte priemer otvoru pomocou kalibrovaného go/no-go meradla.
Lisované dizajny sa prispôsobujú rôznym štýlom nosa, aby zodpovedali špecifickým funkčným požiadavkám. Varianty s guľovým nosom využívajú kalenú oceľovú alebo keramickú guľu. Poskytujú plynulé, rolovacie indexovanie. Operátori ich používajú na posuvné úpravy, pri ktorých dochádza k nepretržitému kontaktu medzi protiľahlými povrchmi.
Zaťahovacie kolíky s dlhým nosom ponúkajú bezpečné, pozitívne uzamykanie. Valcový kolík zasahuje hlboko do spojovacieho otvoru a bráni akémukoľvek bočnému pohybu. Tieto kolíky vyžadujú manuálne zatiahnutie pomocou ťažného krúžku alebo T-rúčky. Musíte zabezpečiť, aby prídržná sila zatlačenia prekročila silu potrebnú na vytiahnutie zaťahovacej rukoväte. V opačnom prípade sa celá zostava počas prevádzky vytiahne z panelu.
Veľkoobjemové montážne linky nesmierne ťažia z technológie lisovania. Automatizované stroje na vyberanie a umiestňovanie dokážu tieto komponenty rýchlo vložiť pomocou pneumatických lisov. Eliminujú časovo náročný proces rezania závitu a ručného nanášania krútiaceho momentu. Vďaka tomu sa montážna linka pohybuje efektívne.
Vynikajú v prostrediach, kde bočné zaťaženie zostáva minimálne. Ak je primárnym vektorom sily axiálna kompresia proti pružine, správne tolerované zalisovanie drží bezpečne. Vyhovujú aj aplikáciám vyžadujúcim zarovnanú povrchovú úpravu, pretože telo môže sedieť úplne pod čelom panelu.
Vibrácie stroja časom ničia rušivé uloženia. Konštantné mikropohyby môžu postupne vyjsť hladké telo z otvoru. Pred špecifikovaním tohto typu musíte vyhodnotiť profil vibrácií vášho strojového zariadenia. Ak sa stroj prudko trasie, štandardné lisovanie zlyhá.
Spoliehanie sa na prísne tolerancie obrábania predlžuje čas výroby. Ak sa vaša výrobná dielňa snaží udržať prísne tolerancie vystružovania, zaznamenáte vysokú poruchovosť. Poddimenzované otvory spôsobujú vybočenie panelu pri vkladaní. Príliš veľké otvory spôsobujú vypadávanie komponentov počas prevádzky.
Integrovaný golier úplne mení mechanickú dynamiku inštalácie. Tento golier funguje ako pozitívny mechanický doraz. Zabraňuje nadmernému vloženiu počas procesu montáže a poskytuje definovanú dosadaciu plochu voči tenkému panelu.
Keď operátor aplikuje veľkú axiálnu silu na indexovací kolík, príruba prenesie túto energiu priamo na čelnú plochu panelu. Nespolieha sa len na radiálne trenie pri axiálnom udržaní. Tento dizajn v zásade rieši problém pretláčania bežný v štandardných aplikáciách lisovaného spoja. Obojok berie bremeno dopadu.
Môžete nainštalovať a prírubový pružinový piest z prednej alebo zadnej strany panelu. Predná montáž zostáva najbežnejším prístupom. Teleso prechádza cez otvor, kým príruba nedosadne na vonkajší povrch. Zaistíte ho pomocou upínacieho lisu vybaveného vlastnou lisovacou matricou, ktorá sa dotýka vonkajšej príruby, nie jemného čapu nosa.
Pre extrémnu bezpečnosť inžinieri často používajú poistné krúžky na slepej strane. Telo piestu má malú opracovanú drážku. Po vložení technik zacvakne poistný krúžok do drážky za panelom. Toto zachytí plech medzi prednou prírubou a zadným poistným krúžkom. Konštrukčné lepidlá aplikované pod prírubu môžu tiež poskytnúť trvalé uchytenie odolné voči vibráciám.
Absorbovanie axiálneho zaťaženia priamo do čela panelu predstavuje obrovskú konštrukčnú výhodu. V náročných aplikáciách s indexovaním operátori často narazia protiľahlými dielmi na pružinový kolík. Štandardné uloženie s presahom môže nakoniec povoliť a pretlačiť tenký kov.
Prírubový golier rozdeľuje túto energiu nárazu na širšiu plochu. Chráni integritu otvoru a zaisťuje, že hĺbka piesta zostane dokonale konzistentná počas životnosti stroja. Táto konzistencia je životne dôležitá pre presné vyrovnávacie prípravky a automatizované baliace zariadenia.
Primárna nevýhoda zahŕňa povrchové vyčnievanie. Golier sedí hrdo na panelovom povrchu. Toto mierne vyvýšenie môže prekážať lícujúcim komponentom, ktoré sa posúvajú po ploche panelu. Túto dodatočnú výšku musíte zohľadniť vo svojich modeloch CAD.
V hrubých materiáloch by ste jednoducho zahĺbili otvor, aby ste zapustili prírubu. Tenký plech však nemá hĺbku potrebnú na zahĺbenie. Ak vaša aplikácia vyžaduje dokonale rovný vonkajší povrch bez akýchkoľvek prekážok, prírubový dizajn pravdepodobne spôsobí mechanické rušenie.
Tento dizajn úplne opúšťa koncepciu uchytenia cez priechodný otvor. A pružinový plunžer pre montáž na tanier integruje pružinový mechanizmus do plochej, predvŕtanej základnej dosky. Túto dosku namontujete priamo na povrch panelu a nemusíte sa spoliehať na trenie otvorov.
Základná doska má zvyčajne dva alebo štyri montážne otvory. Telo piestu sa rozprestiera buď rovnobežne alebo kolmo na montážny povrch, v závislosti od konkrétneho dizajnu konzoly. Tento modulárny prístup oddeľuje indexovací mechanizmus od konštrukčného spôsobu upevnenia. Poskytuje vám úplnú kontrolu nad tým, ako pripevníte jednotku k podvozku.
Základná doska efektívne rozloží bočné a axiálne sily na výrazne väčšiu plochu. Keď bočné šmykové sily zasiahnu indexovací kolík, nesústredia sa na tenkú hranu jedného vyvŕtaného otvoru. Namiesto toho sa sila prenáša cez širokú základnú dosku a rozdeľuje sa rovnomerne medzi viaceré upevňovacie body.
Toto rozloženie zaťaženia znižuje riziko roztrhnutia panelov v ultratenkých plechoch. Je tiež neoceniteľný pri práci s krehkými kompozitmi alebo plastmi, ktoré pri koncentrovanom namáhaní ľahko praskajú. Široká stopa pôsobí ako konštrukčná výstuž pre hostiteľský materiál.
Aplikácie vyžadujúce veľkú odolnosť proti bočnému zaťaženiu vyžadujú túto špecifickú architektúru. Štandardné piesty s priechodnými otvormi fungujú ako páky, keď sú vystavené bočnému zaťaženiu. Čap funguje ako rameno páky a tenký panel pôsobí ako opora. Veľké bočné zaťaženie rýchlo zdeformuje otvor v paneli.
Doskový systém eliminuje tento pákový efekt. Pevne pripevňuje telo k povrchu. Funguje výnimočne dobre v posuvných koľajniciach, bočných koľajniciach dopravníka a ťažkých dverových západkách, kde sú bočné nárazové sily časté a silné.
Základnú dosku zaistite pomocou sekundárnych upevňovacích prvkov. Trhacie nity ponúkajú rýchle a trvalé riešenie pre tenké plechové skrine. Vyžadujú prístup len k jednej strane panelu a poskytujú vynikajúcu pevnosť v šmyku. Panel jednoducho navŕtate, vložíte nity a pevne ich utiahnete.
Samorezné skrutky fungujú dobre v trochu hrubších hliníkových paneloch. Pre maximálnu pevnosť v oceľových krytoch bodové zváranie základnej dosky poskytuje nezničiteľné spojenie. V aplikáciách, kde je vŕtanie zakázané, môžu vysokopevnostné konštrukčné lepidlá prilepiť plochú platňu priamo k povrchu panelu.
Špecifikujte tento dizajn pre vysokovýkonné indexovanie v tenkých krytoch. Vyniká v aplikáciách dodatočnej montáže, kde presné zariadenie na vystružovanie otvorov nie je v teréne dostupné. Tímy údržby môžu jednoducho vyvŕtať štandardné otvory a prinitovať platňu na miesto pomocou základných ručných nástrojov.
Z tohto prístupu profitujú aj prostredia s extrémnymi vibráciami. Nity a zvary pri vysokofrekvenčných osciláciách neustupujú. To zaisťuje, že indexovací mechanizmus zostane trvalo pripevnený k podvozku bez ohľadu na vibrácie stroja.
Väčšia fyzická stopa vyžaduje viac povrchových nehnuteľností. Musíte zabezpečiť dostatočný priestor na paneli na umiestnenie širokej základnej dosky. V husto zabalených elektronických krytoch tento priestor nemusí existovať.
Sekundárne upevnenie pridáva kroky k procesu montáže. Na rozdiel od jednokrokovej operácie zalisovania vyžaduje montáž dosky umiestnenie konzoly, vyvŕtanie viacerých otvorov a inštaláciu jednotlivých nitov alebo skrutiek. To zvyšuje pracovný čas a spomaľuje veľkoobjemové výrobné linky.
Musíte zodpovedať typu piestu vášmu vektoru primárnej sily. Ak aplikácia zahŕňa vysoké bočné šmykové sily – ako napríklad ťažké posuvné dvere narážajúce na indexovací kolík – potrebujete dizajn namontovaný na doske. Široká základňa zabraňuje deformácii panelu.
Ak je primárnou silou axiálna kompresia – ako napríklad komponent tlačí priamo nadol na guľový nos – prírubová konštrukcia poskytuje potrebnú mechanickú zarážku, aby sa zabránilo pretlačeniu. Pre ľahké aplikácie s minimálnymi silami v oboch smeroch ponúka štandardné zalisovanie najefektívnejšie riešenie.
Vyberte si guľový nos pre plynulé posuvné zarovnanie. Valivá guľa znižuje trenie a bráni zadretiu o protiľahlé povrchy. Funguje perfektne pre aretačné mechanizmy a napínacie aplikácie, kde časti často kĺžu jedna po druhej.
Vyberte si kolík s dlhým nosom pre pevné a bezpečné držanie. Čap sa zablokuje do spojovacieho otvoru, čím bráni akémukoľvek bočnému pohybu. Pri výbere dĺžky kolíkov musíte zohľadniť hĺbkové obmedzenia vášho krytu s tenkým panelom. Uistite sa, že zasunutý kolík úplne vyčnieva z protiľahlej plochy, aby sa umožnil voľný pohyb.
Vyberte telá piestu a nosné materiály podľa spojovacieho povrchu, aby ste zabránili predčasnému opotrebovaniu. Telo z nehrdzavejúcej ocele odoláva korózii v drsnom prostredí. Telo z uhlíkovej ocele ponúka vyššiu pevnosť v ťahu pre ťažké priemyselné použitie.
Čo sa týka materiálu nosa, oceľové guľôčky poskytujú odolnosť proti tvrdým kovovým povrchom. Ak indexujete proti mäkkému hliníku alebo plastu, zadajte kolík alebo guľôčku Delrin (POM). Polymérový nos zabraňuje poškriabaniu a zadretiu na mäkšom spojovacom komponente.
Porovnajte požiadavky na nástroje a časy cyklov pre každú metódu. Možnosti lisovania a príruby vyžadujú upínacie lisy. Po nastavení môže operátor nainštalovať stovky jednotiek za hodinu. Priepustnosť je mimoriadne vysoká pre výrobné prostredia.
Montáž dosky vyžaduje nitovacie nástroje alebo zváracie stanice. Čas cyklu na jednotku je výrazne dlhší vďaka viacerým upevňovacím bodom. Nástroje sú však často lacnejšie a prenosnejšie, vďaka čomu sú vhodnejšie pre maloobjemové aplikácie alebo aplikácie v teréne.
Vyhodnoťte náročnosť extrakcie a výmeny poškodeného komponentu v teréne. Je známe, že lisované piesty sa ťažko odstraňujú z tenkých panelov bez poškodenia otvoru. Často ich musíte vyvŕtať alebo použiť špeciálne vyťahovacie sťahováky.
Konštrukcia namontovaná na doske ponúka vynikajúcu použiteľnosť. Technik môže jednoducho odvŕtať nity, odstrániť poškodenú konzolu a na jej miesto prinitovať novú. Pôvodný panelový otvor zostáva nedotknutý a nepoškodený.
Typ piestu |
Primárna odolnosť proti zaťaženiu |
Inštalačné nástroje |
Vyžaduje sa hrúbka panelu |
Obslužnosť |
|---|---|---|---|---|
Press-Fit |
Ľahké axiálne / ľahké bočné |
Arbor Press, Presný výstružník |
Stredné (potrebuje hĺbku na trenie) |
Náročné (riziko poškodenia diery) |
Príruba |
Ťažká axiálna / ľahká bočná |
Arbor Press |
Tenký až Stredný |
Mierne |
Držiak na tanier |
Ťažký bočný / ťažký axiálny |
Nitovač, vŕtačka, zvárač |
Ultra tenké (rozložené zaťaženie) |
Jednoduché (vyvŕtajte nity) |
Lisovanie hardvéru do tenkého plechu prináša vysoké riziko ohnutia panelu. Sila smerujúca nadol tŕňového lisu môže ľahko zdeformovať 1,5 mm oceľový kryt. Toto riziko musíte zmierniť použitím vhodných nástrojov na zálohovanie v dielni.
Pri montáži vždy umiestnite tvárnicu z tvrdenej ocele priamo pod panel. Blok matrice musí mať voľný otvor o niečo väčší ako telo piestu. To podopiera plech okolo bezprostredného obvodu otvoru, čím núti kov zostať plochý, kým súčiastka zatlačí na miesto. Opatrne ovládajte svoju silu vkladania pomocou pneumatického lisu s regulovaným tlakomerom.
Prostredie s vysokými vibráciami ničí rušivé uloženia. Aby ste zabezpečili lisované a prírubové komponenty proti kmitaniu, musíte implementovať stratégie sekundárneho zadržania. Zmesi na zadržiavanie tekutín, ako napríklad Loctite 603 alebo 638, poskytujú vynikajúce poistenie proti spätnému vypadnutiu.
Naneste malú kvapku anaeróbneho lepidla na vrúbkované telo pred jeho zatlačením do panelu. Zmes vytvrdzuje v neprítomnosti vzduchu a vypĺňa mikroskopické medzery medzi kovovými povrchmi. Toto uzamkne komponent natrvalo na mieste. Alternatívne navrhnite sekundárne mechanické dorazy, ako sú napríklad poistné krúžky namontované vzadu, aby ste fyzicky blokovali komponent pred vycúvaním.
Lisovanie rôznych kovov v tenkom paneli vytvára riziko galvanickej korózie. Ak zatlačíte telo z nehrdzavejúcej ocele do panelu z pozinkovanej uhlíkovej ocele, vlhkosť spustí reakciu. Zinkové pokovovanie pôsobí ako anóda a rýchlo koroduje, aby chránila nehrdzavejúcu oceľ.
Vyriešte to špecifikovaním vhodného pokovovania. Vždy, keď je to možné, prispôsobte materiál hardvéru materiálu panelu. Ak musíte zmiešať kovy, izolujte ich. Použite izolačné konštrukčné lepidlá alebo špecifikujte komponenty so zinkovo-niklovým pokovovaním, ktoré minimalizuje rozdiel galvanického potenciálu medzi týmito dvoma povrchmi.
Univerzálne riešenie indexovania v tenkých paneloch neexistuje. Štandardný závitový hardvér zlyhá v dôsledku nedostatočného záberu materiálu. Vaša voľba závisí výlučne od vyváženia dostupnej hrúbky materiálu, vektorov primárneho zaťaženia, vôle na slepej strane a očakávaného objemu zostavy. Pochopenie mechanických obmedzení vášho špecifického krytu zabráni nákladným poruchám v teréne.
Vyberte si lisovaný dizajn pre veľkoobjemové aplikácie s nízkym bočným zaťažením, kde môžete udržiavať prísne kontroly obrábania. Vyberte si prírubový dizajn, keď potrebujete pozitívny hĺbkový doraz na absorbovanie ťažkých axiálnych nárazov bez pretláčania cez kov. Rozhodnite sa pre dizajn namontovaný na doske, keď hrúbka panela nemôže podporovať uloženie s presahom alebo keď nie je možné dohodnúť maximálnu pevnosť v priečnom šmyku.
Vypočítajte si požadované axiálne a bočné koncové sily, aby ste určili potrebnú nosnosť pre vašu špecifickú aplikáciu.
Overte si medzu klzu materiálu vášho panela, aby ste sa uistili, že dokáže vydržať radiálnu expanziu lisovaného spoja bez prasknutia.
Vyžiadajte si presné CAD modely od svojho dodávateľa, aby ste si overili priestorové vzdialenosti na slepej strane a zabránili vnútorným kolíziám.
Vykonajte fyzické testovanie prototypu so skutočnými výrobnými montážnymi nástrojmi pred dokončením špecifikácie v dielni.
Odpoveď: Vo všeobecnosti potrebujete hrúbku materiálu aspoň 2 mm, aby ste vytvorili dostatočné radiálne trenie. Materiálom tenším ako 2 mm chýba povrch potrebný na uchytenie s presahom. Pri dynamickom zaťažení sa komponent pravdepodobne roztrhne.
Odpoveď: Na dosiahnutie normy tolerancie H7 musíte použiť presné vystružovanie. Zmerajte presný vonkajší priemer tela piestu. Veľkosť vystružovaného otvoru je o 0,02 mm až 0,05 mm menšia ako tento priemer. To vytvára optimálne trenie bez prasknutia panelu.
Odpoveď: Špecifikujte dizajn namontovaný na doske, keď je váš panel príliš tenký na to, aby sa do neho vložil celý závit. Mali by ste ho použiť aj vtedy, keď aplikácia zahŕňa veľké bočné šmykové sily. Široká základná doska rozdeľuje bočné zaťaženie na viacero upevňovacích bodov.
Odpoveď: Vôľa naslepo určuje vašu maximálnu povolenú dĺžku tela. Dizajn s guľovým nosom sa vyznačuje kratšími vnútornými pružinami a kompaktným telom. Dokonale sa hodia do stiesnených priestorov. Kolíky s dlhým nosom vyžadujú hlbšie kryty na prispôsobenie sa pohybu kolíkov, čo si vyžaduje viac prázdneho priestoru za panelom.
Odpoveď: Nie, integrovaný golier prirodzene sedí hrdo na povrchu a funguje ako mechanická zarážka. Dosiahnutie zapustenej inštalácie vyžaduje zahĺbenie panelu na zapustenie príruby. Tenký plech má len zriedka hĺbku potrebnú pre túto operáciu.
Odpoveď: Konštrukcia namontovaná na doske zaistená slepými nitmi alebo bodovými zvarmi poskytuje najvyššiu odolnosť voči vibráciám. Ak musíte použiť dizajn s priechodným otvorom, špecifikujte variant s prírubou. Zaistite ho zadným poistným krúžkom alebo vysokopevnostnou anaeróbnou pridržiavacou zmesou.
Odpoveď: Ich odstránenie z tenkých panelov často poškodí hostiteľský otvor. Na uvoľnenie radiálneho tlaku musíte použiť špecializovaný extrakčný nástroj alebo opatrne vyvŕtať jadro. Po odstránení zvyčajne musíte nainštalovať nadmernú náhradu, aby ste kompenzovali opotrebovanie otvoru.


