
Перегляди: 0 Автор: Редактор сайту Час публікації: 21.08.2026 Походження: Сайт


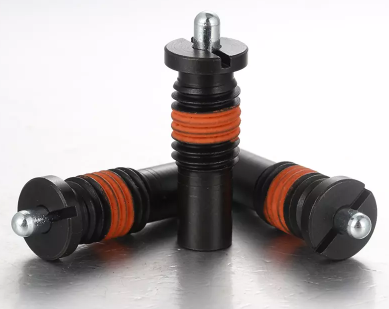
Швидке позиціонування, вирівнювання, індексація та закріплення компонентів у металевих або тонкостінних корпусах є суворими механічними обмеженнями. Ви стикаєтеся з недостатньою товщиною матеріалу для підтримки стандартного різьбового обладнання. Спроба обрізати тонкі панелі для стандартних плунжерів призводить безпосередньо до зачистки різьби. Це знижує силу утримування та гарантує передчасну механічну поломку. Компенсація за допомогою приварених гайок або різьбових вставок додає непотрібну вагу. Це також збільшує вторинні операції та збільшує накладні витрати на складання. Інженери повинні знайти надійний спосіб захистити ці компоненти, не покладаючись на традиційні внутрішні різьби.
Визначення правильної безпотокової альтернативи вимагає ретельної оцінки вашого механічного середовища. Ви повинні проаналізувати товщину панелі, вимоги до бокового навантаження, монтажні інструменти, глухий зазор і стійкість до вібрації. Вибір правильного пружинний плунжер для тонких панелей забезпечує тривалу механічну стабільність і повторювану продуктивність індексування.
Товщина панелі визначає спосіб кріплення: плунжери з пресовою посадкою вимагають мінімальної товщини матеріалу, щоб підтримувати посадку з натягом, тоді як конструкції пластини та фланці розподіляють навантаження по поверхні панелі, враховуючи ультратонкі калібри.
Контроль допуску має вирішальне значення для пресової посадки: успішне впровадження пружинних плунжерів з пресовою посадкою залежить від чіткого визначення розмірів отвору; невідповідні допуски призводять або до деформації панелі, або до вириву плунжера під дією динамічних навантажень.
Розподіл навантаження залежить від конструкції: пластинчаті пружинні плунжери діють як кращі бічні пружинні плунжери, пропонуючи максимальний опір бічним силам і відриву завдяки використанню ширшої площини, закріпленої за допомогою заклепок, гвинтів або зварних швів.
Швидкість складання та технічне обслуговування: у той час як варіанти запресовування (натискання) і фланцеві варіанти забезпечують швидке, зручне для автоматизації встановлення, вони представляють більшу складність заміни порівняно з модульними або поверхневими альтернативами.
Стандарти машинобудування диктують особливі правила зачеплення різьби. Для стандартного різьбового кріплення зазвичай потрібна мінімальна товщина матеріалу, яка в 1,0-1,5 рази перевищує його номінальний діаметр. Якщо ви вказуєте поршень M6, вам потрібна принаймні 6 мм товщина матеріалу для досягнення оптимальної міцності різьби. Корпуси з листового металу, канали HVAC та електронні шасі часто використовують сталь 16-го або 18-го калібру. Ці матеріали мають товщину приблизно від 1,2 до 1,5 мм.
Нарізання панелі 1,5 мм для різьби M6x1,0 дає рівно півтори нитки. Це мінімальне зачеплення не може витримати постійну осьову силу, що діє внутрішньою пружиною. Коли оператор зачіпає штифт, напруга зсуву повністю передається на один корінь різьби. Математична реальність робить стандартні різьбові поршні марними в цих застосуваннях. Щоб забезпечити механічну цілісність, необхідно перейти на безрізьбові методи утримання.
Калібр листового металу (сталь) |
Номінальна товщина (мм) |
Максимально можливий крок різьби |
Життєздатність різьбового плунжера |
|---|---|---|---|
12 калібр |
2,65 мм |
~2,5 потоків (M6x1,0) |
Граничний / Високий ризик |
16 калібр |
1,52 мм |
~1,5 потоків (M6x1,0) |
Помилка / Негайне видалення |
20 калібр |
0,91 мм |
< 1 різьба (M6x1,0) |
Неможливо |
Тонкі панелі рідко існують окремо. Зазвичай вони містять щільно упаковані внутрішні компоненти. Друковані плати, джгути проводів і рухомі механізми часто знаходяться на міліметрах від поверхні панелі. Це просторове обмеження визначає максимально допустиму довжину корпусу вашого апаратного забезпечення індексування.
Ви повинні виміряти точний зазор сліпої сторони перед визначенням компонента. Обмежена глибина часто змушує інженерів вибирати компактні конструкції з кульковим носом замість висувних довгих штифтів. Варіанти з кульковим носом містять коротші пружини та вимагають меншої глибини корпусу. Якщо у вашому застосуванні потрібен штифт з довгим носом для надійного замикання, ви повинні ретельно розрахувати виступ корпусу, щоб уникнути внутрішніх зіткнень. Штифт, який висувається надто далеко за задню частину панелі, вдарить внутрішню проводку під час втягування.
Використання стандартного апаратного забезпечення в тонких панелях призводить до серйозних режимів відмови. Зсув різьби відбувається майже миттєво при динамічних навантаженнях. Коли оператор натискає на плунжер, бічна сила вириває одну нитку з тонкого металевого листа. Це залишає зачищений, непридатний отвір, який потребує зварювання та повторного свердління для ремонту.
Викривлення панелей становить ще один значний ризик. Пружини високого натягу чинять постійний тиск на основний матеріал. Якщо панелі бракує структурної жорсткості, ця постійна сила вигинає метал назовні. Крім того, використання несумісних різьбових вставок може викликати гальванічну корозію. Втиснення латунної вставки в алюмінієву панель створює ефект батареї у вологому середовищі. Це швидко руйнує основний матеріал навколо місця встановлення.
Ви повинні оцінити потенційні рішення за чотирма суворими показниками ефективності. По-перше, сила утримання вимірює опір компонента осьовому висмикуванню. Застібка повинна залишатися на місці, коли внутрішня пружина стискається. По-друге, здатність до бічного навантаження оцінює опір зусиллям зсуву. Корпус поршня не повинен нахилятися або розривати панель під час бічного тиску.
По-третє, постійний тиск індексації забезпечує безперебійну роботу внутрішнього механізму протягом тисяч циклів. Нарешті, повторюваність установки має значення для масштабування виробництва. Обраний метод кріплення повинен дозволяти працівникам конвеєра швидко та послідовно встановлювати компоненти, не пошкоджуючи головну панель.
Посадки з натягом закріплюють корпус без різьби. Зовнішній діаметр корпуса плунжера трохи перевищує внутрішній діаметр приймального отвору. Заштовхування великого тіла в занижений отвір створює потужний радіальний тиск. Це тертя фіксує компонент на місці.
Виробники пропонують як гладкі, так і рифлені корпуси. Гладкі корпуси найкраще працюють із твердішими матеріалами, такими як нержавіюча або високовуглецева сталь. Корпуси з рифленням мають крихітні виступи, які впиваються в м’які матеріали, як-от алюміній або пластик. Накатка витісняє м'який матеріал, створюючи механічне зчеплення, яке значно збільшує силу утримання. Ви повинні відповідати стилю корпусу відповідно до матеріалу панелі, щоб досягти максимальної міцності.
Для виконання цієї роботи вам потрібна точна підготовка отвору. Ви не можете просто просвердлити отвір і вставити a пружинний плунжер з пресовою посадкою . Стандартні спіральні свердла створюють лобові злегка трикутні отвори. Ці недоліки зменшують поверхневий контакт і скомпрометують посадку з натягом. Згодом компонент послабить вібрацію.
Ви повинні використовувати прецизійні розгортки для досягнення точної круглості та строгих допусків H7. Математичний зв’язок між зовнішнім діаметром поршня (OD) і внутрішнім діаметром отвору (ID) визначає успіх. Перешкода від 0,02 мм до 0,05 мм зазвичай забезпечує оптимальне утримання. Перевищення цього допуску може призвести до розтріскування крихких панелей або сильної деформації тонкого листового металу.
Просвердліть початковий отвір на 1 мм менше.
Зробіть стандартне спіральне свердло меншого розміру 0,5 мм.
Завершіть отвір за допомогою затискної розгортки, щоб отримати точний допуск H7.
Перевірте діаметр отвору за допомогою відкаліброваного манометра.
Конструкції з пресовою посадкою підходять для різних стилів носа відповідно до конкретних функціональних вимог. У варіантах із кульковим носом використовується загартована сталь або керамічна сфера. Вони забезпечують плавну плавну індексацію. Оператори використовують їх для ковзного регулювання, де відбувається постійний контакт між поверхнями, що сполучаються.
Висувні шпильки з довгим носиком забезпечують надійне надійне замикання. Циліндричний штифт глибоко входить у відповідний отвір, запобігаючи будь-якому бічному руху. Ці штифти потребують втягування вручну за допомогою тягучого кільця або Т-подібної ручки. Ви повинні переконатися, що утримуюча сила притискання перевищує силу, необхідну для витягування ручки втягування. Інакше під час роботи весь вузол висмикнеться з панелі.
Великосерійні складальні лінії отримують величезну користь від технології пресування. Автоматизовані машини для збирання та розміщення можуть швидко вставляти ці компоненти за допомогою пневматичних пресів. Вони виключають трудомісткий процес нарізування різьблення та ручного затягування. Це забезпечує ефективний рух складальної лінії.
Вони чудово працюють у середовищах, де бічні навантаження залишаються мінімальними. Якщо основним вектором сили є осьове стиснення пружини, пресова посадка з належним допуском надійно тримається. Вони також підходять для застосувань, які вимагають обробки поверхні врівень, оскільки корпус може розташовуватися повністю під лицьовою стороною панелі.
Вібрація машини з часом руйнує посадки з натягом. Постійні мікрорухи можуть поступово вивести гладке тіло з отвору. Ви повинні оцінити вібраційний профіль вашого обладнання, перш ніж визначати цей тип. Якщо машина сильно трясеться, стандартна пресова посадка не вдасться.
Покладання на суворі допуски на обробку збільшує час виробництва. Якщо у вашому виробничому цеху важко підтримувати жорсткі допуски на розгортання, ви будете відчувати високий рівень відмов. Занижені отвори спричиняють деформацію панелі під час вставлення. Великі отвори призводять до випадання компонентів під час роботи.
Інтегрований комір повністю змінює механічну динаміку установки. Цей нашийник діє як позитивний механічний упор. Це запобігає надмірному вставленню під час процесу складання та забезпечує чітку посадкову поверхню на тонкій панелі.
Коли оператор прикладає велику осьову силу до індексного штифта, фланець передає цю енергію безпосередньо на лицьову частину панелі. Він не покладається виключно на радіальне тертя для осьового утримання. Ця конструкція принципово вирішує проблему проштовхування, поширену в стандартних додатках пресування. Нашийник сприймає основний удар.
Ви можете встановити a плунжер фланцевої пружини з передньої або задньої частини панелі. Фронтальний монтаж залишається найпоширенішим підходом. Корпус проходить через отвір, поки фланець не виступить на зовнішній поверхні. Ви закріплюєте його за допомогою преса з оправою, оснащеного спеціальною прес-матрицею, яка контактує із зовнішнім фланцем, а не з делікатним носовим штифтом.
Для надзвичайної безпеки інженери часто використовують стопорні кільця на глухій стороні. Корпус плунжера має невелику механічну канавку. Після вставлення технік фіксує стопорне кільце в паз позаду панелі. Це затримує листовий метал між переднім фланцем і заднім стопорним кільцем. Конструкційні клеї, нанесені під фланець, також можуть забезпечити постійне, стійке до вібрації утримання.
Поглинання осьових навантажень безпосередньо лицьовою стороною панелі є величезною структурною перевагою. У важких індексуючих програмах оператори часто б'ють сполученими частинами об пружинний штифт. Стандартна посадка з натягом може згодом прогнутися та проштовхнути тонкий метал.
Фланцевий комір розподіляє цю енергію удару по більшій площі поверхні. Це захищає цілісність отвору та гарантує, що глибина плунжера залишається абсолютно постійною протягом усього терміну служби машини. Ця консистенція життєво важлива для прецизійних шаблонів для вирівнювання та автоматизованого пакувального обладнання.
Основним недоліком є виступ на поверхні. Комір сидить над поверхнею панелі. Цей невеликий підйом може перешкоджати ковзанню компонентів, що сполучаються врівень, по поверхні панелі. Ви повинні врахувати цю додаткову висоту в моделях CAD.
У товстих матеріалах ви просто розточуєте отвір, щоб урізати фланець. Однак тонкому листовому металу не вистачає необхідної глибини для розточування. Якщо для вашого застосування потрібна ідеально рівна зовнішня поверхня без будь-яких перешкод, фланцева конструкція, ймовірно, спричинить механічні перешкоди.
Ця конструкція повністю відмовляється від концепції утримання через отвір. А Пружинний плунжер для монтажу на пластину об’єднує пружинний механізм у плоску, попередньо просвердлену базову плиту. Ви монтуєте цю пластину безпосередньо на поверхню панелі, а не покладаєтеся на тертя отвору.
Основна пластина зазвичай має два або чотири отвори для кріплення. Корпус плунжера простягається паралельно або перпендикулярно до монтажної поверхні, залежно від конкретної конструкції кронштейна. Цей модульний підхід відокремлює механізм індексації від методу структурного кріплення. Це дає вам повний контроль над тим, як ви прикріплюєте пристрій до шасі.
Основна плита ефективно розподіляє бічні та осьові сили на значно більшу площу поверхні. Коли бічні сили зсуву потрапляють на індексний штифт, вони не концентруються на тонкій кромці одного просвердленого отвору. Натомість сила передається через широку опорну плиту та рівномірно розподіляється між кількома точками кріплення.
Такий розподіл навантаження зменшує ризик відриву панелі в надтонкому листовому металі. Це також виявляється безцінним при роботі з крихкими композитами або пластиками, які легко тріскаються під концентрованим навантаженням. Широкий слід діє як структурне посилення для основного матеріалу.
Програми, які потребують сильного опору бічному навантаженню, вимагають цієї специфічної архітектури. Стандартні плунжери з наскрізними отворами діють як важелі при бокових навантаженнях. Штифт діє як плече важеля, а тонка панель — як точка опори. Значні бічні навантаження швидко деформують отвір панелі.
Система, встановлена на пластині, усуває цей ефект важеля. Він жорстко фіксує корпус на поверхні. Він надзвичайно добре функціонує на ковзаючих доріжках, бічних рейках конвеєра та важких дверних засувках, де часті та сильні бокові удари.
Ви закріплюєте базову плиту за допомогою додаткових кріплень. Глухі заклепки пропонують швидке, постійне рішення для корпусів з тонкого листового металу. Вони потребують доступу лише до однієї сторони панелі та забезпечують чудову міцність на зсув. Ви просто просвердлите панель, вставите заклепки та затягнете їх.
Саморізи добре працюють в алюмінієвих панелях трохи товщі. Для досягнення максимальної міцності сталевих корпусів точкове зварювання базової пластини забезпечує непорушне з’єднання. У випадках, коли свердління заборонено, високоміцні конструкційні клеї можуть приклеїти плоску пластину безпосередньо до поверхні панелі.
Вкажіть цю конструкцію для індексації важких умов у тонких корпусах. Він чудово підходить для модернізації, де обладнання для точного розгортання отворів недоступне в польових умовах. Команди технічного обслуговування можуть легко просвердлити стандартні отвори та закріпити пластину на потрібному місці за допомогою простих ручних інструментів.
Середовище з надзвичайною вібрацією також виграє від цього підходу. Заклепки та зварні шви не відступають під впливом високочастотних коливань. Це гарантує, що механізм індексування залишається постійно закріпленим на шасі незалежно від вібрації машини.
Більший фізичний слід вимагає більшої площі нерухомості. Ви повинні переконатися, що на панелі достатньо місця для розміщення широкої базової плити. У щільно упакованих електронних корпусах цього простору може не бути.
Вторинне кріплення додає кроки до процесу складання. На відміну від одноетапної операції пресування, монтаж пластини вимагає позиціонування кронштейна, свердління кількох отворів і встановлення окремих заклепок або гвинтів. Це збільшує робочий час і сповільнює виробничі лінії великого обсягу.
Ви повинні відповідати типу плунжера відповідно до основного вектора сили. Якщо застосування передбачає високі бокові зсувні зусилля, наприклад, важкі розсувні двері вдаряються об індексний штифт, вам потрібна конструкція, встановлена на пластині. Широка основа запобігає деформації панелі.
Якщо основною силою є осьове стиснення, наприклад, що компонент штовхає безпосередньо вниз на кульку, фланцева конструкція забезпечує необхідний механічний упор для запобігання проштовхуванню. Для невеликих навантажень із мінімальними зусиллями в будь-якому напрямку стандартна пресова посадка пропонує найефективніше рішення.
Виберіть кульковий ніс для безперервного ковзання. Сфера, що котиться, зменшує тертя та запобігає задиранню поверхонь, що сполучаються. Він ідеально підходить для механізмів фіксації та натягу, де частини часто ковзають одна повз одну.
Виберіть шпильку з довгим носиком для надійного фіксування. Штифт фіксується у відповідному отворі, запобігаючи будь-якому бічному руху. Вибираючи довжину шпильки, ви повинні врахувати обмеження по глибині вашої тонкої панелі. Переконайтеся, що втягнутий штифт повністю очищає сполучну поверхню, щоб забезпечити безперешкодний рух.
Щоб запобігти передчасному зносу, вибирайте корпус плунжера та носову частину на основі сполучної поверхні. Корпуси з нержавіючої сталі стійкі до корозії в суворих умовах. Корпуси з вуглецевої сталі забезпечують вищу міцність на розрив для важкого промислового використання.
Що стосується матеріалу носа, сталеві кульки забезпечують міцність проти твердих металевих поверхонь. Якщо ви індексуєте м’який алюміній або пластик, виберіть штифт або кульку Delrin (POM). Полімерний носок запобігає подряпинам і потертості на більш м’якому сполучному компоненті.
Порівняйте вимоги до інструментів і тривалість циклу для кожного методу. Варіанти з пресовою посадкою та з фланцем вимагають пресів з оправкою. Після налаштування оператор може встановити сотні одиниць на годину. Пропускна здатність надзвичайно висока для виробничих середовищ.
Монтаж пластини вимагає заклепувальних інструментів або зварювальних станцій. Час циклу на одну одиницю значно довший завдяки численним точкам кріплення. Однак інструменти часто дешевші та більш портативні, що робить їх краще пристосованими для невеликих обсягів або модернізації в польових умовах.
Оцініть складність вилучення та заміни пошкодженого компонента в польових умовах. Прес-фіт поршні, як відомо, важко видалити з тонких панелей, не пошкодивши отвір. Часто їх доводиться висвердлювати або використовувати спеціальні знімачі.
Конструкції, встановлені на пластині, забезпечують чудову зручність обслуговування. Технік може просто просвердлити заклепки, видалити пошкоджений кронштейн і заклепати на його місце новий. Оригінальний отвір панелі залишається недоторканим і непошкодженим.
Плунжерний тип |
Первинний опір навантаженню |
Інструмент для встановлення |
Необхідна товщина панелі |
Ремонтопридатність |
|---|---|---|---|---|
Прес-фіт |
Легкий осьовий / легкий бічний |
Прес Arbor, точна розгортка |
Помірний (потрібна глибина для тертя) |
Складно (ризик пошкодження отвору) |
Фланець |
Важка осьова / легка бічна |
Arbor Press |
Від тонкого до помірного |
Помірний |
Кріплення пластини |
Важкий латеральний / важкий осьовий |
Заклепувальник, Дриль, Зварювальник |
Ультратонкий (розподіл навантаження) |
Легко (висвердлити заклепки) |
Запресовування фурнітури в тонкий лист металу несе високий ризик згинання панелі. Зусилля преса, спрямоване вниз, може легко деформувати сталевий корпус товщиною 1,5 мм. Ви повинні зменшити цей ризик, використовуючи відповідний резервний інструмент у цеху.
Завжди розташовуйте загартований сталевий штамповий блок безпосередньо під панеллю під час встановлення. Блок матриці повинен мати отвір трохи більший, ніж корпус плунжера. Це підтримує листовий метал по всьому колу отвору, змушуючи метал залишатися плоским, поки компонент притискається на місце. Ретельно контролюйте силу введення за допомогою пневматичного преса з регульованим манометром.
Середовище з високою вібрацією руйнує інтерференційні посадки. Щоб захистити запресовані та фланцеві компоненти від коливань, необхідно застосувати вторинні стратегії утримання. Компасти, що утримують рідину, такі як Loctite 603 або 638, забезпечують чудову гарантію від відходу.
Нанесіть невелику краплю анаеробного клею на рифлений корпус, перш ніж втиснути його в панель. Компаунд твердне за відсутності повітря, заповнюючи мікроскопічні щілини між металевими поверхнями. Це назавжди зафіксує компонент на місці. Крім того, сконструюйте вторинні механічні обмежувачі, такі як стопорні кільця, встановлені ззаду, щоб фізично блокувати компонент від повернення назад.
Стиснення різнорідних металів у тонкій панелі створює ризик гальванічної корозії. Якщо втиснути корпус з нержавіючої сталі в оцинковану панель з вуглецевої сталі, волога спровокує реакцію. Оцинковане покриття діє як анод і швидко піддається корозії, захищаючи нержавіючу сталь.
Вирішіть це, вказавши відповідні покриття. По можливості підбирайте матеріал фурнітури та матеріал панелі. Якщо потрібно змішати метали, ізолюйте їх. Використовуйте ізоляційні конструкційні клеї або вибирайте компоненти з цинк-нікелевим покриттям, які мінімізують різницю гальванічних потенціалів між двома поверхнями.
Універсального рішення для індексації в тонких панелях немає. Стандартне різьбове обладнання виходить з ладу через недостатнє зачеплення матеріалу. Ваш вибір повністю залежить від балансу доступної товщини матеріалу, основних векторів навантаження, зазору сліпої сторони та очікуваного обсягу складання. Розуміння механічних обмежень вашого конкретного корпусу запобігає дорогим польовим збоям.
Виберіть конструкцію з пресовою посадкою для великих обсягів робіт із низьким боковим навантаженням, де ви можете підтримувати жорсткий контроль обробки. Виберіть конструкцію з фланцем, якщо вам потрібен позитивний обмежувач глибини, щоб поглинати сильні осьові удари, не проштовхуючи метал. Вибирайте конструкцію, встановлену на пластині, якщо товщина вашої панелі не може витримати посадку з натягом або коли максимальна міцність на поперечний зсув не підлягає обговоренню.
Розрахуйте необхідні осьові та бічні кінцеві зусилля, щоб визначити необхідну вантажопідйомність для конкретного застосування.
Перевірте межу текучості матеріалу панелі, щоб переконатися, що він витримує радіальне розширення без розтріскування.
Запитуйте точні моделі CAD у свого постачальника, щоб перевірити просторові зазори сліпої сторони та запобігти внутрішнім зіткненням.
Проведіть тестування фізичного прототипу за допомогою інструментів для складання фактичного виробництва перед тим, як завершити специфікацію в цеху.
A: Як правило, вам потрібна принаймні 2 мм товщина матеріалу для створення достатнього радіального тертя. Матеріали, тонші за 2 мм, не мають достатньої площі поверхні, щоб утримувати посадку з натягом. При динамічних навантаженнях компонент, швидше за все, вирветься.
A: Ви повинні використовувати точне розсвердлювання, щоб досягти стандарту допуску H7. Виміряйте точний зовнішній діаметр корпуса плунжера. Розмір отвору має бути на 0,02–0,05 мм меншим за цей діаметр. Це створює оптимальне тертя без руйнування панелі.
Відповідь: вкажіть конструкцію з пластиною, якщо ваша панель занадто тонка, щоб нарізати повний крок різьби. Ви також повинні використовувати його, коли застосування передбачає сильні бічні сили зсуву. Широка опорна пластина розподіляє бічні навантаження між кількома точками кріплення.
Відповідь: просвіт сліпої сторони визначає вашу максимально допустиму довжину тіла. Конструкції з кульковим носом мають коротші внутрішні пружини та компактні корпуси. Вони ідеально вписуються в тісних приміщеннях. Штифти з довгим носом потребують глибших корпусів, щоб забезпечити переміщення штифтів, вимагаючи більше вільного простору за панеллю.
Відповідь: Ні, інтегрований нашийник природно сидить над поверхнею, щоб діяти як механічний упор. Для встановлення врівень потрібно розточування панелі для заглиблення фланця. Тонкий лист металу рідко має необхідну для цієї операції глибину.
A: Конструкція, встановлена на пластині, закріплена глухими заклепками або точковим зварюванням, забезпечує найвищу стійкість до вібрації. Якщо необхідно використовувати конструкцію з наскрізним отвором, вкажіть фланцевий варіант. Закріпіть його заднім стопорним кільцем або високоміцним анаеробним фіксатором.
A: Видалення їх з тонких панелей часто пошкоджує отвір хоста. Ви повинні використовувати спеціальний інструмент для вилучення або обережно висвердлити серцевину, щоб зменшити радіальний тиск. Після зняття зазвичай потрібно встановити заміну великого розміру, щоб компенсувати знос отвору.


