+86-769-85303229 +86- 13763283864 jennyguo@fazcwj.com

بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-21 منبع: سایت


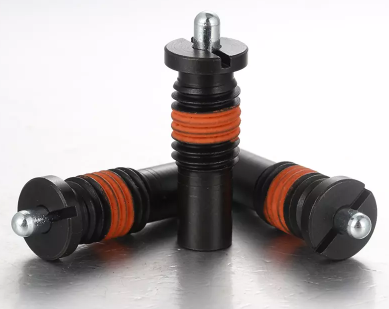
موقعیت یابی سریع، هم ترازی، نمایه سازی و ایمن سازی اجزا در ورق های فلزی یا محفظه های جدار نازک محدودیت مکانیکی دقیقی را ایجاد می کند. شما با ضخامت مواد کافی برای پشتیبانی از سخت افزار رزوه ای استاندارد مواجه هستید. تلاش برای ضربه زدن به پانل های نازک برای پیستون های استاندارد، مستقیماً منجر به جدا شدن نخ می شود. نیروی نگهدارنده را به خطر می اندازد و خرابی مکانیکی زودرس را تضمین می کند. جبران با مهره های جوش داده شده یا درج های رزوه ای وزن غیر ضروری را اضافه می کند. همچنین عملیات ثانویه را افزایش می دهد و سربار مونتاژ را بالا می برد. مهندسان باید راهی مطمئن برای ایمن سازی این قطعات بدون اتکا به رشته های داخلی سنتی بیابند.
تعیین جایگزین صحیح بدون نخ نیاز به ارزیابی دقیق محیط مکانیکی شما دارد. شما باید ضخامت پانل، الزامات بار جانبی، ابزار نصب، فاصله از سمت کور و مقاومت در برابر لرزش را تجزیه و تحلیل کنید. انتخاب سمت راست پیستون فنری برای پانل های نازک، پایداری مکانیکی طولانی مدت و عملکرد نمایه سازی قابل تکرار را تضمین می کند.
ضخامت پانل روش بستن را تعیین می کند: پیستون های پرس مناسب برای حفظ تناسب تداخلی به حداقل ضخامت مواد نیاز دارند، در حالی که طرح های پایه صفحه و فلنج بارها را در سراسر سطح پانل توزیع می کنند و گیج های بسیار نازک را در خود جای می دهند.
کنترل تحمل برای Press-Fit حیاتی است: اجرای موفقیتآمیز پیستونهای فنری مناسب پرس به اندازهگیری دقیق سوراخ بستگی دارد. تلرانس های نامناسب منجر به تغییر شکل پانل یا بیرون کشیدن پیستون تحت بارهای دینامیکی می شود.
توزیع بار بر اساس طراحی متفاوت است: پیستون های فنر مونت صفحه ای به عنوان پیستون فنر جانبی برتر عمل می کنند و با استفاده از یک ردپای گسترده تر که از طریق پرچ ها، پیچ ها یا جوش ها محکم می شود، حداکثر مقاومت را در برابر نیروهای جانبی و پارگی ارائه می دهند.
سرعت مونتاژ در مقابل تعمیر و نگهداری: در حالی که گزینههای پرس فیت (فیت فشار) و فلنج نصب سریع و خودکارسازی را ارائه میدهند، پیچیدگی جایگزینی بالاتری نسبت به جایگزینهای مدولار یا نصب شده روی سطح دارند.
استانداردهای مهندسی مکانیک قوانین خاصی را برای درگیری با نخ دیکته می کنند. یک بست استاندارد رزوه ای معمولاً به حداقل ضخامت ماده برابر با 1.0 تا 1.5 برابر قطر اسمی آن نیاز دارد. اگر پیستون M6 را مشخص کنید، برای دستیابی به استحکام نخ بهینه به حداقل 6 میلی متر ضخامت مواد نیاز دارید. محفظه های ورق فلزی، کانال های HVAC و شاسی های الکترونیکی اغلب از فولاد گیج 16 یا 18 استفاده می کنند. ضخامت این مواد تقریباً 1.2 تا 1.5 میلی متر است.
ضربه زدن روی یک پانل 1.5 میلی متری برای نخ M6x1.0 دقیقاً یک و نیم رشته به دست می آید. این درگیری حداقلی نمی تواند نیروی محوری ثابت اعمال شده توسط فنر داخلی را تحمل کند. هنگامی که اپراتور پین را درگیر می کند، تنش برشی به طور کامل به آن ریشه تک رشته منتقل می شود. واقعیت ریاضی، پیستون های رزوه ای استاندارد را در این کاربردها بی استفاده می کند. برای اطمینان از یکپارچگی مکانیکی، باید به روشهای نگهداری بدون رزوه تبدیل شوید.
گیج ورق فلزی (فولاد) |
ضخامت اسمی (میلی متر) |
حداکثر فاصله موضوع ممکن است |
قابلیت زنده ماندن پیستون رشته ای |
|---|---|---|---|
12 گیج |
2.65 میلی متر |
~2.5 رشته (M6x1.0) |
حاشیه / ریسک بالا |
16 گیج |
1.52 میلی متر |
~1.5 رشته (M6x1.0) |
از کار افتادن / بلافاصله نوار می شود |
گیج 20 |
0.91 میلی متر |
< 1 موضوع (M6x1.0) |
غیر ممکن |
پانل های نازک به ندرت به صورت مجزا وجود دارند. آنها معمولاً اجزای داخلی محکم بسته بندی شده را در بر می گیرند. بردهای مدار چاپی، دسته سیمها و مکانیسمهای متحرک اغلب میلیمتر پشت سطح پانل قرار میگیرند. این محدودیت مکانی حداکثر طول مجاز بدنه سخت افزار نمایه سازی شما را دیکته می کند.
قبل از تعیین یک جزء، باید فاصله دقیق سمت کور را اندازه بگیرید. عمق محدود اغلب مهندسان را مجبور میکند که طرحهای بینی توپی فشرده را به جای پینهای بینی بلند جمع شونده انتخاب کنند. انواع دماغه توپی حاوی فنرهای کوتاه تری هستند و به عمق محفظه کمتری نیاز دارند. اگر برنامه شما نیاز به یک پین دماغه بلند برای قفل مثبت دارد، باید به دقت برآمدگی هوزینگ را محاسبه کنید تا از برخورد داخلی جلوگیری کنید. پینی که بیش از حد از پشت پانل امتداد می یابد، در حین جمع شدن به سیم کشی داخلی برخورد می کند.
استفاده از سخت افزار استاندارد در پانل های نازک حالت های خرابی شدید را معرفی می کند. برش رزوه تقریباً بلافاصله تحت بارهای دینامیکی رخ می دهد. هنگامی که یک اپراتور پیستون را درگیر می کند، نیروی جانبی نخ منفرد را از ورق فلزی نازک جدا می کند. این یک سوراخ خالی و غیرقابل استفاده ایجاد می کند که برای تعمیر نیاز به جوشکاری و سوراخکاری مجدد دارد.
تاب برداشتن پانل یک خطر مهم دیگر است. فنرهای پرتنش فشار ثابتی را بر روی ماده میزبان اعمال می کنند. اگر پانل فاقد استحکام ساختاری باشد، این نیروی ثابت فلز را به سمت بیرون خم می کند. علاوه بر این، استفاده از درج های رزوه ای ناسازگار می تواند باعث خوردگی گالوانیکی شود. فشار دادن یک درج برنجی به یک پانل آلومینیومی، جلوه باتری را در محیط های مرطوب ایجاد می کند. این به سرعت مواد میزبان را در اطراف محل نصب تخریب می کند.
شما باید راه حل های بالقوه را بر اساس چهار معیار عملکرد دقیق ارزیابی کنید. اول، نیروی نگهدارنده مقاومت قطعه را در برابر بیرون کشیدن محوری اندازه گیری می کند. هنگامی که فنر داخلی فشرده می شود، بست باید ثابت بماند. دوم، ظرفیت بار جانبی مقاومت در برابر نیروهای برشی را ارزیابی می کند. هنگام اعمال فشار جانبی، بدنه پیستون نباید پانل را کج کند یا پاره کند.
سوم، فشار شاخص ثابت تضمین می کند که مکانیسم داخلی به آرامی در طول هزاران چرخه عمل می کند. در نهایت، تکرارپذیری نصب برای مقیاس بندی تولید اهمیت دارد. روش بست انتخابی باید به کارگران خط مونتاژ اجازه دهد تا قطعات را به سرعت و به طور مداوم بدون آسیب رساندن به پانل میزبان نصب کنند.
تناسب تداخلی بدون تکیه بر رزوه ها، بدنه پوشاننده را محکم می کند. قطر بیرونی بدنه پیستون کمی بزرگتر از قطر داخلی سوراخ گیرنده است. با فشار دادن بدنه بزرگ به داخل سوراخ کم اندازه، فشار شعاعی عظیمی ایجاد می شود. این اصطکاک قطعه را در جای خود قفل می کند.
سازندگان هم بدنه های صاف و هم بدنه خرطومی را ارائه می دهند. بدنه های صاف در مواد سخت تری مانند فولاد ضد زنگ یا فولاد پر کربن بهترین عملکرد را دارند. بدنه های خرطومی دارای برجستگی های ریزی هستند که به مواد میزبان نرم تری مانند آلومینیوم یا پلاستیک می خورند. خنجر مواد نرم تر را جابجا می کند و یک قفل مکانیکی ایجاد می کند که به طور چشمگیری نیروی نگهدارنده را افزایش می دهد. برای دستیابی به حداکثر قدرت نگهداری باید استایل بدنه را با مواد پنل خود مطابقت دهید.
برای انجام این کار به آماده سازی دقیق سوراخ نیاز دارید. شما نمی توانید به سادگی یک سوراخ دریل کنید و a را وارد کنید پیستون فنری مناسب پرس . مته های پیچشی استاندارد حفره های لوب دار و کمی مثلثی ایجاد می کنند. این عیوب تماس سطحی را کاهش داده و تناسب تداخل را به خطر می اندازد. کامپوننت در نهایت شل می شود.
برای دستیابی به دایره ای دقیق و تلرانس های سختگیرانه H7 باید از ریمرزهای دقیق استفاده کنید. رابطه ریاضی بین قطر بیرونی پیستون (OD) و قطر داخلی سوراخ (ID) موفقیت را دیکته می کند. تداخل 0.02 میلی متر تا 0.05 میلی متر به طور کلی حفظ بهینه را فراهم می کند. فراتر از این تحمل خطر ترک خوردن پانل های شکننده یا تغییر شکل شدید ورق فلزی نازک را به همراه دارد.
یک سوراخ پایلوت به اندازه 1 میلی متر دریل کنید.
با یک مته پیچشی استاندارد با سایز 0.5 میلیمتر ادامه دهید.
سوراخ را با استفاده از یک گیره گیر به پایان برسانید تا به تلرانس H7 دقیق برسید.
قطر حفره را با استفاده از یک گیج کالیبره شده go/no-go بررسی کنید.
طرحهای پرس فیت مدلهای مختلف بینی را برای مطابقت با نیازهای عملکردی خاص در خود جای میدهند. انواع دماغه توپی از یک کره سخت شده فولادی یا سرامیکی استفاده می کنند. آنها نمایه سازی صاف و چرخشی را ارائه می دهند. اپراتورها از آنها برای تنظیمات لغزشی استفاده می کنند که در آن تماس مداوم بین سطوح جفت گیری اتفاق می افتد.
پین های بینی بلند جمع شونده قفل ایمن و مثبت را ارائه می دهند. پین استوانهای شکل عمیقاً به سوراخ جفتگیری کشیده میشود و از هرگونه حرکت جانبی جلوگیری میکند. این پین ها نیاز به جمع شدن دستی از طریق یک حلقه کششی یا دسته T دارند. باید اطمینان حاصل کنید که نیروی نگهدارنده متناسب با فشار از نیروی لازم برای کشیدن دسته جمع شدن بیشتر است. در غیر این صورت، کل مجموعه در حین کار از پانل خارج می شود.
خطوط مونتاژ با حجم بالا به شدت از فناوری پرس فیت بهره می برند. ماشینهای انتخاب و جابجایی خودکار میتوانند این قطعات را با استفاده از پرسهای پنوماتیکی به سرعت وارد کنند. آنها فرآیند وقت گیر ضربه زدن به نخ و اعمال گشتاور دستی را حذف می کنند. این باعث می شود خط مونتاژ به طور موثر حرکت کند.
آنها در محیط هایی که بارهای جانبی حداقل باقی می مانند، برتری دارند. اگر بردار نیروی اولیه فشردگی محوری در برابر فنر باشد، پرس مناسب با تحمل مناسب به طور ایمن نگه میدارد. آنها همچنین برای کاربردهایی که نیاز به یک سطح صاف دارند، مناسب هستند، زیرا بدنه می تواند کاملاً زیر صفحه پانل قرار گیرد.
لرزش ماشین به مرور زمان تداخل ها را از بین می برد. ریزحرکات مداوم می تواند به تدریج بدن صاف را از سوراخ خارج کند. قبل از تعیین این نوع، باید مشخصات ارتعاش ماشین آلات خود را ارزیابی کنید. اگر دستگاه به شدت تکان بخورد، یک پرس فیت استاندارد از کار می افتد.
اتکا به تلورانس های دقیق ماشینکاری، زمان تولید بالادستی را افزایش می دهد. اگر کارگاه تولیدی شما برای حفظ تلورانسهای بسته بندی سخت تلاش کند، نرخ شکست بالایی را تجربه خواهید کرد. سوراخ های کم اندازه باعث کمانش پانل در هنگام جاگذاری می شود. سوراخ های بزرگ منجر به افتادن قطعات در حین کار می شود.
یقه یکپارچه دینامیک مکانیکی نصب را کاملاً تغییر می دهد. این یقه به عنوان یک توقف مکانیکی مثبت عمل می کند. از قرار دادن بیش از حد در طول فرآیند مونتاژ جلوگیری می کند و یک سطح نشیمن مشخص در برابر پانل نازک ایجاد می کند.
هنگامی که یک اپراتور نیروی محوری سنگینی را به پین شاخص اعمال می کند، فلنج آن انرژی را مستقیماً به صفحه پانل منتقل می کند. برای حفظ محوری تنها به اصطکاک شعاعی متکی نیست. این طراحی اساساً مشکل فشار عبوری رایج در برنامههای کاربردی استاندارد پرس فیت را حل میکند. یقه بیشترین ضربه را می پذیرد.
می توانید a را نصب کنید پیستون فنر فلنجی از جلو یا عقب پانل. نصب در جلو رایج ترین روش باقی مانده است. بدنه از سوراخ عبور می کند تا زمانی که فلنج در سطح بیرونی پایین بیاید. شما آن را با استفاده از یک پرس آربور مجهز به قالب پرس سفارشی که با فلنج بیرونی تماس میگیرد، محکم میکنید، نه با پین دماغه ظریف.
برای امنیت فوق العاده، مهندسان اغلب از حلقه های نگهدارنده در سمت کور استفاده می کنند. بدنه پیستون دارای یک شیار ماشینکاری شده کوچک است. پس از وارد کردن، یک تکنسین یک گیره را در شیار پشت پانل میچسبد. این ورق فلزی را بین فلنج جلو و گیره عقب محبوس می کند. چسب های ساختاری اعمال شده در زیر فلنج نیز می توانند ماندگاری دائمی و ضد لرزش را ایجاد کنند.
جذب بارهای محوری به طور مستقیم به صفحه پانل نشان دهنده یک مزیت ساختاری عظیم است. در کاربردهای نمایه سازی سنگین، اپراتورها اغلب قطعات جفت شده را به پین فنری می کوبند. یک تناسب تداخل استاندارد ممکن است در نهایت تسلیم شود و فلز نازک را از بین ببرد.
یقه فلنجی این انرژی ضربه را در سطح وسیع تری توزیع می کند. از یکپارچگی سوراخ محافظت می کند و تضمین می کند که عمق پیستون در طول عمر دستگاه کاملاً ثابت می ماند. این سازگاری برای جیگ های تراز دقیق و تجهیزات بسته بندی خودکار حیاتی است.
اشکال اولیه شامل بیرون زدگی سطح است. یقه به سطح پانل افتخار می کند. این ارتفاع جزئی میتواند در لغزش اجزای همجفت روی صفحه پانل اختلال ایجاد کند. شما باید این ارتفاع اضافی را در مدل های CAD خود در نظر بگیرید.
در مواد ضخیم، شما به سادگی می توانید سوراخ را متقابل کنید تا فلنج را فرو ببرید. با این حال، ورق فلزی نازک فاقد عمق مورد نیاز برای سوراخ کردن است. اگر برنامه شما نیاز به یک سطح بیرونی کاملاً صاف و بدون هیچ گونه مانعی دارد، طراحی فلنجی احتمالاً باعث تداخل مکانیکی می شود.
این طراحی مفهوم حفظ سوراخ از طریق سوراخ را به طور کامل کنار می گذارد. الف پیستون فنری مونت صفحه مکانیزم فنر را در یک صفحه پایه صاف و از پیش سوراخ شده ادغام می کند. شما این صفحه را مستقیماً روی سطح پانل نصب می کنید نه اینکه بر اصطکاک سوراخ تکیه کنید.
صفحه پایه معمولا دارای دو یا چهار سوراخ نصب است. بسته به طراحی براکت خاص، بدنه پیستون به صورت موازی یا عمود بر سطح نصب گسترش می یابد. این رویکرد مدولار مکانیسم نمایه سازی را از روش بست سازه جدا می کند. این به شما کنترل کامل بر نحوه اتصال دستگاه به شاسی را می دهد.
صفحه پایه به طور موثر نیروهای جانبی و محوری را در سطح قابل توجهی بزرگتر پخش می کند. هنگامی که نیروهای برشی جانبی به پین شاخص برخورد می کنند، روی لبه نازک یک سوراخ حفر شده متمرکز نمی شوند. درعوض، نیرو از طریق صفحه پایه عریض منتقل می شود و به طور مساوی در نقاط مختلف اتصال توزیع می شود.
این توزیع بار خطر پارگی پانل را در ورق فلزی بسیار نازک کاهش می دهد. همچنین هنگام کار با کامپوزیت های شکننده یا پلاستیک هایی که به راحتی تحت تنش متمرکز ترک می خورند، بسیار ارزشمند است. ردپای گسترده به عنوان یک تقویت کننده ساختاری برای ماده میزبان عمل می کند.
کاربردهایی که به مقاومت بار جانبی سنگین نیاز دارند این معماری خاص را می طلبند. پیستون های معمولی سوراخ دار هنگام قرار گرفتن در معرض بارهای جانبی به عنوان اهرم عمل می کنند. پین به عنوان بازوی اهرمی و پانل نازک به عنوان تکیه گاه عمل می کند. بارهای جانبی سنگین به سرعت سوراخ پانل را تغییر شکل می دهد.
سیستم نصب شده روی صفحه این اثر اهرمی را از بین می برد. بدن را محکم در برابر سطح محکم می کند. در مسیرهای کشویی، ریلهای جانبی نقاله و چفتهای سنگین درب که نیروهای ضربه جانبی مکرر و شدید هستند، عملکرد فوقالعادهای دارد.
صفحه پایه را با استفاده از بست های ثانویه محکم می کنید. پرچ های کور یک راه حل سریع و دائمی برای محفظه های ورق فلزی نازک ارائه می دهند. آنها فقط به یک طرف پانل دسترسی دارند و استحکام برشی عالی را ارائه می دهند. شما به سادگی پانل را مته کنید، پرچ ها را وارد کنید و آنها را محکم بکشید.
پیچ های خودکار در پانل های آلومینیومی کمی ضخیم تر به خوبی کار می کنند. برای حداکثر استحکام در محفظههای فولادی، جوش نقطهای صفحه پایه اتصالی غیرقابل تخریب ایجاد میکند. در کاربردهایی که سوراخ کاری ممنوع است، چسب های ساختاری با استحکام بالا می توانند صفحه صاف را مستقیماً به سطح پانل بچسبانند.
این طرح را برای نمایه سازی کارهای سنگین در محفظه های نازک مشخص کنید. این در کاربردهای مقاوم سازی که در آن تجهیزات سوراخ کردن دقیق سوراخ در این زمینه در دسترس نیست، برتر است. تیم های تعمیر و نگهداری می توانند به راحتی سوراخ های استاندارد را سوراخ کرده و صفحه را با استفاده از ابزارهای دستی اولیه در موقعیت خود قرار دهند.
محیط هایی با ارتعاش شدید نیز از این رویکرد سود می برند. پرچ ها و جوش ها تحت نوسانات فرکانس بالا عقب نمی نشینند. این تضمین می کند که مکانیسم نمایه سازی بدون در نظر گرفتن لرزش دستگاه به طور دائم روی شاسی ثابت می ماند.
ردپای فیزیکی بزرگتر نیاز به املاک و مستغلات سطحی بیشتری دارد. باید اطمینان حاصل کنید که فضای کافی روی پانل برای قرار دادن صفحه پایه گسترده وجود دارد. در محفظه های الکترونیکی با بسته بندی متراکم، این فضا ممکن است وجود نداشته باشد.
بست ثانویه مراحلی را به فرآیند مونتاژ اضافه می کند. بر خلاف عملیات پرس فیت تک مرحله ای، نصب صفحه نیاز به قرار دادن براکت، سوراخ کردن چندین سوراخ و نصب پرچ ها یا پیچ های جداگانه دارد. این باعث افزایش زمان کار و کاهش سرعت خطوط تولید با حجم بالا می شود.
باید نوع پیستون را با بردار نیروی اولیه خود مطابقت دهید. اگر این کاربرد مستلزم نیروهای برشی جانبی بالا باشد - مانند برخورد درب کشویی سنگین به پین نشانگر - به طراحی صفحه ای نیاز دارید. پایه گسترده از تغییر شکل پانل جلوگیری می کند.
اگر نیروی اولیه فشار محوری باشد - مانند فشار دادن یک جزء به طور مستقیم روی دماغه توپ - یک طراحی فلنجی توقف مکانیکی لازم را برای جلوگیری از فشار از طریق ایجاد می کند. برای کاربردهای سبک با حداقل نیرو در هر جهت، یک پرس فیت استاندارد کارآمدترین راه حل را ارائه می دهد.
یک دماغه توپی را برای تراز لغزشی مداوم انتخاب کنید. کروی غلتشی اصطکاک را کاهش می دهد و از ایجاد گاز در برابر سطوح جفت گیری جلوگیری می کند. این برای مکانیسم های بازدارنده و کاربردهای کششی که قطعات به طور مکرر از کنار یکدیگر می لغزند، کاملاً کار می کند.
یک سنجاق بینی بلند را برای نگه داشتن ثابت و ایمن انتخاب کنید. پین در یک سوراخ جفت گیری قفل می شود و از تمام حرکت های جانبی جلوگیری می کند. هنگام انتخاب طول پین، باید محدودیت های عمق محفظه پانل نازک خود را در نظر بگیرید. اطمینان حاصل کنید که پین جمع شده سطح جفت را به طور کامل پاک می کند تا امکان حرکت بدون مانع را فراهم کند.
بدنه پیستون و مواد دماغه را بر اساس سطح جفت گیری انتخاب کنید تا از سایش زودرس جلوگیری شود. بدنه های فولادی ضد زنگ در برابر خوردگی در محیط های خشن مقاوم هستند. بدنههای فولاد کربنی استحکام کششی بالاتری برای مصارف صنعتی سنگین ارائه میدهند.
برای مواد دماغه، توپ های فولادی دوام را در برابر سطوح جفت فلز سخت فراهم می کنند. اگر در برابر آلومینیوم یا پلاستیک نرم ایندکس می کنید، پین یا توپ دلرین (POM) را مشخص کنید. دماغه پلیمری از خراشیدگی و خراشیدگی بر روی جزء نرمتر جفت گیری جلوگیری می کند.
الزامات ابزار و زمان چرخه را برای هر روش مقایسه کنید. گزینه های پرس فیت و فلنجی نیاز به پرس آربور دارند. پس از راه اندازی، یک اپراتور می تواند صدها واحد در ساعت نصب کند. توان عملیاتی فوق العاده بالا برای محیط های تولید است.
نصب صفحه به ابزار پرچین یا ایستگاه های جوشکاری نیاز دارد. زمان چرخه در هر واحد به دلیل نقاط بست متعدد به طور قابل توجهی طولانی تر است. با این حال، این ابزار اغلب ارزانتر و قابل حملتر است، که آن را برای کاربردهای کمحجم یا بهسازی میدانی مناسبتر میسازد.
ارزیابی دشواری استخراج و جایگزینی یک جزء آسیب دیده در زمینه. جدا کردن پیستون های پرس مناسب از پانل های نازک بدون آسیب رساندن به سوراخ بسیار دشوار است. اغلب مجبورید آنها را سوراخ کنید یا از کشنده های استخراج تخصصی استفاده کنید.
طرح های نصب شده بر روی صفحه، قابلیت سرویس دهی عالی را ارائه می دهند. یک تکنسین میتواند به سادگی پرچها را سوراخ کند، براکت آسیبدیده را جدا کند و یک پرچ جدید را به جای آن بپیچد. سوراخ اصلی پانل دست نخورده و بدون آسیب باقی می ماند.
نوع پیستون |
مقاومت بار اولیه |
ابزار نصب |
ضخامت پانل مورد نیاز است |
قابلیت سرویس دهی |
|---|---|---|---|---|
Press-Fit |
نور محوری / نور جانبی |
Arbor Press، Precision Reamer |
متوسط (برای اصطکاک به عمق نیاز دارد) |
مشکل (خطر آسیب سوراخ) |
فلنج |
محوری سنگین / جانبی سبک |
مطبوعات آربور |
نازک تا متوسط |
متوسط |
پایه صفحه |
جانبی سنگین / محوری سنگین |
پرچین، مته، جوشکار |
فوق العاده نازک (بار توزیع شده) |
آسان (پرچ ها را سوراخ کنید) |
فشار دادن سخت افزار به ورق فلزی نازک خطر خم شدن پانل را به همراه دارد. نیروی رو به پایین پرس آربور می تواند به راحتی یک محفظه فولادی 1.5 میلی متری را منحرف کند. شما باید این خطر را با استفاده از ابزارهای پشتیبان مناسب در طبقه مغازه کاهش دهید.
در طول نصب، همیشه یک بلوک قالب فولادی سخت شده را مستقیماً زیر پانل قرار دهید. بلوک قالب باید دارای یک سوراخ خالی کمی بزرگتر از بدنه پیستون باشد. این ورق فلز را در اطراف محیط سوراخ نگه میدارد و فلز را مجبور میکند تا زمانی که قطعه در جای خود قرار میگیرد صاف بماند. با استفاده از یک پرس پنوماتیک با فشار سنج تنظیم شده، نیروی وارد شده خود را با دقت کنترل کنید.
محیط های با ارتعاش بالا اتصالات تداخلی را از بین می برند. برای ایمن نگه داشتن قطعات پرس فیت و فلنجی در برابر نوسان، باید استراتژیهای حفظ ثانویه را اجرا کنید. ترکیبات نگهدارنده مایع، مانند Loctite 603 یا 638، بیمه عالی در برابر عقب ماندگی را ارائه می دهند.
قبل از فشار دادن آن به پانل، یک قطره کوچک از چسب بی هوازی را روی بدنه پیچ خورده بمالید. این ترکیب در غیاب هوا خشک می شود و شکاف های میکروسکوپی بین سطوح فلزی را پر می کند. این قطعه را به طور دائم در جای خود قفل می کند. از طرف دیگر، توقف های مکانیکی ثانویه مانند حلقه های نگهدارنده نصب شده در پشت را طراحی کنید تا به طور فیزیکی از عقب نشینی قطعه جلوگیری کند.
فشار دادن فلزات غیر مشابه به هم در یک صفحه نازک باعث ایجاد خطر خوردگی گالوانیکی می شود. اگر بدنه فولادی ضد زنگ را به یک صفحه فولادی کربنی با روکش روی فشار دهید، رطوبت باعث واکنش می شود. روکش روی به عنوان یک آند عمل می کند و به سرعت خورده می شود تا از فولاد ضد زنگ محافظت کند.
با مشخص کردن آبکاری های مناسب به این موضوع رسیدگی کنید. تا حد امکان مواد سخت افزاری را با مواد پانل مطابقت دهید. اگر باید فلزات را مخلوط کنید، آنها را جدا کنید. از چسب های ساختاری عایق استفاده کنید یا اجزایی را با روکش های روی نیکل مشخص کنید که اختلاف پتانسیل گالوانیکی بین دو سطح را به حداقل می رساند.
هیچ راه حل جهانی برای نمایه سازی در پانل های نازک وجود ندارد. سخت افزار رزوه ای استاندارد به دلیل درگیری ناکافی مواد از کار می افتد. انتخاب شما کاملاً به متعادل کردن ضخامت مواد موجود، بردارهای بار اولیه، فاصله از سمت کور و حجم مونتاژ مورد انتظار شما بستگی دارد. درک محدودیت های مکانیکی محفظه خاص شما از خرابی های پرهزینه میدان جلوگیری می کند.
برای کاربردهای با حجم بالا و بار جانبی کم، طرحی متناسب با پرس انتخاب کنید تا بتوانید کنترلهای ماشینکاری محکم را حفظ کنید. هنگامی که برای جذب ضربه های محوری سنگین بدون فشار دادن فلز نیاز به یک توقف عمق مثبت دارید، طرح فلنجی را انتخاب کنید. هنگامی که ضخامت پانل شما نمی تواند تداخلی را تحمل کند یا زمانی که حداکثر مقاومت برشی جانبی غیر قابل مذاکره است، طراحی روی صفحه را انتخاب کنید.
نیروهای انتهایی محوری و جانبی مورد نیاز خود را برای تعیین ظرفیت بار لازم برای کاربرد خاص خود محاسبه کنید.
استحکام تسلیم مواد پانل خود را بررسی کنید تا مطمئن شوید که می تواند در برابر انبساط شعاعی متناسب با فشار بدون ترک مقاومت کند.
مدلهای دقیق CAD را از تامینکننده خود درخواست کنید تا فاصلههای فضایی سمت کور را تأیید کرده و از برخوردهای داخلی جلوگیری کنید.
آزمایش نمونه اولیه فیزیکی را با ابزار مونتاژ تولید واقعی قبل از نهایی کردن مشخصات در طبقه فروشگاه انجام دهید.
پاسخ: معمولاً برای ایجاد اصطکاک شعاعی کافی به حداقل 2 میلی متر ضخامت مواد نیاز دارید. مواد نازکتر از 2 میلیمتر فاقد سطح مورد نیاز برای حفظ تداخل هستند. این قطعه احتمالاً تحت بارهای دینامیکی پاره می شود.
پاسخ: برای دستیابی به استاندارد تحمل H7 باید از ریمینگ دقیق استفاده کنید. قطر بیرونی دقیق بدنه پیستون را اندازه بگیرید. اندازه سوراخ باز شده خود را 0.02 تا 0.05 میلی متر کوچکتر از آن قطر کنید. این اصطکاک بهینه را بدون شکستن پانل ایجاد می کند.
پاسخ: زمانی که پانل شما برای ضربه زدن به سطح نخ کامل نازک است، طرح روی صفحه را مشخص کنید. شما همچنین باید از آن زمانی استفاده کنید که کاربرد شامل نیروهای برشی جانبی سنگین باشد. صفحه پایه عریض بارهای جانبی را در چندین نقطه اتصال توزیع می کند.
پاسخ: فاصله از سمت کور حداکثر طول مجاز بدن شما را تعیین می کند. طراحی های بینی توپی دارای فنرهای داخلی کوتاه تر و بدنه های فشرده هستند. آنها کاملا در فضاهای تنگ قرار می گیرند. پینهای دماغه بلند به محفظههای عمیقتری برای جابجایی پین نیاز دارند که فضای خالی بیشتری را در پشت پانل میطلبد.
پاسخ: نه، یقه یکپارچه به طور طبیعی به سطح می نشیند تا به عنوان یک توقف مکانیکی عمل کند. دستیابی به یک نصب فلاش نیاز به سوراخ کردن پانل برای فرورفتن فلنج دارد. ورق فلزی نازک به ندرت دارای عمق مورد نیاز برای این عملیات است.
A: طراحی صفحه ای که با پرچ های کور یا جوش های نقطه ای محکم شده است، بالاترین مقاومت در برابر لرزش را ایجاد می کند. اگر باید از طراحی سوراخ عبوری استفاده کنید، یک نوع فلنجی را مشخص کنید. آن را با یک حلقه نگهدارنده عقب یا ترکیب نگهدارنده بی هوازی با استحکام بالا محکم کنید.
A: حذف آنها از پانل های نازک اغلب به سوراخ میزبان آسیب می رساند. برای کاهش فشار شعاعی باید از یک ابزار استخراج تخصصی استفاده کنید یا هسته را با دقت سوراخ کنید. پس از برداشتن، معمولاً برای جبران سایش سوراخ، باید یک جایگزین بزرگ نصب کنید.


