
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/08/2026 Origine: Sito


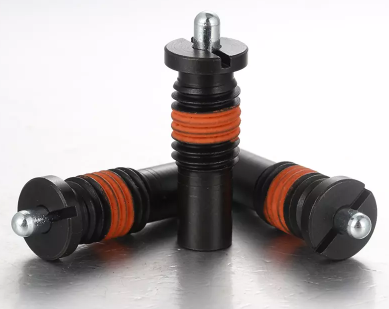
Il posizionamento rapido, l'allineamento, l'indicizzazione e il fissaggio dei componenti in lamiere o involucri a pareti sottili presentano una severa limitazione meccanica. Devi affrontare uno spessore del materiale insufficiente per supportare l'hardware filettato standard. Il tentativo di maschiare pannelli sottili per pistoni standard porta direttamente alla spellatura del filo. Compromette la forza di tenuta e garantisce guasti meccanici prematuri. La compensazione con dadi saldati o inserti filettati aggiunge peso inutile. Aumenta inoltre le operazioni secondarie e aumenta i costi di assemblaggio. Gli ingegneri devono trovare un modo affidabile per proteggere questi componenti senza fare affidamento sulle tradizionali filettature interne.
Specificare l'alternativa corretta non filettata richiede una valutazione rigorosa dell'ambiente meccanico. È necessario analizzare lo spessore del pannello, i requisiti di carico laterale, gli strumenti di installazione, la distanza dal lato cieco e la resistenza alle vibrazioni. Selezionando il diritto il pistone a molla per pannelli sottili garantisce stabilità meccanica a lungo termine e prestazioni di indicizzazione ripetibili.
Lo spessore del pannello determina il metodo di fissaggio: gli stantuffi a pressione richiedono uno spessore minimo del materiale per mantenere un accoppiamento con interferenza, mentre i design con montaggio su piastra e flangia distribuiscono i carichi sulla superficie del pannello, accogliendo spessori ultrasottili.
Il controllo della tolleranza è fondamentale per il Press-Fit: il successo dell'implementazione degli stantuffi a molla press-fit si basa su un rigoroso dimensionamento del foro; tolleranze improprie portano alla deformazione del pannello o all'estrazione del pistone sotto carichi dinamici.
La distribuzione del carico varia in base al design: i pistoni a molla con montaggio su piastra agiscono come pistoni a molla laterali superiori, offrendo la massima resistenza alle forze laterali e allo strappo utilizzando un ingombro più ampio fissato tramite rivetti, viti o saldature.
Velocità di assemblaggio e manutenzione: sebbene le opzioni press-fit (push-fit) e flangiate offrano un'installazione rapida e facile da automatizzare, presentano una maggiore complessità di sostituzione rispetto alle alternative modulari o a montaggio superficiale.
Gli standard di ingegneria meccanica dettano regole specifiche per l'innesto della filettatura. Un elemento di fissaggio filettato standard richiede in genere uno spessore minimo del materiale pari a 1,0-1,5 volte il suo diametro nominale. Se si specifica uno stantuffo M6, sono necessari almeno 6 mm di spessore del materiale per ottenere una resistenza ottimale della filettatura. Gli involucri in lamiera, i condotti HVAC e i telai elettronici utilizzano spesso acciaio di calibro 16 o 18. Questi materiali misurano da circa 1,2 mm a 1,5 mm di spessore.
Toccando un pannello da 1,5 mm per una filettatura M6x1,0 si ottiene esattamente una filettatura e mezza. Questo impegno minimo non può sopportare la forza assiale costante esercitata da una molla interna. Quando l'operatore impegna il perno, lo sforzo di taglio si trasferisce interamente su quella singola radice del filo. La realtà matematica rende inutili gli stantuffi filettati standard in queste applicazioni. È necessario passare a metodi di conservazione senza thread per garantire l'integrità meccanica.
Calibro della lamiera (acciaio) |
Spessore nominale (mm) |
Passo massimo della filettatura possibile |
Vitalità dello stantuffo filettato |
|---|---|---|---|
Calibro 12 |
2,65 mm |
~2,5 fili (M6x1,0) |
Rischio marginale/alto |
Calibro 16 |
1,52 mm |
~1,5 fili (M6x1,0) |
Fallito/Si rimuove immediatamente |
Calibro 20 |
0,91 mm |
< 1 filettatura (M6x1,0) |
Impossibile |
I pannelli sottili raramente esistono isolatamente. Di solito racchiudono componenti interni strettamente imballati. I circuiti stampati, i cablaggi e i meccanismi di movimento spesso si trovano pochi millimetri dietro la superficie del pannello. Questa limitazione spaziale determina la lunghezza massima consentita del corpo dell'hardware di indicizzazione.
È necessario misurare l'esatta distanza dal lato cieco prima di specificare un componente. La profondità limitata spesso costringe gli ingegneri a scegliere design compatti con testa sferica rispetto ai perni retrattili con testa lunga. Le varianti con testa sferica contengono molle più corte e richiedono una profondità dell'alloggiamento inferiore. Se la vostra applicazione richiede un perno a punta lunga per il bloccaggio positivo, è necessario calcolare attentamente la sporgenza dell'alloggiamento per evitare collisioni interne. Un perno che si estende troppo oltre la parte posteriore del pannello colpirà il cablaggio interno durante la retrazione.
L'utilizzo di hardware standard in pannelli sottili introduce modalità di guasto gravi. Il taglio della filettatura avviene quasi immediatamente sotto carichi dinamici. Quando un operatore innesta lo stantuffo, la forza laterale strappa il filo singolo dalla sottile lamiera. Ciò lascia un foro nudo e inutilizzabile che richiede saldatura e riforatura per essere riparato.
La deformazione del pannello presenta un altro rischio significativo. Le molle ad alta tensione esercitano una pressione costante contro il materiale ospite. Se il pannello manca di rigidità strutturale, questa forza costante piega il metallo verso l’esterno. Inoltre l'utilizzo di inserti filettati incompatibili può innescare fenomeni di corrosione galvanica. La pressione di un inserto in ottone in un pannello di alluminio crea un effetto batteria in ambienti umidi. Ciò degrada rapidamente il materiale ospite attorno al sito di installazione.
È necessario valutare le potenziali soluzioni rispetto a quattro rigorosi parametri di prestazione. Innanzitutto, la forza di ritenzione misura la resistenza del componente all'estrazione assiale. L'elemento di fissaggio deve rimanere in sede quando la molla interna si comprime. In secondo luogo, la capacità di carico laterale valuta la resistenza alle forze di taglio. Il corpo dello stantuffo non deve inclinare o strappare il pannello quando si applica la pressione laterale.
In terzo luogo, una pressione di indicizzazione costante garantisce che il meccanismo interno funzioni senza intoppi per migliaia di cicli. Infine, la ripetibilità dell’installazione è importante per la scalabilità della produzione. Il metodo di fissaggio scelto deve consentire agli operatori della catena di montaggio di installare i componenti in modo rapido e coerente senza danneggiare il pannello host.
Gli accoppiamenti con interferenza fissano il corpo a innesto senza fare affidamento sulle filettature. Il diametro esterno del corpo dello stantuffo è leggermente più grande del diametro interno del foro ricevente. Forzare il corpo sovradimensionato nel foro sottodimensionato crea una massiccia pressione radiale. Questo attrito blocca il componente in posizione.
I produttori offrono sia corpi lisci che zigrinati. I corpi lisci funzionano meglio con materiali più duri come l'acciaio inossidabile o l'acciaio ad alto tenore di carbonio. I corpi zigrinati presentano piccole creste che incidono sui materiali più morbidi come l'alluminio o la plastica. La zigrinatura sposta il materiale più morbido, creando un incastro meccanico che aumenta notevolmente la forza di ritenzione. È necessario abbinare lo stile del corpo al materiale del pannello per ottenere la massima potenza di tenuta.
È necessaria una preparazione esatta del foro per far funzionare questo. Non puoi semplicemente praticare un foro e inserire un pistoncino a molla a pressione . Le punte elicoidali standard creano fori lobati, leggermente triangolari. Queste imperfezioni riducono il contatto superficiale e compromettono l'adattamento con interferenza. Alla fine il componente vibrerà allentandosi.
È necessario utilizzare alesatori di precisione per ottenere una circolarità esatta e tolleranze rigorose H7. La relazione matematica tra il diametro esterno dello stantuffo (OD) e il diametro interno del foro (ID) determina il successo. Un'interferenza compresa tra 0,02 mm e 0,05 mm generalmente fornisce una ritenzione ottimale. Il superamento di questa tolleranza rischia di rompere i pannelli fragili o di deformare gravemente la lamiera sottile.
Praticare un foro pilota sottodimensionato di 1 mm.
Proseguire con una fresa elicoidale standard sottodimensionata di 0,5 mm.
Rifinire il foro utilizzando un alesatore a mandrino per raggiungere l'esatta tolleranza H7.
Verificare il diametro del foro utilizzando un calibro passa/non passa calibrato.
I design press-fit si adattano a vari stili di naselli per soddisfare requisiti funzionali specifici. Le varianti con testa sferica utilizzano una sfera in acciaio temprato o ceramica. Forniscono un'indicizzazione fluida e scorrevole. Gli operatori li utilizzano per regolazioni scorrevoli in cui si verifica un contatto continuo tra le superfici di accoppiamento.
I perni retrattili a punta lunga offrono un bloccaggio sicuro e positivo. Il perno cilindrico si estende profondamente in un foro di accoppiamento, impedendo qualsiasi movimento laterale. Questi perni richiedono la retrazione manuale tramite un anello di trazione o una maniglia a T. È necessario assicurarsi che la forza di ritenzione a pressione superi la forza richiesta per tirare la maniglia di retrazione. In caso contrario, l'intero gruppo verrà fuori dal pannello durante il funzionamento.
Le linee di assemblaggio ad alto volume traggono enormi vantaggi dalla tecnologia press-fit. Le macchine pick-and-place automatizzate possono inserire rapidamente questi componenti utilizzando presse pneumatiche. Eliminano il lungo processo di maschiatura e applicazione manuale della coppia. Ciò mantiene la catena di montaggio in movimento in modo efficiente.
Eccellono in ambienti in cui i carichi laterali rimangono minimi. Se il vettore di forza primario è la compressione assiale contro la molla, un accoppiamento a pressione con tolleranza adeguata mantiene saldamente. Sono adatti anche per applicazioni che richiedono una finitura superficiale a filo, poiché il corpo può essere posizionato interamente sotto la superficie del pannello.
Le vibrazioni della macchina distruggono nel tempo le interferenze. Micromovimenti costanti possono gradualmente far uscire il corpo liscio dal buco. È necessario valutare il profilo di vibrazione del vostro macchinario prima di specificare questo tipo. Se la macchina trema violentemente, l'inserimento a pressione standard fallirà.
Il ricorso a tolleranze di lavorazione rigorose aumenta i tempi di produzione a monte. Se la tua officina di fabbricazione fatica a mantenere tolleranze di alesatura strette, sperimenterai tassi di fallimento elevati. I fori sottodimensionati causano la deformazione del pannello durante l'inserimento. I fori sovradimensionati provocano la caduta dei componenti durante il funzionamento.
Il collare integrato cambia completamente la dinamica meccanica dell'installazione. Questo collare funge da arresto meccanico positivo. Impedisce un inserimento eccessivo durante il processo di assemblaggio e fornisce una superficie di appoggio definita contro il pannello sottile.
Quando un operatore applica una forte forza assiale al perno di indicizzazione, la flangia trasferisce tale energia direttamente sulla parte anteriore del pannello. Non si basa esclusivamente sull'attrito radiale per la ritenzione assiale. Questo design risolve fondamentalmente il problema del push-through comune nelle applicazioni standard di inserimento a pressione. Il collare subisce il peso maggiore dell'impatto.
È possibile installare un pistoncino a molla della flangia dalla parte anteriore o posteriore del pannello. Il montaggio frontale rimane l’approccio più comune. Il corpo passa attraverso il foro finché la flangia non tocca il fondo sulla superficie esterna. Lo fissi utilizzando una pressa a pergolato dotata di uno stampo personalizzato che entra in contatto con la flangia esterna, non con il delicato perno del naso.
Per la massima sicurezza, gli ingegneri spesso utilizzano anelli di ritenzione sul lato cieco. Il corpo dello stantuffo presenta una piccola scanalatura lavorata. Una volta inserito, un tecnico inserisce un anello elastico nella scanalatura dietro il pannello. Ciò intrappola la lamiera tra la flangia anteriore e l'anello elastico posteriore. Gli adesivi strutturali applicati sotto la flangia possono anche fornire una ritenzione permanente e resistente alle vibrazioni.
L'assorbimento dei carichi assiali direttamente sulla facciata del pannello rappresenta un enorme vantaggio strutturale. Nelle applicazioni di indicizzazione per carichi pesanti, gli operatori spesso sbattono le parti accoppiate contro il perno a molla. Un adattamento con interferenza standard potrebbe eventualmente cedere e spingere attraverso il metallo sottile.
Il collare flangiato distribuisce questa energia d'impatto su una superficie più ampia. Protegge l'integrità del foro e garantisce che la profondità dello stantuffo rimanga perfettamente costante per tutta la durata della macchina. Questa coerenza è vitale per le maschere di allineamento di precisione e le apparecchiature di imballaggio automatizzate.
Lo svantaggio principale riguarda la sporgenza della superficie. Il colletto è orgoglioso della superficie del pannello. Questa leggera elevazione può interferire con lo scorrimento dei componenti accoppiati a filo sulla superficie del pannello. È necessario tenere conto di questa altezza aggiuntiva nei modelli CAD.
Nei materiali spessi, basterà semplicemente svasare il foro per incassare la flangia. Tuttavia, la lamiera sottile non ha la profondità necessaria per la lamatura. Se la tua applicazione richiede una superficie esterna perfettamente piana senza ostruzioni, il design flangiato causerà probabilmente interferenze meccaniche.
Questo design abbandona completamente il concetto di ritenzione del foro passante. UN Lo stantuffo a molla con montaggio su piastra integra il meccanismo a molla in una piastra di base piatta e preforata. Si monta questa piastra direttamente sulla superficie del pannello anziché fare affidamento sull'attrito del foro.
La piastra di base presenta in genere due o quattro fori di montaggio. Il corpo dello stantuffo si estende parallelamente o perpendicolarmente alla superficie di montaggio, a seconda del design specifico della staffa. Questo approccio modulare separa il meccanismo di indicizzazione dal metodo di fissaggio strutturale. Ti dà il controllo completo su come collegare l'unità al telaio.
La piastra di base distribuisce efficacemente le forze laterali e assiali su una superficie notevolmente più ampia. Quando le forze di taglio laterali colpiscono il perno di indicizzazione, non si concentrano sul bordo sottile di un singolo foro. Invece, la forza si trasferisce attraverso l'ampia piastra di base e si distribuisce uniformemente su più punti di fissaggio.
Questa distribuzione del carico riduce il rischio di strappo del pannello in lamiera ultrasottile. Si rivela prezioso anche quando si lavora con materiali compositi fragili o plastiche che si rompono facilmente sotto stress concentrato. L'ampia impronta funge da rinforzo strutturale per il materiale ospite.
Le applicazioni che richiedono una resistenza ai carichi laterali pesanti richiedono questa architettura specifica. Gli stantuffi standard a foro passante fungono da leve quando soggetti a carichi laterali. Il perno funge da braccio di leva e il pannello sottile funge da fulcro. Carichi laterali pesanti deformeranno rapidamente il foro del pannello.
Un sistema montato su piastra elimina questo effetto leva. Fissa rigidamente il corpo alla superficie. Funziona eccezionalmente bene su binari di scorrimento, guide laterali di trasportatori e serrature di porte pesanti dove le forze di impatto laterale sono frequenti e gravi.
Fissare la piastra di base utilizzando elementi di fissaggio secondari. I rivetti ciechi offrono una soluzione rapida e permanente per custodie in lamiera sottile. Richiedono l'accesso a un solo lato del pannello e forniscono un'eccellente resistenza al taglio. Basta semplicemente forare il pannello, inserire i rivetti e stringerli.
Le viti autofilettanti funzionano bene nei pannelli di alluminio leggermente più spessi. Per la massima resistenza delle custodie in acciaio, la saldatura a punti della piastra di base fornisce un legame indistruttibile. Nelle applicazioni in cui è vietata la perforazione, gli adesivi strutturali ad alta resistenza possono unire la piastra piana direttamente alla superficie del pannello.
Specificare questo design per l'indicizzazione per carichi pesanti in custodie sottili. Eccelle nelle applicazioni di retrofit in cui le attrezzature per l'alesatura di fori di precisione non sono disponibili sul campo. Le squadre di manutenzione possono facilmente praticare fori standard e rivettare la piastra in posizione utilizzando strumenti manuali di base.
Anche gli ambienti con vibrazioni estreme traggono vantaggio da questo approccio. Rivetti e saldature non si ritirano sotto l'oscillazione ad alta frequenza. Ciò garantisce che il meccanismo di indicizzazione rimanga permanentemente fissato al telaio indipendentemente dalle vibrazioni della macchina.
L’impronta fisica maggiore richiede più superficie immobiliare. È necessario garantire che sul pannello esista uno spazio adeguato per accogliere l'ampia piastra di base. Negli involucri elettronici densamente imballati, questo spazio potrebbe non esistere.
Il fissaggio secondario aggiunge passaggi al processo di assemblaggio. A differenza dell'operazione di inserimento a pressione in un'unica fase, il montaggio su piastra richiede il posizionamento della staffa, la realizzazione di più fori e l'installazione di singoli rivetti o viti. Ciò aumenta il tempo di manodopera e rallenta le linee di produzione ad alto volume.
È necessario abbinare il tipo di stantuffo al vettore di forza primario. Se l'applicazione prevede elevate forze di taglio laterali, ad esempio una porta scorrevole pesante che colpisce un perno di indicizzazione, è necessario un design con montaggio su piastra. L'ampia base impedisce la deformazione del pannello.
Se la forza primaria è la compressione assiale, ad esempio un componente che spinge direttamente verso il basso su una testa sferica, un design flangiato fornisce l'arresto meccanico necessario per impedire il passaggio. Per le applicazioni leggere con forze minime in entrambe le direzioni, un accoppiamento a pressione standard offre la soluzione più efficiente.
Scegli un naso sferico per un allineamento scorrevole continuo. La sfera rotolante riduce l'attrito e previene il grippaggio contro le superfici combacianti. Funziona perfettamente per meccanismi di bloccaggio e applicazioni di tensionamento in cui le parti scivolano frequentemente l'una accanto all'altra.
Seleziona uno spillo a punta lunga per una tenuta fissa e sicura. Il perno si blocca in un foro di accoppiamento, impedendo qualsiasi movimento laterale. È necessario tenere conto dei limiti di profondità dell'armadio a pannello sottile quando si seleziona la lunghezza dei pin. Assicurarsi che il perno retratto sia completamente libero dalla superficie di accoppiamento per consentire un movimento senza ostacoli.
Selezionare i materiali del corpo dello stantuffo e della punta in base alla superficie di accoppiamento per prevenire l'usura prematura. I corpi in acciaio inossidabile resistono alla corrosione in ambienti difficili. I corpi in acciaio al carbonio offrono una maggiore resistenza alla trazione per l'uso industriale pesante.
Per quanto riguarda il materiale della punta, le sfere in acciaio garantiscono resistenza contro le superfici di accoppiamento in metallo duro. Se si esegue l'indicizzazione su alluminio morbido o plastica, specificare un perno o una sfera in Delrin (POM). Il naso in polimero previene graffi e irritazioni sul componente di accoppiamento più morbido.
Confronta i requisiti degli utensili e i tempi di ciclo per ciascun metodo. Le opzioni press-fit e flangiate richiedono presse a manicotto. Una volta impostato, un operatore può installare centinaia di unità all'ora. Il throughput è eccezionalmente elevato per gli ambienti di produzione.
Il montaggio della piastra richiede rivettatrici o stazioni di saldatura. Il tempo ciclo per unità è notevolmente più lungo grazie ai molteplici punti di fissaggio. Tuttavia, gli strumenti sono spesso più economici e più portatili, il che li rende più adatti per applicazioni a basso volume o di retrofit sul campo.
Valutare la difficoltà di estrazione e sostituzione di un componente danneggiato sul campo. Gli stantuffi a pressione sono notoriamente difficili da rimuovere dai pannelli sottili senza danneggiare il foro. Spesso è necessario forarli o utilizzare estrattori di estrazione specializzati.
I design con montaggio su piastra offrono una facilità di manutenzione superiore. Un tecnico può semplicemente estrarre i rivetti, rimuovere la staffa danneggiata e rivettarne una nuova al suo posto. Il foro del pannello originale rimane intatto e non danneggiato.
Tipo a stantuffo |
Resistenza al carico primaria |
Strumenti di installazione |
Spessore del pannello richiesto |
Facilità di manutenzione |
|---|---|---|---|---|
Inserimento a pressione |
Leggero assiale/leggero laterale |
Pressa ad albero, alesatore di precisione |
Moderato (richiede profondità per l'attrito) |
Difficile (rischio di danni alla buca) |
Flangia |
Assiale pesante/laterale leggero |
Arbor Press |
Da sottile a moderato |
Moderare |
Montaggio su piastra |
Laterale pesante/Assiale pesante |
Rivettatrice, trapano, saldatore |
Ultra sottile (carico distribuito) |
Facile (perforare i rivetti) |
Premere l'hardware nella lamiera sottile comporta un alto rischio di piegare il pannello. La forza verso il basso della pressa a pergolato può facilmente deformare un involucro in acciaio da 1,5 mm. È necessario mitigare questo rischio utilizzando strumenti di backup adeguati in officina.
Posizionare sempre una matrice in acciaio temprato direttamente sotto il pannello durante l'installazione. Il blocco matrice deve presentare un foro leggermente più grande del corpo dello stantuffo. Ciò sostiene la lamiera attorno alla circonferenza immediata del foro, costringendo il metallo a rimanere piatto mentre il componente viene premuto in posizione. Controlla attentamente la forza di inserimento utilizzando una pressa pneumatica con manometro regolato.
Gli ambienti ad alte vibrazioni distruggono gli accoppiamenti con interferenza. Per proteggere i componenti press-fit e flangiati dalle oscillazioni, è necessario implementare strategie di ritenzione secondaria. I composti che trattengono i liquidi, come Loctite 603 o 638, forniscono un'eccellente assicurazione contro il backout.
Applicare una piccola goccia di adesivo anaerobico sul corpo zigrinato prima di premerlo nel pannello. Il composto polimerizza in assenza di aria, riempiendo gli spazi microscopici tra le superfici metalliche. Ciò blocca il componente permanentemente in posizione. In alternativa, è possibile progettare arresti meccanici secondari, come anelli di ritenzione montati posteriormente, per impedire fisicamente l'arretramento del componente.
La pressione di metalli diversi insieme in un pannello sottile crea un rischio di corrosione galvanica. Se si preme un corpo in acciaio inossidabile su un pannello in acciaio al carbonio zincato, l'umidità scatenerà una reazione. La zincatura agisce come un anodo e si corrode rapidamente per proteggere l'acciaio inossidabile.
Risolvere questo problema specificando le placcature appropriate. Quando possibile, abbinare il materiale dell'hardware al materiale del pannello. Se devi mescolare i metalli, isolali. Utilizzare adesivi strutturali isolanti o specificare componenti con placcature in zinco-nichel che riducano al minimo la differenza di potenziale galvanico tra le due superfici.
Non esiste una soluzione universale per l'indicizzazione nei pannelli sottili. L'hardware filettato standard si guasta a causa di un impegno di materiale insufficiente. La scelta dipende interamente dal bilanciamento dello spessore del materiale disponibile, dei vettori di carico primari, dello spazio libero sul lato cieco e del volume di assemblaggio previsto. Comprendere i limiti meccanici del vostro involucro specifico previene costosi guasti sul campo.
Scegli un design press-fit per applicazioni ad alto volume e a basso carico laterale in cui puoi mantenere stretti controlli di lavorazione. Selezionare un design flangiato quando è necessario un arresto di profondità positivo per assorbire gli impatti assiali pesanti senza spingere attraverso il metallo. Optare per un design con montaggio su piastra quando lo spessore del pannello non può supportare un adattamento con interferenza o quando la massima resistenza al taglio laterale non è negoziabile.
Calcola le forze finali assiali e laterali richieste per determinare la capacità di carico necessaria per la tua applicazione specifica.
Verificare la resistenza allo snervamento del materiale del pannello per garantire che possa sopportare l'espansione radiale a pressione senza fessurazioni.
Richiedete modelli CAD precisi al vostro fornitore per verificare le distanze spaziali sui lati ciechi e prevenire collisioni interne.
Condurre test sui prototipi fisici con le reali attrezzature di assemblaggio di produzione prima di finalizzare le specifiche in officina.
R: Generalmente sono necessari almeno 2 mm di spessore del materiale per generare un attrito radiale sufficiente. I materiali più sottili di 2 mm non hanno la superficie necessaria per mantenere l'adattamento con interferenza. È probabile che il componente si strappi sotto carichi dinamici.
R: È necessario utilizzare un'alesatura di precisione per ottenere uno standard di tolleranza H7. Misurare l'esatto diametro esterno del corpo dello stantuffo. Dimensionare il foro alesato da 0,02 mm a 0,05 mm più piccolo rispetto a quel diametro. Ciò crea un attrito ottimale senza fratturare il pannello.
R: Specificare un design con montaggio su piastra quando il pannello è troppo sottile per poter realizzare un passo di filettatura completo. Dovresti usarlo anche quando l'applicazione comporta forti forze di taglio laterali. L'ampia piastra di base distribuisce i carichi laterali su più punti di fissaggio.
R: La distanza dal lato cieco determina la lunghezza massima consentita del corpo. I design a testa sferica presentano molle interne più corte e corpi compatti. Si adattano perfettamente agli spazi ristretti. I perni a punta lunga richiedono alloggiamenti più profondi per consentire la corsa dei perni, richiedendo più spazio vuoto dietro il pannello.
R: No, il collare integrato rimane naturalmente sporgente rispetto alla superficie per fungere da fermo meccanico. Per ottenere un'installazione a filo è necessario svasare il pannello per incassare la flangia. La lamiera sottile raramente possiede la profondità necessaria per questa operazione.
R: Un design con montaggio su piastra fissato con rivetti ciechi o saldature a punti offre la massima resistenza alle vibrazioni. Se è necessario utilizzare un design a foro passante, specificare una variante flangiata. Fissarlo con un anello di ritenzione posteriore o un composto di ritenzione anaerobico ad alta resistenza.
R: La loro rimozione dai pannelli sottili spesso danneggia il foro host. È necessario utilizzare uno strumento di estrazione specializzato o perforare con attenzione il nucleo per alleviare la pressione radiale. Dopo la rimozione, in genere è necessario installare un ricambio sovradimensionato per compensare l'usura del foro.


