+86-769-85303229 +86- 13763283864 jennyguo@fazcwj.com

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-21 Eredet: Telek


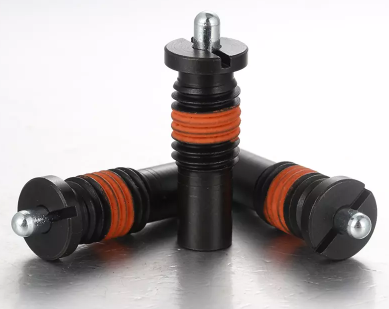
Az alkatrészek gyors pozicionálása, igazítása, indexelése és rögzítése fémlemez- vagy vékonyfalú házakban szigorú mechanikai korlátokat jelent. Az anyagvastagság nem elegendő a szabványos menetes vasalat támogatásához. A szabványos dugattyúkhoz használt vékony panelek megütögetése közvetlenül a menetcsupaszításhoz vezet. Csökkenti a tartóerőt és garantálja az idő előtti mechanikai meghibásodást. A hegesztett anyákkal vagy menetes betétekkel történő kompenzálás szükségtelenül növeli a súlyt. Ezenkívül növeli a másodlagos műveleteket, és megnöveli az összeszerelési költségeket. A mérnököknek megbízható módszert kell találniuk ezeknek az alkatrészeknek a rögzítésére anélkül, hogy hagyományos belső menetekre támaszkodnának.
A megfelelő nem menetes alternatíva megadásához a mechanikai környezet szigorú értékelése szükséges. Elemeznie kell a panel vastagságát, az oldalirányú terhelési követelményeket, a beszerelési szerszámokat, a vakoldali hézagot és a rezgésállóságot. A jobb kiválasztása rugós dugattyú vékony panelekhez hosszú távú mechanikai stabilitást és megismételhető indexelési teljesítményt biztosít.
A panel vastagsága határozza meg a rögzítési módot: A préselhető dugattyúk minimális anyagvastagságot igényelnek az interferenciás illeszkedés fenntartásához, míg a lemezes rögzítés és a karima kialakítása elosztja a terhelést a panel felületén, így alkalmazkodik az ultravékony idomokhoz.
A tolerancia-szabályozás kritikus fontosságú a prés-illesztéshez: A préselt rugós dugattyúk sikeres megvalósítása a szigorú furatméretezésen múlik; a nem megfelelő tűrések a panel deformálódásához vagy dinamikus terhelés esetén a dugattyú kihúzásához vezetnek.
A terheléseloszlás kialakításonként változik: A lemezre szerelhető rugós dugattyúk kiváló oldalsó rugódugattyúként működnek, maximális ellenállást biztosítva az oldalsó erőkkel és a kiszakadással szemben, mivel szélesebb lábnyomot biztosítanak szegecsekkel, csavarokkal vagy hegesztésekkel.
Összeszerelési sebesség a karbantartással szemben: Míg a préselhető (push-fit) és a karimás opciók gyors, automatizálásbarát telepítést tesznek lehetővé, a csere bonyolultabb a moduláris vagy felületre szerelt alternatívákhoz képest.
A gépészeti szabványok speciális szabályokat írnak elő a menetek összekapcsolására. Egy szabványos menetes rögzítőelemhez általában a névleges átmérőjének 1,0-1,5-szeresének megfelelő minimális anyagvastagság szükséges. Ha M6 dugattyút ad meg, legalább 6 mm anyagvastagságra van szüksége az optimális menetszilárdság eléréséhez. A fémlemez burkolatok, a HVAC csatornák és az elektronikus vázak gyakran 16 vagy 18 méretű acélt használnak. Ezek az anyagok nagyjából 1,2–1,5 mm vastagok.
Egy 1,5 mm-es panel megfúrása M6x1,0 menethez pontosan másfél menetet eredményez. Ez a minimális kapcsolódás nem képes ellenállni a belső rugó által kifejtett állandó axiális erőnek. Amikor a kezelő rákapcsol a csapra, a nyírófeszültség teljes egészében az egyetlen menetgyökérre száll át. A matematikai valóság használhatatlanná teszi a szabványos menetes dugattyúkat ezekben az alkalmazásokban. A mechanikai integritás biztosítása érdekében át kell térnie a nem menetes megőrzési módszerekre.
Lemezmérő (acél) |
Névleges vastagság (mm) |
Maximális menetemelkedés lehetséges |
Menetes dugattyú életképessége |
|---|---|---|---|
12 Mérő |
2,65 mm |
~2,5 szál (M6x1,0) |
Marginális / magas kockázatú |
16 Mérő |
1,52 mm |
~1,5 szál (M6x1,0) |
Meghibásodás / Azonnal eltávolítják |
20 Mérő |
0,91 mm |
< 1 szál (M6x1,0) |
Lehetetlen |
A vékony panelek ritkán léteznek elszigetelten. Általában szorosan csomagolt belső alkatrészeket tartalmaznak. A nyomtatott áramköri lapok, kábelkötegek és mozgó mechanizmusok gyakran milliméterekkel a panel felülete mögött helyezkednek el. Ez a térbeli korlátozás határozza meg az indexelő hardver maximális megengedett testhosszát.
Az alkatrész megadása előtt meg kell mérnie a vakoldal pontos távolságát. A korlátozott mélység gyakran arra kényszeríti a mérnököket, hogy kompakt gömborrú kialakítást válasszanak a visszahúzható, hosszú orrú csapok helyett. A gömborrú változatok rövidebb rugókat tartalmaznak, és kisebb házmélységet igényelnek. Ha az alkalmazás hosszú orrú csapot igényel a pozitív reteszeléshez, gondosan ki kell számítania a ház kiemelkedését a belső ütközések elkerülése érdekében. Az a tüske, amely túl messzire nyúlik a panel hátulján, a belső vezetékekbe ütközik a visszahúzás során.
A vékony panelek szabványos hardverének használata súlyos meghibásodási módokat eredményez. A menetnyírás szinte azonnal fellép dinamikus terhelés hatására. Amikor a kezelő megnyomja a dugattyút, az oldalirányú erő kitépi az egyetlen menetet a vékony fémlemezből. Ez lecsupaszított, használhatatlan lyukat hagy, amelynek javítása hegesztést és újrafúrást igényel.
A panel vetemedése egy másik jelentős kockázatot jelent. A nagyfeszültségű rugók állandó nyomást fejtenek ki a befogadó anyagra. Ha a panel szerkezeti merevsége hiányzik, ez az állandó erő kifelé hajlítja a fémet. Ezenkívül az összeférhetetlen menetes betétek használata galvanikus korróziót válthat ki. A sárgaréz betét alumínium panelbe nyomva akkumulátor hatást kelt párás környezetben. Ez gyorsan lebontja a befogadó anyagot a telepítési hely körül.
A lehetséges megoldásokat négy szigorú teljesítménymutató alapján kell értékelnie. Először is, a tartóerő méri az alkatrész ellenállását axiális kihúzással szemben. A rögzítőelemnek a helyén kell maradnia, amikor a belső rugó összenyomódik. Másodszor, az oldalterhelési kapacitás értékeli a nyíróerők ellenállását. A dugattyútest nem döntheti meg vagy szakíthatja el a panelt oldalirányú nyomás esetén.
Harmadszor, a konzisztens indexelési nyomás biztosítja, hogy a belső mechanizmus zavartalanul működjön több ezer cikluson keresztül. Végül a telepítés megismételhetősége számít a termelés méretezése szempontjából. A választott rögzítési módnak lehetővé kell tennie az összeszerelősoron dolgozók számára az alkatrészek gyors és következetes beszerelését anélkül, hogy megsértené a fogadó panelt.
Az interferencia illesztések rögzítik a tolófit testet menetek nélkül. A dugattyútest külső átmérője valamivel nagyobb, mint a befogadó furat belső átmérője. Ha a túlméretezett testet az alulméretezett lyukba kényszerítjük, hatalmas radiális nyomás keletkezik. Ez a súrlódás rögzíti az alkatrészt a helyén.
A gyártók sima és recézett testeket egyaránt kínálnak. A sima testek keményebb anyagokban, például rozsdamentes acélban vagy magas széntartalmú acélban működnek a legjobban. A recézett testeken apró bordák találhatók, amelyek beleharapnak a lágyabb anyagokba, például alumíniumba vagy műanyagba. A recézés kiszorítja a puhább anyagot, mechanikus reteszelést hozva létre, amely drámaian megnöveli a tartóerőt. A maximális tartóerő elérése érdekében a karosszéria stílusát a panel anyagához kell igazítania.
Ehhez pontos furatelőkészítésre van szükség. Nem lehet egyszerűen lyukat fúrni és behelyezni a préselhető rugós dugattyú . A standard csavarfúrók karéjos, enyhén háromszög alakú lyukakat hoznak létre. Ezek a hiányosságok csökkentik a felületi érintkezést és veszélyeztetik az interferencia illeszkedést. Az alkatrész végül lazán rezeg.
A pontos körkörösség és a szigorú H7 tűrés eléréséhez precíziós dörzsárakat kell használni. A dugattyú külső átmérője (OD) és a furat belső átmérője (ID) közötti matematikai kapcsolat határozza meg a sikert. A 0,02-0,05 mm-es interferencia általában optimális tartást biztosít. Ennek a tűréshatárnak a túllépése a törékeny panelek megrepedését vagy a vékony fémlemez súlyos deformálódását kockáztatja.
Fúrjon egy 1 mm-rel kisebb vezetőlyukat.
Kövesse a szabványos, 0,5 mm-es alulméretezett csavarfúrót.
Fejezze be a lyukat egy tokmányos dörzsárral, hogy elérje a pontos H7 tűréshatárt.
Ellenőrizze a furat átmérőjét egy kalibrált go/no-go mérővel.
A préselhető kialakítások különféle orrstílusokhoz illeszkednek, hogy megfeleljenek az adott funkcionális követelményeknek. A golyós orrú változatok edzett acél vagy kerámia gömböt használnak. Sima, gördülő indexelést biztosítanak. A kezelők ezeket csúszóbeállításokhoz használják, ahol folyamatos érintkezés lép fel az illeszkedő felületek között.
A visszahúzható, hosszú orrú csapok biztonságos, pozitív reteszelést biztosítanak. A hengeres csap mélyen benyúlik egy illeszkedő furatba, megakadályozva az oldalirányú mozgást. Ezeket a csapokat húzógyűrűn vagy T-fogantyún keresztül kézzel kell visszahúzni. Gondoskodnia kell arról, hogy a présillesztés visszatartó erő meghaladja a visszahúzó fogantyú meghúzásához szükséges erőt. Ellenkező esetben működés közben az egész szerelvény kihúzódik a panelből.
A nagy volumenű összeszerelő sorok óriási előnyt jelentenek a prés-fit technológiából. Az automatizált felszedő-és-elhelyező gépek pneumatikus prések segítségével gyorsan behelyezhetik ezeket az alkatrészeket. Megszüntetik a menetfúrás és a kézi nyomaték alkalmazásának időigényes folyamatát. Ez biztosítja a futószalag hatékony mozgását.
Kiválóan teljesítenek olyan környezetben, ahol az oldalirányú terhelés minimális marad. Ha az elsődleges erővektor a tengelyirányú összenyomás a rugóval szemben, akkor egy megfelelően tűrhető présillesztés biztonságosan tart. Olyan alkalmazásokhoz is megfelelnek, amelyek sík felületkezelést igényelnek, mivel a test teljes egészében a panel felülete alatt ülhet.
A gép vibrációja idővel tönkreteszi az interferencia illeszkedést. Az állandó mikromozgások fokozatosan kivezethetik a sima testet a lyukból. A típus megadása előtt értékelnie kell gépe vibrációs profilját. Ha a gép hevesen ráz, a szabványos présillesztés meghibásodik.
A szigorú megmunkálási tűrésekre való támaszkodás megnöveli az upstream gyártási időt. Ha az Ön gyártóműhelye küzd a szűk dörzsárazási tűréshatárok fenntartásával, akkor magas meghibásodási arányt fog tapasztalni. Az alulméretezett lyukak a panel meghajlását okozzák a behelyezés során. A túlméretezett lyukak miatt működés közben kieshetnek az alkatrészek.
Az integrált gallér teljesen megváltoztatja a telepítés mechanikai dinamikáját. Ez a gallér pozitív mechanikai ütközőként működik. Megakadályozza a túlzott behelyezést az összeszerelési folyamat során, és meghatározott ülőfelületet biztosít a vékony panelhez.
Amikor a kezelő nagy axiális erőt fejt ki az indexelő csapra, a karima ezt az energiát közvetlenül a panel homlokoldalába adja. Nem csupán a sugárirányú súrlódásra támaszkodik az axiális megtartáshoz. Ez a kialakítás alapvetően megoldja a szabványos prés-fit alkalmazásoknál gyakori átnyomó-problémát. A gallér viseli az ütés legnagyobb részét.
Telepítheti a karimás rugós dugattyú a panel elejéről vagy hátuljáról. Az elülső szerelés továbbra is a leggyakoribb megoldás. A test áthalad a lyukon, amíg a karima ki nem ér a külső felületen. Rögzítheti egy ívpréssel, amely egyedi présszerszámmal van felszerelve, amely a külső karimával érintkezik, nem pedig a finom orrcsappal.
A rendkívüli biztonság érdekében a mérnökök gyakran használnak rögzítőgyűrűket a vak oldalon. A dugattyú testén egy kis megmunkált horony található. A behelyezés után a technikus egy biztosítógyűrűt pattint a panel mögötti horonyba. Ez befogja a fémlemezt az első karima és a hátsó biztosítógyűrű közé. A karima alá felvitt szerkezeti ragasztók is tartós, rezgésálló tartást biztosítanak.
Hatalmas szerkezeti előnyt jelent az axiális terhelések közvetlenül a panel felületébe történő felvétele. A nagy igénybevételt jelentő indexelési alkalmazásokban a kezelők gyakran a rugós csaphoz csapják az illeszkedő részeket. A szabványos interferencia illesztés végül engedhet, és átnyomhatja a vékony fémet.
A karimás gallér ezt az ütközési energiát szélesebb felületen osztja el. Megvédi a furat épségét, és biztosítja, hogy a dugattyúmélység tökéletesen egyenletes maradjon a gép élettartama alatt. Ez a konzisztencia létfontosságú a precíziós igazítási fúrók és az automatizált csomagolóberendezések számára.
Az elsődleges hátrány a felületi kiemelkedés. A gallér büszkén ül a panel felületére. Ez az enyhe emelkedés megzavarhatja a síkba illeszkedő alkatrészeket a panel felületén keresztül. Ezt az extra magasságot figyelembe kell vennie a CAD modellekben.
Vastag anyagok esetén egyszerűen ki kell fúrni a lyukat, hogy bemélyedjen a karimába. A vékony fémlemezből azonban hiányzik az ellenfúráshoz szükséges mélység. Ha az alkalmazás tökéletesen sík külső felületet kíván meg akadályok nélkül, a karimás kialakítás valószínűleg mechanikai interferenciát okoz.
Ez a kialakítás teljesen elhagyja az átmenő furat megtartásának koncepcióját. A lapra szerelhető rugódugattyú a rugós mechanizmust egy lapos, előre fúrt alaplemezbe integrálja. Ezt a lemezt közvetlenül a panel felületére kell felszerelni, nem pedig a lyuk súrlódására hagyatkozni.
Az alaplapon általában két vagy négy rögzítőnyílás található. A dugattyútest a rögzítési felülettel párhuzamosan vagy merőlegesen nyúlik ki, a konzol kialakításától függően. Ez a moduláris megközelítés elválasztja az indexelési mechanizmust a szerkezeti rögzítési módszertől. Teljes irányítást biztosít az egységnek a házhoz való rögzítése felett.
Az alaplap lényegesen nagyobb felületen hatékonyan oszlatja el az oldalirányú és axiális erőket. Amikor az oldalirányú nyíróerők megütik a mutatócsapot, nem koncentrálódnak egyetlen fúrt furat vékony szélére. Ehelyett az erő áthalad a széles alaplemezen, és egyenletesen oszlik el több rögzítési pont között.
Ez a terheléseloszlás csökkenti a panelek kiszakadásának kockázatát az ultravékony fémlemezeknél. Felbecsülhetetlen értékűnek bizonyul akkor is, ha törékeny kompozitokkal vagy műanyagokkal dolgozik, amelyek koncentrált feszültség hatására könnyen megrepednek. A széles lábnyom szerkezeti megerősítésként szolgál a befogadó anyag számára.
A nagy oldalterhelési ellenállást igénylő alkalmazások ezt a speciális architektúrát igénylik. A szabványos átmenő furatú dugattyúk karként működnek, amikor oldalsó terhelésnek vannak kitéve. A csap karként működik, a vékony panel pedig támaszpontként működik. A nagy oldalsó terhelések gyorsan deformálják a panel furatát.
A lemezre szerelt rendszer kiküszöböli ezt a kiegyenlítő hatást. A testet mereven rögzíti a felülethez. Kivételesen jól működik csúszópályákban, szállítószalag oldalsó sínekben és nehéz ajtóreteszekben, ahol gyakori és erős az oldalirányú ütközési erők.
Az alaplemezt másodlagos rögzítőelemekkel rögzíti. A vakszegecsek gyors, tartós megoldást kínálnak vékony fémlemez burkolatokhoz. Csak a panel egyik oldalához kell hozzáférni, és kiváló nyírószilárdságot biztosítanak. Egyszerűen össze kell fúrnia a panelt, behelyezni a szegecseket, és szorosan meghúzni.
Az önmetsző csavarok jól működnek valamivel vastagabb alumínium panelekben. Az acélházak maximális szilárdsága érdekében az alaplemez ponthegesztése elronthatatlan kötést biztosít. Azokban az alkalmazásokban, ahol a fúrás tilos, a nagy szilárdságú szerkezeti ragasztók a lapos lemezt közvetlenül a panel felületéhez köthetik.
Határozza meg ezt a kialakítást a nagy teljesítményű indexeléshez vékony házakban. Kiemelkedő az utólagos beépítési alkalmazásokban, ahol a precíziós dörzsárazó berendezés nem elérhető a területen. A karbantartó csapatok könnyen fúrhatnak szabványos hézaglyukakat, és az alapvető kéziszerszámok segítségével a helyére szegecselhetik a lemezt.
Az extrém vibrációjú környezetek számára is előnyös ez a megközelítés. A szegecsek és hegesztési varratok nem hátrálnak ki nagyfrekvenciás rezgés hatására. Ez biztosítja, hogy az indexelő mechanizmus a gép rezgésétől függetlenül állandóan rögzítve maradjon az alvázhoz.
A nagyobb fizikai lábnyom több felszíni ingatlant igényel. Biztosítani kell, hogy a panelen elegendő hely legyen a széles alaplemez elhelyezéséhez. A sűrűn csomagolt elektronikus házakban előfordulhat, hogy ez a hely nem létezik.
A másodlagos rögzítés lépésekkel bővíti az összeszerelési folyamatot. Ellentétben az egylépéses préseléssel, a lemezszereléshez a konzol elhelyezése, több lyuk fúrása és az egyes szegecsek vagy csavarok felszerelése szükséges. Ez megnöveli a munkaidőt és lelassítja a nagy volumenű gyártósorokat.
A dugattyú típusát az elsődleges erővektorhoz kell igazítania. Ha az alkalmazás nagy oldalirányú nyíróerővel jár – például egy nehéz tolóajtó ütközőcsapnak ütközik –, akkor lemezre szerelt kialakításra van szükség. A széles alap megakadályozza a panel deformálódását.
Ha az elsődleges erő axiális összenyomás – például egy alkatrész, amely közvetlenül egy gömborrra nyomódik le –, a karimás kialakítás biztosítja a szükséges mechanikai ütközőt az áttolás megakadályozására. Kis igénybevételű alkalmazásokhoz, mindkét irányban minimális erővel, a szabványos prés-illesztés kínálja a leghatékonyabb megoldást.
Válasszon egy golyós orrot a folyamatos csúszó igazításhoz. A gördülő gömb csökkenti a súrlódást és megakadályozza, hogy az illeszkedő felületek ütődjenek. Tökéletesen működik reteszelő mechanizmusokhoz és feszítő alkalmazásokhoz, ahol az alkatrészek gyakran elcsúsznak egymás mellett.
Válasszon egy hosszú orrú csapot a rögzített, biztonságos tartáshoz. A csap egy illeszkedő lyukba rögzül, megakadályozva minden oldalirányú mozgást. A tűhossz kiválasztásakor figyelembe kell vennie a vékony panelház mélységi korlátait. Győződjön meg arról, hogy a visszahúzott csap teljesen megtisztítja az illeszkedő felületet, hogy lehetővé tegye az akadálytalan mozgást.
Az idő előtti kopás elkerülése érdekében válassza ki a dugattyútesteket és az orr anyagát az illeszkedő felület alapján. A rozsdamentes acél testek ellenállnak a korróziónak zord környezetben. A szénacél testek nagyobb szakítószilárdságot kínálnak nehéz ipari felhasználáshoz.
Az orr anyagánál acélgolyók biztosítják a tartósságot a kemény fém illeszkedő felületekkel szemben. Ha lágy alumínium vagy műanyag ellen indexel, adjon meg egy Delrin (POM) tűt vagy golyót. A polimer orr megakadályozza, hogy a lágyabb illeszkedő komponens megkarcolódjon és megkopjon.
Hasonlítsa össze az egyes módszerek szerszámigényét és ciklusidejét. A préselt illesztésű és a karimás opciókhoz tengelyprések szükségesek. A beállítást követően egy kezelő óránként több száz egységet telepíthet. Az áteresztőképesség rendkívül magas a termelési környezetben.
A lemez felszereléséhez szegecselő szerszámok vagy hegesztőállomások szükségesek. Az egységenkénti ciklusidő lényegesen hosszabb a több rögzítési pont miatt. A szerszámok azonban gyakran olcsóbbak és hordozhatóbbak, így jobban megfelelnek a kis volumenű vagy helyszíni utólagos alkalmazásokhoz.
Értékelje a sérült alkatrész eltávolításának és cseréjének nehézségét a helyszínen. A préselhető dugattyúkat köztudottan nehéz eltávolítani a vékony panelekről a lyuk sérülése nélkül. Gyakran ki kell fúrni őket, vagy speciális elszívó lehúzókat kell használni.
A lemezre szerelt kivitelek kiváló szervizelhetőséget biztosítanak. A technikus egyszerűen kifúrhatja a szegecseket, eltávolíthatja a sérült konzolt, és egy újat szegecselhet a helyére. Az eredeti panellyuk érintetlen és sértetlen marad.
Dugattyú típusa |
Elsődleges terhelési ellenállás |
Szerszámozás |
Panelvastagság szükséges |
Szervizelhetőség |
|---|---|---|---|---|
Press-Fit |
Könnyű axiális / könnyű oldalirányú |
Arbor Press, precíziós dörzsár |
Mérsékelt (mélységre van szüksége a súrlódáshoz) |
Nehéz (a lyuk sérülésének veszélye) |
Karima |
Nehéz axiális / könnyű oldalirányú |
Arbor Press |
Vékonytól közepesig |
Mérsékelt |
Lemeztartó |
Nehéz oldalirányú / nehéz axiális |
Szegecselő, fúró, hegesztő |
Ultra-vékony (elosztott terhelés) |
Egyszerű (fúrja ki a szegecseket) |
A vasalat vékony fémlemezbe préselése nagy kockázatot jelent a panel meghajlásához. A lugasprés lefelé ható ereje könnyen meghajtja az 1,5 mm-es acélházat. Csökkentenie kell ezt a kockázatot megfelelő biztonsági mentési eszközök használatával a műhelyben.
Szereléskor mindig helyezzen egy edzett acél szerszámtömböt közvetlenül a panel alá. A matricablokkon a dugattyú testénél valamivel nagyobb hézaglyukkal kell rendelkeznie. Ez megtámasztja a fémlemezt a furat közvetlen kerülete körül, és arra kényszeríti a fémet, hogy sík maradjon, amíg az alkatrész a helyére préselődik. Óvatosan szabályozza a behelyezési erőt egy szabályozott nyomásmérővel ellátott pneumatikus prés segítségével.
A magas vibrációjú környezet tönkreteszi az interferencia illesztéseket. A préselt és karimás alkatrészek oszcilláció elleni védelméhez másodlagos tartási stratégiákat kell alkalmazni. A folyékony visszatartó anyagok, mint például a Loctite 603 vagy 638, kiváló védelmet nyújtanak a kiesés ellen.
Vigyen fel egy kis csepp anaerob ragasztót a recézett testre, mielőtt a panelbe nyomná. A vegyület levegő hiányában megkeményedik, kitöltve a fémfelületek közötti mikroszkopikus réseket. Ez az alkatrészt tartósan a helyén rögzíti. Alternatív megoldásként tervezzen másodlagos mechanikus ütközőket, például hátul elhelyezett rögzítőgyűrűket, amelyek fizikailag megakadályozzák az alkatrész kicsúszását.
Különböző fémek vékony panelben összepréselése galvanikus korróziós kockázatot jelent. Ha rozsdamentes acél testet présel egy horganyzott szénacél panelbe, a nedvesség reakciót vált ki. A cinkbevonat anódként működik, és gyorsan korrodálódik, hogy megvédje a rozsdamentes acélt.
Ezt a megfelelő burkolatok megadásával oldja meg. Ha lehetséges, illessze a vasalat anyagát a panel anyagához. Ha fémeket kell kevernie, különítse el őket. Használjon szigetelő szerkezeti ragasztókat, vagy határozzon meg olyan cink-nikkel bevonatú alkatrészeket, amelyek minimalizálják a két felület közötti galvanikus potenciál különbséget.
A vékony panelek indexelésére nincs univerzális megoldás. A szabványos menetes hardver meghibásodik az elégtelen anyagkötés miatt. Választása teljes mértékben az elérhető anyagvastagság, az elsődleges terhelési vektorok, a vakoldali hézag és a várható összeszerelési térfogat egyensúlyán múlik. Az adott ház mechanikai korlátainak megértése megelőzi a költséges helyszíni hibákat.
Válasszon préselhető kialakítást a nagy volumenű, kis oldalterhelésű alkalmazásokhoz, ahol szigorú megmunkálási vezérlést tarthat fenn. Válasszon karimás kialakítást, ha pozitív mélységütközőre van szüksége, hogy elnyelje a nehéz axiális ütéseket anélkül, hogy átnyomná a fémet. Válasszon lemezre szerelt kialakítást, ha a panel vastagsága nem képes elviselni az interferenciát, vagy ha a maximális oldalirányú nyírószilárdság nem alku tárgya.
Számítsa ki a szükséges axiális és oldalirányú végerőket, hogy meghatározza az adott alkalmazáshoz szükséges teherbírást.
Ellenőrizze a panel anyagának folyáshatárát, hogy megbizonyosodjon arról, hogy repedés nélkül ellenáll a présillesztésű radiális tágulásnak.
Kérjen precíz CAD-modelleket szállítójától a vakoldali térbeli távolságok ellenőrzéséhez és a belső ütközések megelőzéséhez.
Végezzen fizikai prototípus-tesztelést a tényleges gyártási összeszerelő szerszámokkal, mielőtt véglegesítené a specifikációt a műhelyben.
V: Általában legalább 2 mm anyagvastagságra van szükség ahhoz, hogy elegendő radiális súrlódás keletkezzen. A 2 mm-nél vékonyabb anyagokból hiányzik az interferencia rögzítéséhez szükséges felület. Az alkatrész valószínűleg elszakad dinamikus terhelés hatására.
V: A H7 tűrésszabvány eléréséhez precíziós dörzsárazást kell használnia. Mérje meg a dugattyútest pontos külső átmérőjét. Mérje meg a dörzsárazott lyukat 0,02–0,05 mm-rel kisebbre, mint az átmérő. Ez optimális súrlódást hoz létre a panel törése nélkül.
V: Ha a panel túl vékony a teljes menetemelkedéshez, akkor adjon meg egy lemezre szerelt kialakítást. Akkor is használja, ha az alkalmazás nagy oldalirányú nyíróerővel jár. A széles alaplemez elosztja az oldalsó terhelést több rögzítési pont között.
V: A vakoldali távolság határozza meg a maximális megengedett testhosszt. A gömborrú kialakítások rövidebb belső rugókat és kompakt testet tartalmaznak. Tökéletesen illeszkednek szűk helyekre. A hosszú orrú csapok mélyebb burkolatot igényelnek, hogy elférjenek a csapok mozgásában, ami több üres helyet igényel a panel mögött.
V: Nem, az integrált gallér természetesen büszkén ül a felületre, és mechanikus ütközőként működik. A süllyesztett beépítéshez a panel ellenfúrása szükséges a karima bemélyedéséhez. A vékony fémlemez ritkán rendelkezik az ehhez a művelethez szükséges mélységgel.
V: A vakszegecsekkel vagy ponthegesztéssel rögzített lemezre szerelt kialakítás biztosítja a legnagyobb rezgésállóságot. Ha átmenő furat kialakítást kell használnia, adjon meg egy karimás változatot. Rögzítse egy hátsó rögzítőgyűrűvel vagy nagy szilárdságú anaerob rögzítőanyaggal.
V: A vékony panelekről való eltávolításuk gyakran károsítja a fogadónyílást. Használjon speciális elszívó szerszámot, vagy óvatosan fúrja ki a magot a radiális nyomás enyhítésére. Eltávolítás után általában túlméretezett cserét kell beszerelnie a lyukkopás kompenzálására.


