
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-21 Kaynak: Alan


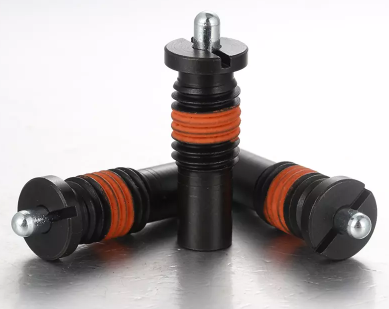
Bileşenlerin metal levha veya ince duvarlı mahfazalara hızlı konumlandırılması, hizalanması, indekslenmesi ve sabitlenmesi katı bir mekanik sınırlama sunar. Standart dişli donanımı desteklemek için yetersiz malzeme kalınlığıyla karşı karşıya kalırsınız. Standart pistonlar için ince panellere kılavuz çekmeye çalışmak doğrudan dişlerin sıyrılmasına neden olur. Tutma kuvvetinden ödün verir ve erken mekanik arızayı garanti eder. Kaynaklı somunlar veya dişli kesici uçlarla telafi etmek gereksiz ağırlık katar. Ayrıca ikincil işlemleri artırır ve montaj yükünü artırır. Mühendisler, geleneksel iç dişlilere güvenmeden bu bileşenleri sabitlemenin güvenilir bir yolunu bulmalıdır.
Doğru dişli olmayan alternatifin belirlenmesi, mekanik ortamınızın titiz bir şekilde değerlendirilmesini gerektirir. Panel kalınlığını, yanal yük gereksinimlerini, kurulum aletlerini, kör taraf açıklığını ve titreşim direncini analiz etmelisiniz. Doğruyu seçmek İnce paneller için yaylı piston, uzun süreli mekanik stabilite ve tekrarlanabilir indeksleme performansı sağlar.
Panel Kalınlığı Sabitleme Yöntemini Belirler: Presle takılan pistonlar, sıkı geçmeyi sürdürmek için minimum malzeme kalınlığı gerektirirken, plaka montajı ve flanş tasarımları, ultra ince ölçümlere uyum sağlayarak yükleri panel yüzeyi boyunca dağıtır.
Tolerans Kontrolü Presle Geçirme için Kritiktir: Presle geçirme yaylı pistonların başarılı bir şekilde uygulanması, sıkı delik boyutlandırmasına dayanır; Uygun olmayan toleranslar panelin deformasyonuna veya dinamik yükler altında pistonun çekilmesine neden olur.
Yük Dağılımı Tasarıma Göre Değişir: Plaka montajlı yaylı pistonlar üstün yanal yaylı pistonlar gibi davranarak perçinler, vidalar veya kaynaklarla sabitlenmiş daha geniş bir alan kullanarak yan kuvvetlere ve yırtılmaya karşı maksimum direnç sunar.
Montaj Hızı ve Bakım Karşılaştırması: Presle geçirme (iterek geçirme) ve flanş seçenekleri hızlı, otomasyon dostu kurulum sunarken, modüler veya yüzeye monte alternatiflerle karşılaştırıldığında daha yüksek değiştirme karmaşıklığı sunar.
Makine mühendisliği standartları, diş bağlantısı için özel kurallar belirler. Standart dişli bir bağlantı elemanı tipik olarak nominal çapının 1,0 ila 1,5 katına eşit bir minimum malzeme kalınlığı gerektirir. M6 piston belirtirseniz optimum diş mukavemetine ulaşmak için en az 6 mm malzeme kalınlığına ihtiyacınız vardır. Sac metal muhafazalar, HVAC kanalları ve elektronik şasilerde genellikle 16 kalibre veya 18 kalibre çelik kullanılır. Bu malzemeler kabaca 1,2 mm ila 1,5 mm kalınlıktadır.
Bir M6x1.0 diş için 1,5 mm'lik bir panele dokunulduğunda tam olarak bir buçuk diş elde edilir. Bu minimum bağlantı, bir iç yayın uyguladığı sabit eksenel kuvvete dayanamaz. Operatör pimi taktığında kesme gerilimi tamamen o tek diş köküne aktarılır. Matematiksel gerçeklik, standart dişli pistonları bu uygulamalarda kullanışsız hale getirmektedir. Mekanik bütünlüğü sağlamak için iş parçacığı olmayan saklama yöntemlerine geçiş yapmalısınız.
Sac Metal Ölçer (Çelik) |
Nominal Kalınlık (mm) |
Mümkün Olan Maksimum Diş Adımı |
Dişli Pistonun Canlılığı |
|---|---|---|---|
12 Ölçer |
2,65 mm |
~2,5 Konu (M6x1,0) |
Marjinal / Yüksek Risk |
16 Ölçer |
1,52 mm |
~1,5 Konu (M6x1,0) |
Başarısız / Hemen Soyulur |
20 Ölçer |
0,91 mm |
< 1 Konu (M6x1.0) |
İmkansız |
İnce paneller nadiren tek başına bulunur. Genellikle sıkı bir şekilde paketlenmiş dahili bileşenleri çevrelerler. Baskılı devre kartları, kablo demetleri ve hareketli mekanizmalar genellikle panel yüzeyinin milimetre gerisinde bulunur. Bu uzaysal sınırlama, indeksleme donanımınızın izin verilen maksimum gövde uzunluğunu belirler.
Bir bileşeni belirtmeden önce kör taraf açıklığını tam olarak ölçmelisiniz. Sınırlı derinlik çoğu zaman mühendisleri geri çekilebilir uzun uçlu pimler yerine kompakt, yuvarlak uçlu tasarımları seçmeye zorlar. Yuvarlak uçlu modeller daha kısa yaylar içerir ve daha az muhafaza derinliği gerektirir. Uygulamanız pozitif kilitleme için uzun uçlu bir pim gerektiriyorsa, iç çarpışmaları önlemek için mahfaza çıkıntısını dikkatli bir şekilde hesaplamanız gerekir. Panelin arkasından çok fazla uzanan bir pim, geri çekilme sırasında dahili kablolara çarpacaktır.
İnce panellerde standart donanımın kullanılması ciddi arıza modlarına neden olur. Diş kopması dinamik yükler altında hemen hemen anında meydana gelir. Bir operatör pistonu devreye soktuğunda, yanal kuvvet tek ipliği ince metal levhadan koparır. Bu, onarımı için kaynak ve yeniden delme gerektiren soyulmuş, kullanılamaz bir delik bırakır.
Panelin bükülmesi başka bir önemli riski de beraberinde getirir. Yüksek gerilimli yaylar ana malzemeye sabit basınç uygular. Panelin yapısal sağlamlığı yoksa, bu sabit kuvvet metali dışarı doğru eğirir. Ayrıca uyumsuz dişli kesici uçların kullanılması galvanik korozyonu tetikleyebilir. Pirinç bir parçanın alüminyum panele bastırılması nemli ortamlarda pil etkisi yaratır. Bu, kurulum alanının etrafındaki ana malzemeyi hızla bozar.
Potansiyel çözümleri dört katı performans ölçütüne göre değerlendirmelisiniz. İlk olarak tutma kuvveti, bileşenin eksenel çekilmeye karşı direncini ölçer. İç yay sıkıştığında bağlantı elemanının yerinde kalması gerekir. İkincisi, yan yük kapasitesi kesme kuvvetlerine karşı direnci değerlendirir. Yanal basınç uygulandığında piston gövdesi eğilmemeli veya paneli yırtmamalıdır.
Üçüncüsü, tutarlı endeksleme basıncı, iç mekanizmanın binlerce döngü boyunca sorunsuz çalışmasını sağlar. Son olarak, kurulumun tekrarlanabilirliği üretim ölçeklendirmesi açısından önemlidir. Seçilen sabitleme yöntemi, montaj hattı çalışanlarının bileşenleri ana panele zarar vermeden hızlı ve tutarlı bir şekilde kurmasına olanak sağlamalıdır.
Sıkı geçme bağlantılar, dişlere bağlı kalmadan geçmeli gövdeyi sabitler. Piston gövdesinin dış çapı, giriş deliğinin iç çapından biraz daha büyüktür. Büyük boyutlu gövdeyi küçük boyutlu deliğe zorlamak çok büyük radyal basınç yaratır. Bu sürtünme, bileşeni yerine kilitler.
Üreticiler hem pürüzsüz hem de tırtıklı gövdeler sunuyor. Pürüzsüz gövdeler, paslanmaz çelik veya yüksek karbonlu çelik gibi daha sert malzemelerde en iyi sonucu verir. Tırtıklı gövdeler, alüminyum veya plastik gibi daha yumuşak ana malzemeleri ısıran küçük çıkıntılara sahiptir. Tırtıl, daha yumuşak malzemenin yerini alarak tutma kuvvetini önemli ölçüde artıran mekanik bir kilit oluşturur. Maksimum tutma gücüne ulaşmak için gövde stilini panel malzemenize uygun hale getirmelisiniz.
Bu işi yapmak için tam delik hazırlığına ihtiyacınız var. Basitçe bir delik açıp bir parça yerleştiremezsiniz. bastırarak takılan yaylı piston . Standart bükümlü matkaplar loblu, hafif üçgen delikler oluşturur. Bu kusurlar yüzey temasını azaltır ve girişim uyumunu tehlikeye atar. Bileşen sonunda titreyerek gevşeyecektir.
Tam dairesellik ve sıkı H7 toleransları elde etmek için hassas raybalar kullanmalısınız. Piston dış çapı (OD) ile delik iç çapı (ID) arasındaki matematiksel ilişki başarıyı belirler. 0,02 mm ila 0,05 mm'lik bir girişim genellikle optimum tutma sağlar. Bu toleransın aşılması, kırılgan panellerin çatlamasına veya ince sacın ciddi şekilde deforme olmasına neden olur.
1 mm'den küçük bir pilot delik açın.
0,5 mm'den küçük standart bir bükümlü matkapla devam edin.
Tam H7 toleransına ulaşmak için deliği aynalı rayba kullanarak bitirin.
Kalibre edilmiş bir geçer/geçmez göstergesi kullanarak delik çapını doğrulayın.
Presle takılan tasarımlar, belirli işlevsel gereksinimleri karşılamak için çeşitli burun stillerini barındırır. Yuvarlak uçlu varyantlarda sertleştirilmiş çelik veya seramik küre kullanılır. Pürüzsüz, yuvarlanan indeksleme sağlarlar. Operatörler bunları, eşleşen yüzeyler arasında sürekli temasın meydana geldiği kayan ayarlar için kullanır.
Geri çekilebilir uzun burunlu pimler güvenli, pozitif kilitleme sunar. Silindirik pim, birleşme deliğine derinlemesine uzanarak herhangi bir yanal hareketi önler. Bu pimlerin bir çekme halkası veya T kolu aracılığıyla manuel olarak geri çekilmesi gerekir. Bastırarak geçirme tutma kuvvetinin, geri çekme kolunu çekmek için gereken kuvveti aştığından emin olmalısınız. Aksi takdirde çalışma sırasında tüm düzenek panelden dışarı çekilecektir.
Yüksek hacimli montaj hatları presle geçirme teknolojisinden büyük ölçüde yararlanır. Otomatik alma ve yerleştirme makineleri, bu bileşenleri pnömatik presler kullanarak hızlı bir şekilde yerleştirebilir. Zaman alan diş açma ve manuel tork uygulamasını ortadan kaldırırlar. Bu, montaj hattının verimli bir şekilde hareket etmesini sağlar.
Yanal yüklerin minimum düzeyde kaldığı ortamlarda üstün performans gösterirler. Birincil kuvvet vektörü yaya karşı eksenel sıkıştırma ise, uygun şekilde toleranslı bir presle geçme güvenli bir şekilde tutunur. Gövde tamamen panel yüzünün altına oturabildiğinden, aynı hizada yüzey kaplaması gerektiren uygulamalara da uygundurlar.
Makine titreşimi zamanla parazit uyumlarını yok eder. Sürekli mikro hareketler pürüzsüz gövdeyi yavaş yavaş delikten dışarı çıkarabilir. Bu tipi belirlemeden önce makinenizin titreşim profilini değerlendirmelisiniz. Makine şiddetli bir şekilde sallanırsa standart presleme başarısız olur.
Katı işleme toleranslarına güvenmek, üretim yönündeki üretim süresini artırır. Fabrikasyon atölyeniz sıkı raybalama toleranslarını korumakta zorlanıyorsa, yüksek başarısızlık oranlarıyla karşılaşacaksınız. Küçük boyutlu delikler yerleştirme sırasında panelin bükülmesine neden olur. Büyük boyutlu delikler, çalışma sırasında bileşenlerin düşmesine neden olur.
Entegre yaka, kurulumun mekanik dinamiğini tamamen değiştirir. Bu yaka pozitif bir mekanik durdurma görevi görür. Montaj işlemi sırasında aşırı yerleştirmeyi önler ve ince panele karşı tanımlanmış bir oturma yüzeyi sağlar.
Operatör indeksleme pimine ağır eksenel kuvvet uyguladığında flanş bu enerjiyi doğrudan panelin yüzeyine aktarır. Eksenel tutma için yalnızca radyal sürtünmeye dayanmaz. Bu tasarım, standart presle geçirme uygulamalarında yaygın olan geçme sorununu temel olarak çözer. Yaka, darbenin yükünü alır.
Bir kurulum yapabilirsiniz flanş yaylı pistonunu panelin önünden veya arkasından çıkarın. Önden montaj en yaygın yaklaşım olmaya devam ediyor. Flanş dış yüzeyde dibe vuruncaya kadar gövde delikten geçer. Bunu, hassas burun pimine değil, dış flanşa temas eden özel bir presleme kalıbıyla donatılmış bir ağaç dikme presi kullanarak sabitlersiniz.
Aşırı güvenlik için mühendisler genellikle kör taraftaki tespit halkalarını kullanır. Piston gövdesinde işlenmiş küçük bir oluk bulunur. Takıldıktan sonra bir teknisyen panelin arkasındaki oluğa bir segman yerleştirir. Bu, metal levhayı ön flanş ile arka segman arasında sıkıştırır. Flanşın altına uygulanan yapısal yapıştırıcılar da kalıcı, titreşime dayanıklı tutma sağlayabilir.
Eksenel yüklerin doğrudan panel yüzüne emilmesi büyük bir yapısal avantaj sağlar. Ağır hizmet tipi indeksleme uygulamalarında, operatörler genellikle eşleşen parçaları yaylı pime çarpmaktadır. Standart bir sıkı geçme sonuçta boyun eğebilir ve ince metali itebilir.
Flanşlı yaka bu darbe enerjisini daha geniş bir yüzey alanına dağıtır. Deliğin bütünlüğünü korur ve piston derinliğinin makinenin ömrü boyunca mükemmel şekilde tutarlı kalmasını sağlar. Bu tutarlılık, hassas hizalama düzenekleri ve otomatik paketleme ekipmanları için hayati öneme sahiptir.
Birincil dezavantaj yüzey çıkıntısını içerir. Yaka panel yüzeyiyle gurur duymaktadır. Bu hafif yükseklik, aynı hizada eşleşen bileşenlerin panel yüzü boyunca kaymasını engelleyebilir. CAD modellerinizde bu ekstra yüksekliği hesaba katmalısınız.
Kalın malzemelerde, flanşı gömmek için deliğe basitçe havşa açmanız gerekir. Ancak ince sac, havşa açma için gereken derinliğe sahip değildir. Uygulamanız herhangi bir engel olmaksızın tamamen düz bir dış yüzey gerektiriyorsa, flanşlı tasarım muhtemelen mekanik parazite neden olacaktır.
Bu tasarım, açık delik tutma konseptini tamamen terk eder. A plaka montajlı yaylı piston, yay mekanizmasını düz, önceden delinmiş bir taban plakasına entegre eder. Bu plakayı delik sürtünmesine güvenmek yerine doğrudan panelin yüzeyine monte edersiniz.
Taban plakasında tipik olarak iki veya dört montaj deliği bulunur. Piston gövdesi, özel braket tasarımına bağlı olarak montaj yüzeyine paralel veya dik olarak uzanır. Bu modüler yaklaşım, indeksleme mekanizmasını yapısal sabitleme yönteminden ayırır. Üniteyi kasaya nasıl bağlayacağınız konusunda size tam kontrol sağlar.
Taban plakası, yanal ve eksenel kuvvetleri önemli ölçüde daha geniş bir yüzey alanına etkili bir şekilde yayar. Yanal kesme kuvvetleri indeksleme pimine çarptığında, tek bir delinmiş deliğin ince kenarına odaklanmazlar. Bunun yerine kuvvet, geniş taban plakası üzerinden aktarılır ve birden fazla sabitleme noktasına eşit şekilde dağıtılır.
Bu yük dağılımı, ultra ince saclarda panelin yırtılma riskini azaltır. Ayrıca, yoğun stres altında kolayca çatlayan kırılgan kompozitler veya plastiklerle çalışırken de paha biçilmez olduğunu kanıtlıyor. Geniş kaplama alanı, ana malzeme için yapısal bir takviye görevi görür.
Ağır yan yük direnci gerektiren uygulamalar bu özel mimariyi gerektirir. Standart açık delik pistonları, yan yüklere maruz kaldığında kaldıraç görevi görür. Pim kaldıraç kolu görevi görür ve ince panel dayanak noktası görevi görür. Ağır yan yükler panel deliğini hızla deforme edecektir.
Plakaya monteli sistem bu kaldıraç etkisini ortadan kaldırır. Vücudu yüzeye karşı sağlam bir şekilde sabitler. Yanal darbe kuvvetlerinin sık ve şiddetli olduğu kayan raylarda, konveyör yan raylarında ve ağır kapı mandallarında son derece iyi çalışır.
Taban plakasını ikincil bağlantı elemanları kullanarak sabitlersiniz. Kör perçinler ince sac muhafazalar için hızlı ve kalıcı bir çözüm sunar. Panelin yalnızca bir tarafına erişim gerektirirler ve mükemmel kesme dayanımı sağlarlar. Paneli eşleştirmeniz, perçinleri yerleştirmeniz ve sıkıca çekmeniz yeterlidir.
Kendinden kılavuzlu vidalar biraz daha kalın alüminyum panellerde iyi çalışır. Çelik muhafazalarda maksimum dayanıklılık için taban plakasına punta kaynağı yapılması, yıkılmaz bir bağ sağlar. Delmenin yasak olduğu uygulamalarda, yüksek mukavemetli yapısal yapıştırıcılar düz plakayı doğrudan panel yüzeyine yapıştırabilir.
İnce muhafazalarda ağır hizmet tipi indeksleme için bu tasarımı belirtin. Sahada hassas delik raybalama ekipmanının bulunmadığı retrofit uygulamalarında mükemmeldir. Bakım ekipleri, temel el aletlerini kullanarak kolayca standart açıklık deliklerini açabilir ve plakayı yerine perçinleyebilir.
Aşırı titreşimin olduğu ortamlar da bu yaklaşımdan yararlanır. Perçinler ve kaynaklar yüksek frekanslı salınım altında geri çekilmez. Bu, indeksleme mekanizmasının makine titreşiminden bağımsız olarak şasiye kalıcı olarak sabit kalmasını sağlar.
Daha büyük fiziksel ayak izi, daha fazla yüzey alanı gerektirir. Geniş taban plakasını yerleştirmek için panelde yeterli alanın bulunduğundan emin olmalısınız. Yoğun şekilde paketlenmiş elektronik muhafazalarda bu alan mevcut olmayabilir.
İkincil sabitleme montaj sürecine adımlar ekler. Tek adımlı bastırarak takma işleminin aksine, plaka montajı braketin konumlandırılmasını, birden fazla delik açılmasını ve ayrı ayrı perçin veya vidaların takılmasını gerektirir. Bu, emek süresini artırır ve yüksek hacimli üretim hatlarını yavaşlatır.
Piston tipini birincil kuvvet vektörünüzle eşleştirmeniz gerekir. Uygulama yüksek yanal kesme kuvvetleri içeriyorsa (örneğin ağır bir kayar kapının indeksleme pimine çarpması gibi) plakaya monte bir tasarıma ihtiyacınız vardır. Geniş taban panel deformasyonunu önler.
Birincil kuvvet eksenel sıkıştırma ise (örneğin, bir bileşenin doğrudan küresel ucun üzerine bastırılması gibi), flanşlı tasarım, itmeyi önlemek için gerekli mekanik durdurmayı sağlar. Her iki yönde de minimum kuvvete sahip hafif hizmet uygulamaları için standart presleme en verimli çözümü sunar.
Sürekli kayan hizalama için yuvarlak uçlu bir seçin. Yuvarlanan küre sürtünmeyi azaltır ve eşleşen yüzeylerde sürtünmeyi önler. Parçaların sık sık birbirinin üzerinden kaydığı mandal mekanizmaları ve gerdirme uygulamalarında mükemmel çalışır.
Sabit, güvenli tutuş için uzun uçlu bir pim seçin. Pim bir birleşme deliğine kilitlenerek tüm yanal hareketleri engeller. Pim uzunluğunu seçerken ince panel muhafazanızın derinlik sınırlamalarını hesaba katmalısınız. Engelsiz harekete izin vermek için geri çekilen pimin birleşme yüzeyini tamamen temizlediğinden emin olun.
Erken aşınmayı önlemek için piston gövdelerini ve burun malzemelerini eşleşme yüzeyine göre seçin. Paslanmaz çelik gövdeler zorlu ortamlarda korozyona karşı dayanıklıdır. Karbon çelik gövdeler, ağır endüstriyel kullanım için daha yüksek çekme mukavemeti sunar.
Burun malzemesi için çelik bilyeler sert metal temas yüzeylerine karşı dayanıklılık sağlar. Yumuşak alüminyum veya plastiğe karşı indeksleme yapıyorsanız bir Delrin (POM) pimi veya bilyesi belirtin. Polimer burun, daha yumuşak olan birleşme bileşeninin çizilmesini ve aşınmasını önler.
Her yöntem için takım gereksinimlerini ve çevrim sürelerini karşılaştırın. Presle geçirme ve flanşlı seçenekler, tutucu presleri gerektirir. Bir operatör kurulduktan sonra saatte yüzlerce ünite kurabilir. Üretim ortamları için verim son derece yüksektir.
Plaka montajı perçinleme aletleri veya kaynak istasyonları gerektirir. Çoklu sabitleme noktaları nedeniyle ünite başına çevrim süresi önemli ölçüde daha uzundur. Bununla birlikte, takımlar genellikle daha ucuz ve daha portatiftir; bu da onu düşük hacimli veya sahada iyileştirme uygulamaları için daha uygun hale getirir.
Sahadaki hasarlı bir bileşenin çıkarılması ve değiştirilmesinin zorluğunu değerlendirin. Presle takılan pistonların ince panellerden deliğe zarar vermeden çıkarılması oldukça zordur. Çoğu zaman bunları delmeniz veya özel çıkarma çekicileri kullanmanız gerekir.
Plakaya monte tasarımlar üstün servis kolaylığı sunar. Bir teknisyen perçinleri kolayca açabilir, hasarlı braketi çıkarabilir ve yerine yenisini perçinleyebilir. Orijinal panel deliğine dokunulmaz ve hasar görmez.
Piston Tipi |
Birincil Yük Direnci |
Kurulum Aletleri |
Gerekli Panel Kalınlığı |
Servis kolaylığı |
|---|---|---|---|---|
Pres-Fit |
Hafif Eksenel / Hafif Yanal |
Arbor Pres, Hassas Rayba |
Orta (Sürtünme için derinliğe ihtiyaç vardır) |
Zor (Delik hasarı riski) |
Flanş |
Ağır Eksenel / Hafif Yanal |
Çardak Basın |
İnce ila Orta |
Ilıman |
Plaka Montajı |
Ağır Yanal / Ağır Eksenel |
Perçinleyici, Matkap, Kaynakçı |
Ultra-İnce (Yük dağıtılmış) |
Kolay (Perçinleri delin) |
Donanımın ince saca preslenmesi, panelin bükülmesi açısından yüksek risk taşır. Çardak presinin aşağı doğru kuvveti, 1,5 mm'lik bir çelik mahfazayı kolayca bükebilir. Üretim bölümünde uygun yedekleme araçlarını kullanarak bu riski azaltmalısınız.
Kurulum sırasında daima panelin hemen altına sertleştirilmiş çelik kalıp bloğu yerleştirin. Kalıp bloğunda, piston gövdesinden biraz daha büyük bir boşluk deliği bulunmalıdır. Bu, metal levhayı deliğin yakın çevresinde destekler ve bileşen yerine bastırılırken metalin düz kalmasını sağlar. Düzenlenmiş bir basınç göstergesine sahip bir pnömatik pres kullanarak yerleştirme kuvvetinizi dikkatli bir şekilde kontrol edin.
Yüksek titreşimli ortamlar parazit uyumlarını yok eder. Presle takılan ve flanşlı bileşenleri salınımlara karşı korumak için ikincil tutma stratejileri uygulamanız gerekir. Loctite 603 veya 638 gibi sıvı tutucu bileşikler geri çekilmeye karşı mükemmel bir sigorta sağlar.
Panele bastırmadan önce tırtıllı gövdeye küçük bir damla anaerobik yapıştırıcı uygulayın. Bileşik, havanın yokluğunda sertleşerek metal yüzeyler arasındaki mikroskobik boşlukları doldurur. Bu, bileşeni kalıcı olarak yerinde kilitler. Alternatif olarak, bileşenin geri çekilmesini fiziksel olarak engellemek için arkaya monteli tutma halkaları gibi ikincil mekanik durdurucular tasarlayın.
Farklı metallerin ince bir panelde bir araya preslenmesi galvanik korozyon riski oluşturur. Paslanmaz çelik bir gövdeyi çinko kaplı karbon çelik panele bastırırsanız nem bir reaksiyonu tetikleyecektir. Çinko kaplama anot görevi görür ve paslanmaz çeliği korumak için hızla korozyona uğrar.
Uygun kaplamaları belirterek bu sorunu giderin. Mümkün olduğunda donanım malzemesini panel malzemesiyle eşleştirin. Metalleri karıştırmanız gerekiyorsa onları izole edin. Yalıtımlı yapısal yapıştırıcılar kullanın veya iki yüzey arasındaki galvanik potansiyel farkını en aza indiren çinko-nikel kaplamalı bileşenler belirtin.
İnce panellerde indeksleme için evrensel bir çözüm yoktur. Standart dişli donanım, yetersiz malzeme bağlantısı nedeniyle başarısız oluyor. Seçiminiz tamamen mevcut malzeme kalınlığının, birincil yük vektörlerinin, kör taraf açıklığının ve beklenen montaj hacminin dengelenmesine bağlıdır. Özel muhafazanızın mekanik sınırlamalarını anlamak, maliyetli saha arızalarını önler.
Sıkı işleme kontrollerini koruyabileceğiniz yüksek hacimli, düşük yanal yüklü uygulamalar için presle takılan bir tasarım seçin. Ağır eksenel darbeleri metali zorlamadan absorbe etmek için pozitif derinlik dayanağına ihtiyaç duyduğunuzda flanşlı bir tasarım seçin. Panel kalınlığınız sıkı geçmeyi destekleyemediğinde veya maksimum yanal kesme mukavemetinin tartışmasız olduğu durumlarda plakaya monteli tasarımı tercih edin.
Özel uygulamanız için gerekli yük kapasitesini belirlemek amacıyla gerekli eksenel ve yanal uç kuvvetlerinizi hesaplayın.
Panel malzemenizin çatlamadan preslenerek radyal genleşmeye dayanabildiğinden emin olmak için akma dayanımını doğrulayın.
Kör taraf mekansal açıklıklarını doğrulamak ve iç çarpışmaları önlemek için tedarikçinizden hassas CAD modelleri talep edin.
Spesifikasyonu atölyede tamamlamadan önce gerçek üretim montaj araçlarıyla fiziksel prototip testi yapın.
C: Yeterli radyal sürtünme oluşturmak için genellikle en az 2 mm malzeme kalınlığına ihtiyacınız vardır. 2 mm'den ince malzemeler, girişim uyumunu sağlamak için gereken yüzey alanına sahip değildir. Bileşen muhtemelen dinamik yükler altında yırtılacaktır.
C: H7 tolerans standardına ulaşmak için hassas raybalama kullanmalısınız. Piston gövdesinin tam dış çapını ölçün. Raybalanmış deliğinizi bu çaptan 0,02 mm ila 0,05 mm daha küçük boyutlandırın. Bu, paneli kırmadan optimum sürtünme sağlar.
C: Paneliniz tam diş adımını kullanamayacak kadar ince olduğunda plakaya monteli bir tasarım belirtin. Uygulamanın ağır yanal kesme kuvvetleri içerdiği durumlarda da bunu kullanmalısınız. Geniş taban plakası, yan yükleri birden fazla sabitleme noktasına dağıtır.
C: Kör taraf açıklığı, izin verilen maksimum vücut uzunluğunuzu belirler. Yuvarlak burunlu tasarımlar daha kısa iç yaylara ve kompakt gövdelere sahiptir. Dar alanlara mükemmel uyum sağlarlar. Uzun burunlu pimler, pim hareketine uyum sağlamak için daha derin yuvalara ihtiyaç duyar ve panelin arkasında daha fazla boş alan gerektirir.
C: Hayır, entegre yaka doğal olarak yüzeyle gurur duyarak mekanik bir durdurucu görevi görüyor. Gömme montajın gerçekleştirilmesi, flanşın girintili olması için panelde havşa açılmasını gerektirir. İnce sac bu işlem için gerekli derinliğe nadiren sahiptir.
C: Kör perçinlerle veya nokta kaynaklarla sabitlenmiş plakaya monteli tasarım, en yüksek titreşim direncini sağlar. Açık delikli bir tasarım kullanmanız gerekiyorsa flanşlı bir model belirtin. Bunu bir arka tespit halkası veya yüksek mukavemetli anaerobik tespit bileşiği ile sabitleyin.
C: Bunları ince panellerden çıkarmak çoğu zaman ana deliğe zarar verir. Radyal basıncı azaltmak için özel bir çıkarma aleti kullanmalı veya çekirdeği dikkatlice delmelisiniz. Çıkardıktan sonra genellikle delik aşınmasını telafi etmek için büyük boyutlu bir yedek parça takmanız gerekir.


